Авиационная направляющая лопатка – прецизионная обработка на ЧПУ
2026-09-17
Критические требования к аэродинамике и прочности авиационных направляющих лопаток
Главное за 30 секунд:
- Точность геометрии: Допуски на профиль авиационной направляющей лопатки не должны превышать ±0.01 мм для обеспечения ламинарного потока и минимизации турбулентности в компрессорных ступенях.
- Материаловедение и обработка: Использование титановых сплавов (Ti-6Al-4V) и жаропрочных никелевых суперсплавов требует применения 5-осевой ЧПУ обработки с адаптивным управлением скоростью резания для предотвращения остаточных напряжений.
- Верификация качества: Обязательный контроль включает координатно-измерительные машины (CMM) с щупами Renishaw и рентгенографический анализ для выявления микротрещин, соответствующий стандартам AS9100 и ГОСТ Р 57848-2017.
Авиационная направляющая лопатка (статор) является критически важным элементом газотурбинного двигателя, отвечающим за выпрямление потока газа или воздуха между вращающимися роторными дисками. Ошибка в проектировании или изготовлении даже одной лопатки из сотен в каскаде приводит к срыву потока, снижению КПД двигателя на 3–5% и, в худшем случае, к флаттеру и разрушению всей ступени компрессора. В условиях высоких температур и центробежных нагрузок, достигающих десятков тонн, прецизионная обработка на станках с ЧПУ становится не просто производственной операцией, а вопросом безопасности полетов.
Современные тенденции в авиастроении диктуют переход к более сложным аэродинамическим профилям с переменным углом установки по высоте пера лопатки. Это требует от производителей не только высокоточного оборудования, но и глубокого понимания физики резания труднообрабатываемых материалов. Наш опыт показывает, что большинство дефектов возникает не на этапе финальной шлифовки, а на стадии черновой обработки, когда неправильно рассчитанные режимы резания вызывают локальный перегрев заготовки и изменение её микроструктуры.
При выборе подрядчика для изготовления таких компонентов инженер-конструктор должен обращать внимание не только на наличие парка станков, но и на систему контроля технологических процессов. Например, компания ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)», имея колоссальный опыт в производстве штампов для горячей штамповки легких конструкций и прецизионных деталей для нефтегазовой отрасли, успешно адаптировала свои компетенции для выпуска сложных аэрокосмических компонентов. Использование пятиосевых обрабатывающих центров DMG MORI позволяет выполнять обработку сложных пространственных поверхностей за одну установку, что исключает накопление погрешностей базирования.
Влияние шероховатости поверхности на аэродинамические потери
Шероховатость поверхности направляющей лопатки напрямую влияет на толщину пограничного слоя. Для современных двигателей гражданского и военного назначения параметр Ra должен находиться в пределах 0.4–0.8 мкм на рабочих поверхностях пера. Более грубая поверхность провоцирует ранний отрыв потока, увеличивая профильные потери давления. Достичь таких значений на титановых сплавах возможно только при использовании поликристаллических алмазных (PCD) или кубических нитрид-борных (CBN) инструментов в сочетании со специальными охлаждающими эмульсиями, предотвращающими налипание стружки.
Инженерам следует учитывать, что механическая обработка оставляет следы инструмента, которые могут служить очагами усталостного разрушения. Поэтому после фрезерования часто применяется операция виброгалтовки или химико-механической полировки. Однако, первичная геометрия, заданная ЧПУ станком, должна быть идеальной. Любая коррекция формы на последующих этапах снимает материал и может нарушить балансировку диска. Именно поэтому мы настаиваем на использовании адаптивных стратегий обработки, где система ЧПУ в реальном времени корректирует подачу в зависимости от нагрузки на шпиндель.
Технологические вызовы при ЧПУ обработке жаропрочных сплавов
Основной материал для направляющих лопаток компрессоров низкого и высокого давления — это титановые сплавы (например, ВТ6 или Ti-6Al-4V) и никелевые суперсплавы (типа Инконель 718). Эти материалы характеризуются низкой теплопроводностью и высокой склонностью к наклепу. При резании температура в зоне контакта инструмента и заготовки может достигать 1000°C, что приводит к быстрому износу режущей кромки и изменению размеров детали.
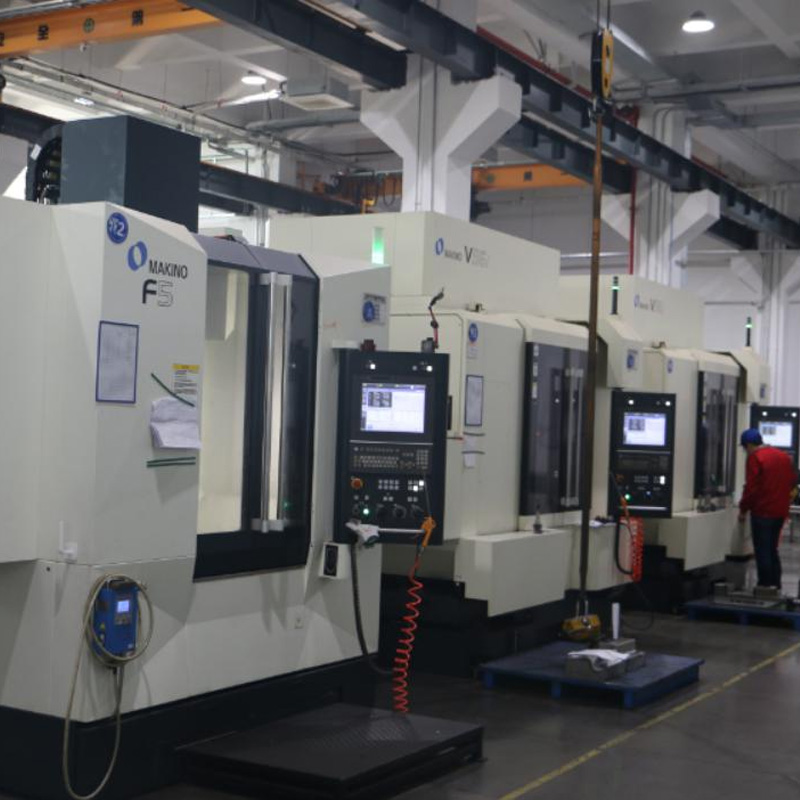
Для решения этой проблемы требуется жесткая кинематическая схема станка. Пятиосевые обрабатывающие центры, такие как те, что установлены на нашем производстве (парк из 5 единиц DMG MORI), обеспечивают необходимую жесткость и точность позиционирования. Важно отметить, что обработка должна вестись с постоянным объемом снимаемого материала. Резкие изменения нагрузки вызывают вибрации, которые оставляют на поверхности лопатки так называемые “следы chatter” (вибрационные риски), недопустимые для авиационных деталей.
Проблема остаточных напряжений и деформаций
Одной из самых скрытых угроз при производстве авиационных лопаток является возникновение остаточных напряжений после снятия материала. Заготовка, освобожденная от лишнего металла, стремится вернуться в равновесное состояние, что приводит к микродеформациям профиля. Если деталь измеряется сразу после обработки, она может показывать идеальные размеры, но через несколько дней или после термического цикла в двигателе её геометрия изменится.
В нашей практике был зафиксирован случай, когда партия переходников для бурильных труб (аналогичных по сложности геометрии авиационным компонентам) показала отклонение от плоскостности на 0.15 мм после отпуска. Причиной стало неравномерное снятие припусков на разных сторонах детали. Решение заключалось во внедрении симметричной стратегии черновой обработки и промежуточных этапов стабилизации. Для авиационных лопаток мы применяем многопроходную обработку с выдержкой времени междуpasses, позволяющей материалу “расслабиться”, а также используем специальные приспособления, минимизирующие зажимные усилия.
Компания ООО «Сюньлун» располагает собственным литейным цехом и полным циклом механической обработки, что позволяет контролировать структуру материала еще на этапе получения заготовки. Это вертикально интегрированный подход снижает риск появления внутренних дефектов, таких как раковины или неоднородность зерна, которые могут проявиться только на финальных этапах полировки или, что хуже, в эксплуатации.
Контроль качества и метрологическое обеспечение
Без строгого метрологического контроля прецизионная обработка теряет смысл. Для авиационных направляющих лопаток недостаточно проверить несколько контрольных точек. Необходим полный скан поверхности для сравнения с CAD-моделью. Мы используем координатно-измерительные машины (CMM) с контактными щупами высокой точности и системы оптического сканирования для анализа сложных аэродинамических профилей.
Ключевые параметры, подлежащие 100% контролю:
- Профиль пера лопатки: Отклонение от теоретической поверхности не более ±0.01 мм в любой точке.
- Угол установки: Точность позиционирования замковой части относительно пера должна составлять не более 0.05 градуса.
- Радиусы входных и выходных кромок: Критически важны для предотвращения кавитации и срыва потока. Допуск на радиус — ±0.02 мм.
- Шероховатость: Измерение параметров Ra, Rz и Rmax на всех рабочих поверхностях.
Помимо геометрических параметров, проводится неразрушающий контроль (НК). Для выявления поверхностных трещин используется капиллярный метод (цветная дефектоскопия), а для поиска внутренних пор и включений — ультразвуковой контроль или рентгенография. Все эти процессы стандартизированы в соответствии с системой менеджмента качества ISO 9001 и отраслевыми стандартами AS9100. В компании «Сюньлун» внедрена система 5S, что обеспечивает чистоту измерительных лабораторий и исключает влияние внешних факторов на результаты замеров.
Сертификация и соответствие международным стандартам
Поставка компонентов для авиационной отрасли требует наличия соответствующих сертификатов. Продукция должна соответствовать не только чертежам заказчика, но и общим техническим условиям отрасли. Для российского рынка это означает соблюдение требований ГОСТ Р 57848-2017 (Системы менеджмента качества организаций авиационной промышленности) и норм ТР ТС 010/2011 “О безопасности машин и оборудования”.
Наш опыт сотрудничества с такими гигантами, как Gestamp, Benteler, Volvo и Toyota, доказывает способность нашей компании соблюдать высочайшие стандарты качества. 99% технической компетентности и 100% соответствие продукции требованиям — это не просто маркетинговые цифры, а результат ежедневной работы 33 конструкторов и 162 слесарей-инструментальщиков. Мы понимаем, что в B2B сегменте, особенно в авиации, цена ошибки исчисляется миллионами долларов и репутационными потерями. Поэтому каждая партия сопровождается полным пакетом документации, включая протоколы испытаний материалов и карты измерений.
Экономическая эффективность и логистика поставок из Китая
Многие российские и европейские закупщики скептически относятся к производству высокотехнологичных авиационных компонентов в Китае, опасаясь низкого качества. Однако реальность такова, что Китай сегодня обладает самым большим в мире парком современных пятиосевых станков и квалифицированных инженеров. Ключевой момент — выбор правильного партнера с подтвержденным опытом.
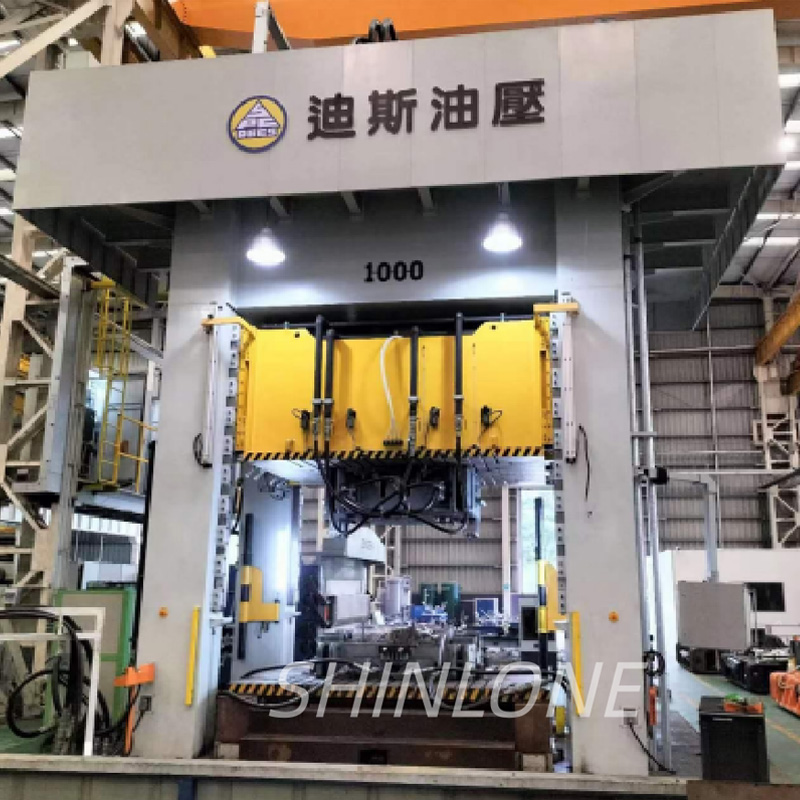
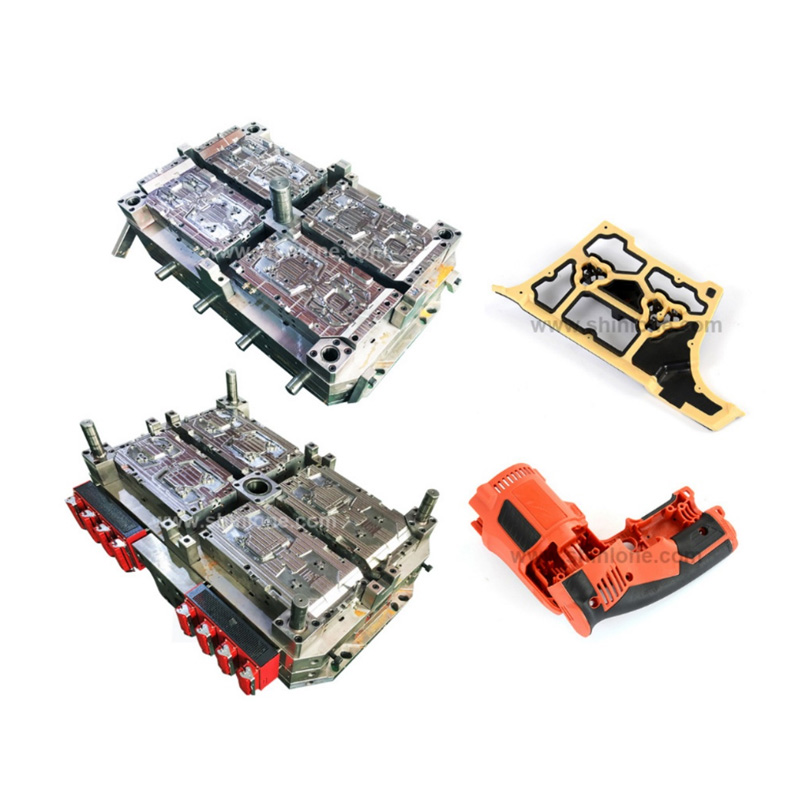
Производственный комплекс ООО «Сюньлун» площадью 2.7 гектара в городе Куньшань оснащен более чем 90 единицами высокоточного оборудования. Годовой объем производства превышает 3300 тонн, а выручка составляет более 335 миллионов юаней. Эти масштабы позволяют нам предлагать конкурентные цены без потери качества. Благодаря оптимизации цепочек поставок и наличию собственного литейного цеха, мы сокращаем сроки изготовления пресс-форм и готовых деталей на 20–30% по сравнению со средними показателями рынка.
| Параметр | Традиционные европейские поставщики | ООО «Сюньлун» (Китай) |
|---|---|---|
| Стоимость обработки (ЧПУ) | Высокая (высокие затраты на рабочую силу и энергию) | На 30–40% ниже при сохранении качества |
| Сроки изготовления прототипов | 4–6 недель | 2–3 недели (благодаря гибкому планированию) |
| Оборудование | DMG MORI, Mazak, Hermle | DMG MORI, WELE, HANBA (прямые поставки) |
| Гибкость изменений конструкции | Низкая (дорогие процедуры согласования) | Высокая (собственное КБ, 33 инженера) |
| Логистика в РФ | Отсутствуют санкции, но высокие тарифы | Развитые ж/д и морские маршруты, прозрачное таможенное оформление |
Логистика из Китая в Россию сегодня отлажена лучше, чем когда-либо. Мы организуем доставку как автомобильным транспортом через пограничные переходы, так и железнодорожными контейнерными поездами. Срок доставки составляет в среднем 15–25 дней в зависимости от региона назначения. Все товары сопровождаются необходимыми документами для прохождения таможенной очистки и сертификации по нормам ЕАЭС.
Минимизация рисков при аутсорсинге производства
Чтобы избежать проблем при заказе авиационных лопаток за рубежом, необходимо четко регламентировать технические задания. Мы рекомендуем включать в договор следующие пункты:
- Протокол приемки: Четкое определение методов измерения и оборудования, которое будет использоваться для верификации. Мы предоставляем отчеты CMM в формате PDF и исходных данных для импорта в системы заказчика.
- Штрафные санкции за отклонения: Материальная ответственность за поставку деталей, выходящих за пределы допусков.
- Гарантия на инструмент: Если обработка ведется на оснастке поставщика, необходимо гарантировать её стойкость на определенное количество деталей.
- Конфиденциальность: Строгое соблюдение NDA для защиты интеллектуальной собственности и чертежей.
Наша компания работает по принципу полного прозрачного сопровождения проекта. Клиенты получают фото- и видеоотчеты с каждого этапа производства. Перед отгрузкой проводится пробная сборка или функциональные тесты (если это возможно в условиях стенда). Такой подход позволил нам достичь показателя удовлетворенности клиентов на уровне 98%.
Заключение и призыв к действию
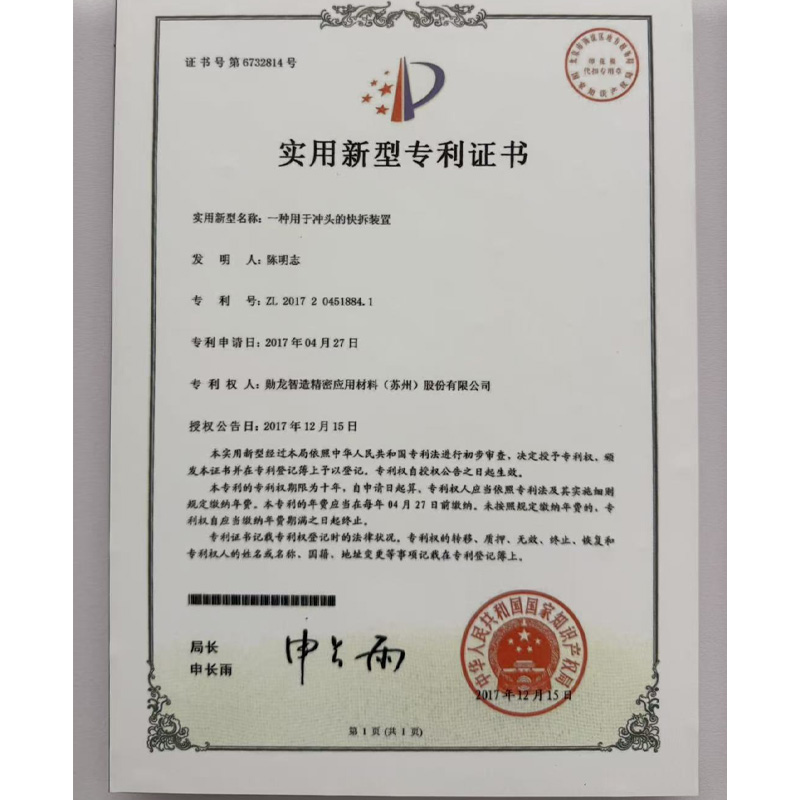
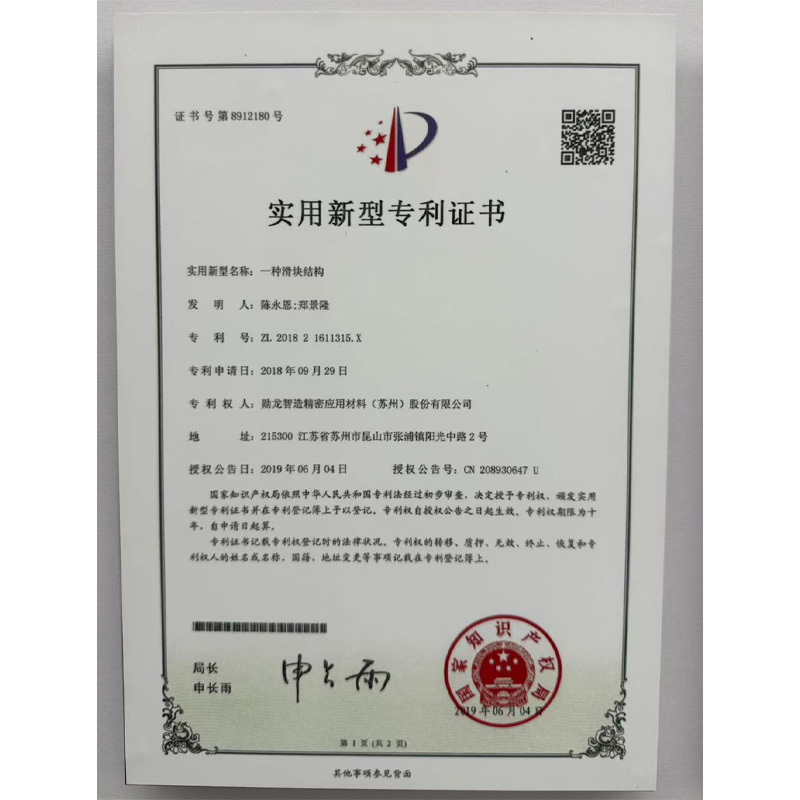
Производство авиационных направляющих лопаток методом прецизионной обработки на ЧПУ — это задача, требующая синергии передового оборудования, материаловедческой экспертизы и строгого контроля качества. Компания ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)» обладает всеми необходимыми ресурсами для выполнения заказов любой сложности. Наши 82 патента, сотрудничество с мировыми лидерами автопрома и авиастроения, а также наличие парка пятиосевых станков DMG MORI делают нас надежным партнером для российских промышленных предприятий.
Мы не просто продаем детали, мы предлагаем инженерные решения, которые повышают эффективность ваших двигателей и снижают эксплуатационные расходы. Независимо от того, нужна ли вам серия из 10 прототипов или крупносерийное производство, мы гарантируем соблюдение сроков, допусков и стандартов качества.
Готовы обсудить ваш проект? Запросите коммерческое предложение и технический паспорт на изготовление авиационных направляющих лопаток. Наши инженеры проведут бесплатный аудит ваших чертежей и предложат оптимальную технологию изготовления для снижения себестоимости без ущерба для качества.