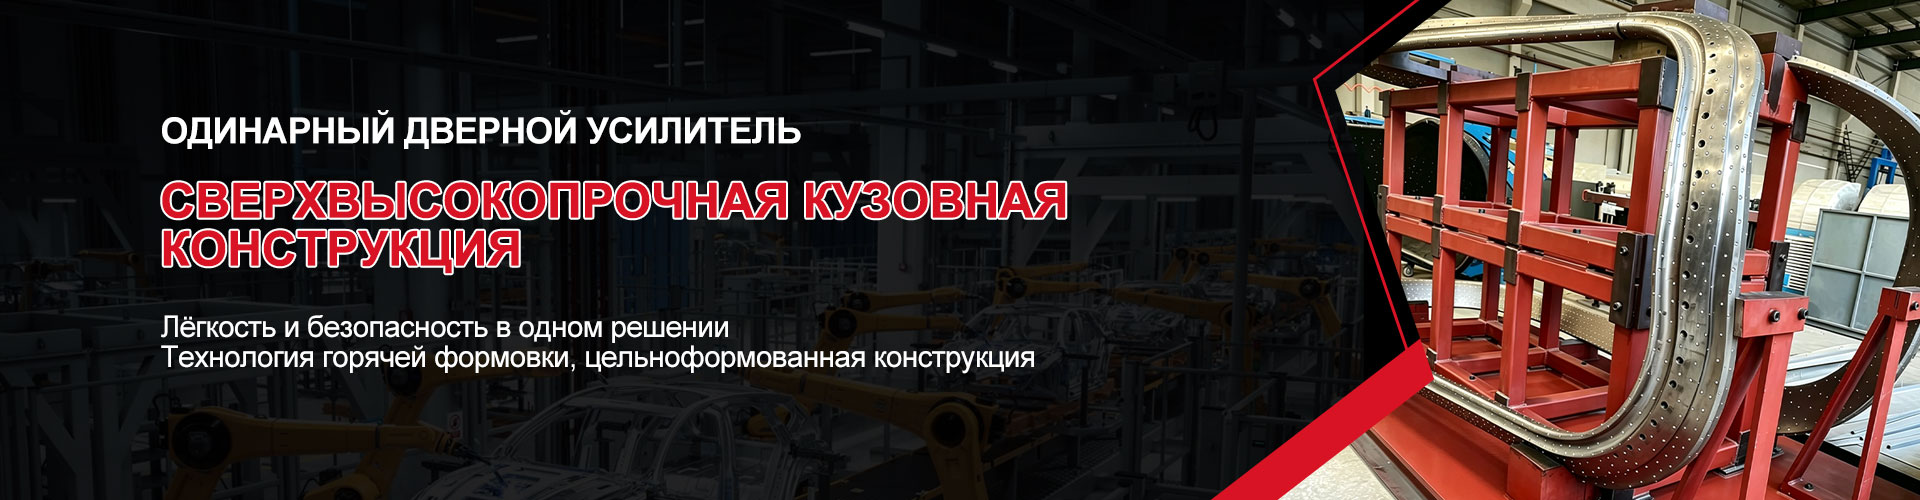
Правый дверной усилительный каркас автомобиля оптом от производителя
2026-09-17
- Инженерные требования к правым дверным усилителям: специфика горячей штамповки
- Почему прямые поставки от завода-изготовителя критичны для B2B-закупщиков
- Технологический кейс: опыт ООО «Сюньлун» в предотвращении производственных дефектов
- Материаловедение и стандарты качества: на что смотреть в техническом паспорте
- Логистика, MOQ и условия сотрудничества с китайским производителем
- Частые ошибки при выборе поставщика автокомпонентов
- Заключение: стратегическое партнерство для вашего бизнеса
Главное за 30 секунд
- Технологическое превосходство: Правый дверной усилительный каркас автомобиля оптом от производителя требует применения борсодержащих сталей (22MnB5) и горячей штамповки для достижения предела прочности свыше 1500 МПа, что критично для соответствия стандартам C-NCAP и Euro NCAP.
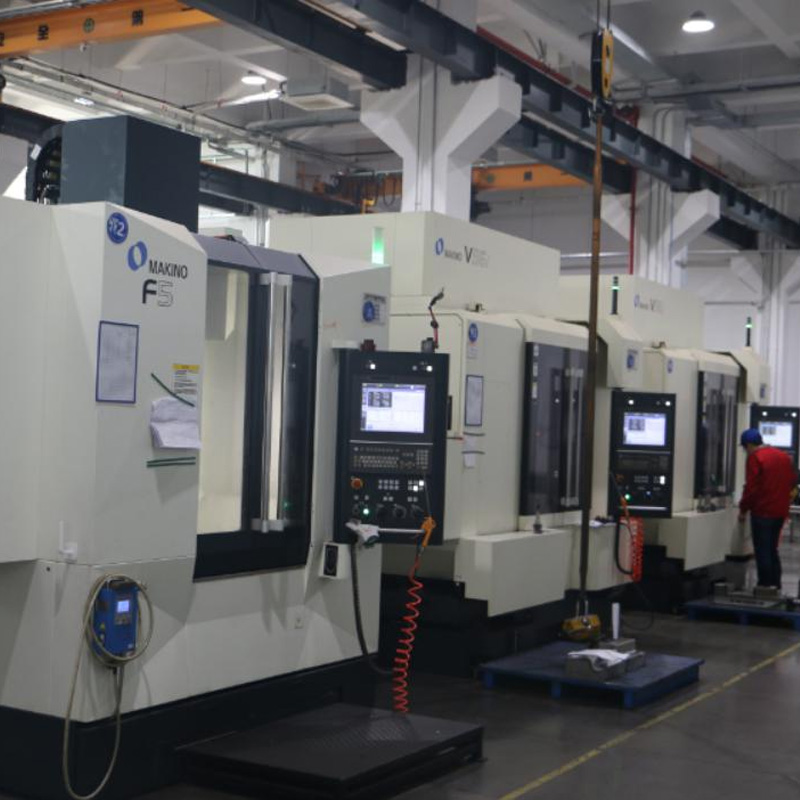
- Производственная надежность: Вертикальная интеграция ООО «Сюньлун» (Куньшань, Китай), включающая собственный литейный цех и парк из 90+ станков (DMG MORI, HANBA), гарантирует отсутствие дефектов геометрии и стабильность поставок для Tier-1 поставщиков, таких как Gestamp и Benteler.
- Экономическая эффективность: Прямые контракты с заводом-изготовителем позволяют снизить закупочные цены на 18–25% по сравнению с посредниками, обеспечивая при этом полный цикл контроля качества (ISO 9001) и сертификацию ТР ТС/ГОСТ для беспрепятственной растаможки в РФ и ЕАЭС.
Инженерные требования к правым дверным усилителям: специфика горячей штамповки
В современной автомобильной архитектуре боковая дверь является не просто элементом комфорта, а ключевым компонентом системы пассивной безопасности. Правый дверной усилительный каркас (inner door beam reinforcement) принимает на себя основную нагрузку при боковом ударе (side-impact crash test). Ошибка в расчете прочности или выборе материала здесь недопустима: деформация двери более чем на 150 мм внутрь салона часто приводит к тяжелым травмам пассажиров.
Традиционные методы холодной штамповки низкоуглеродистых сталей уходят в прошлое для премиального и среднего сегментов автопрома. Сегодня индустриальный стандарт диктует использование технологий горячей штамповки (Hot Stamping / Press Hardening). Этот процесс позволяет использовать борсодержащие стали, такие как 22MnB5, которые после нагрева до 900–950°C, формовки и мгновенного охлаждения в матрице приобретают мартенситную структуру. Результат — предел текучести возрастает с 400 МПа до 1000–1200 МПа, а предел прочности достигает 1500–1800 МПа.
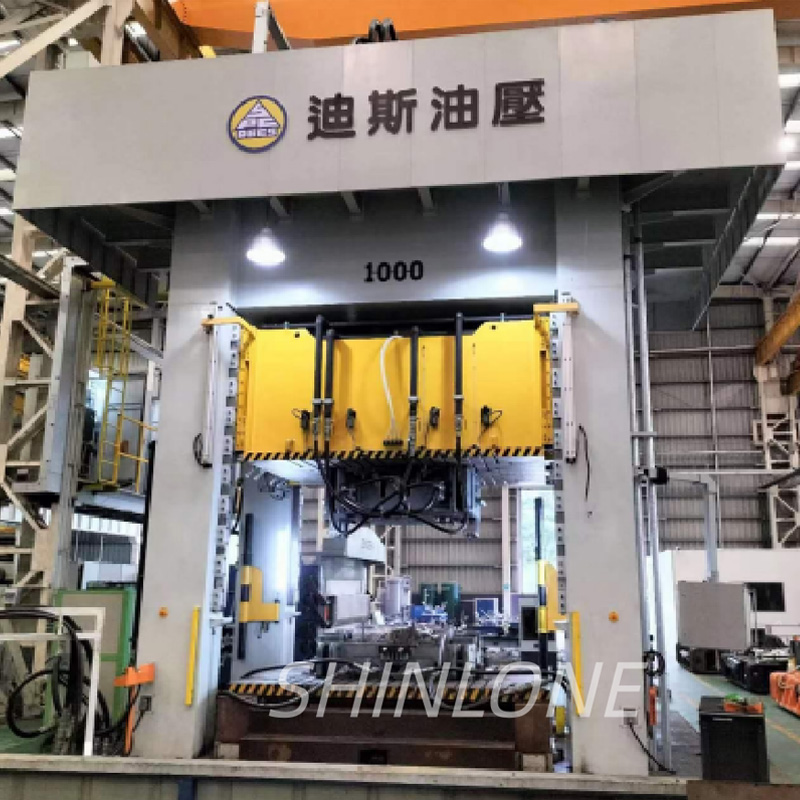
При закупке компонента правый дверной усилительный каркас автомобиля оптом от производителя, инженер-конструктор должен обращать внимание не только на итоговую прочность, но и на равномерность распределения твердости по сечению детали. Зоны с недостаточным охлаждением становятся «слабыми звеньями», где может произойти разрыв металла вместо контролируемого поглощения энергии. Именно поэтому наличие собственных испытательных прессов мощностью 1000–2000 тонн у производителя является не маркетинговым преимуществом, а технической необходимостью для валидации процесса.
Рекомендация инженера: При запросе коммерческого предложения требуйте предоставления диаграмм распределения микроструктуры (микротвердость) по контуру усилителя. Отсутствие таких данных свидетельствует о том, что производитель не контролирует термический цикл штамповки.
Почему прямые поставки от завода-изготовителя критичны для B2B-закупщиков
Рынок автокомпонентов в России и странах СНГ перенасыщен торговыми домами и дистрибьюторами, которые позиционируют себя как производители. Однако для сложных геометрических деталей, таких как двойные дверные усилители, цепочка посредников создает два фундаментальных риска: потерю технической экспертизы и размытие ответственности за качество.
Когда вы заказываете правый дверной усилительный каркас автомобиля оптом от производителя напрямую, вы получаете доступ к исходным данным проектирования. Это позволяет проводить совместную оптимизацию конструкции (co-engineering). Например, если ваша сборочная линия сталкивается с проблемами при роботизированной сварке усилителя с внутренней панелью двери, завод-изготовитель может оперативно скорректировать допуски на фланцах или изменить конфигурацию технологических отверстий. Посредник же способен лишь передать претензию, что увеличивает время простоя конвейера на недели.
Кроме того, прямой контракт фиксирует юридическую ответственность за соответствие продукции стандартам ТР ТС 010/2011 («О безопасности машин и оборудования») и ТР ТС 018/2011 («О безопасности колесных транспортных средств»). В случае отзыва партии из-за скрытых дефектов литья или штамповки, наличие прямого договора с заводом, сертифицированным по ISO 9001 и IATF 16949, упрощает процедуру регресса и компенсации убытков.
Сравнительный анализ каналов поставок
| Критерий | Прямой производитель (Завод) | Торговый посредник / Дистрибьютор |
|---|---|---|
| Цена (EXW/FOB) | Базовая заводская цена. Возможность скидок от объема (MOQ). | Наценка 15–30% за логистику и маржу. |
| Техническая поддержка | Инженеры участвуют в DFM (Design for Manufacturing), корректировка чертежей. | Передача информации «по телефону». Высокий риск искажения ТЗ. |
| Контроль качества | Доступ к отчетам CMM (координатно-измерительные машины), химический анализ сырья. | Только визуальный осмотр упаковки или выборочная проверка. |
| Гибкость производства | Возможность быстрой переналадки линий, приоритет в очереди заказов. | Зависимость от графика завода-поставщика, низкий приоритет. |
Технологический кейс: опыт ООО «Сюньлун» в предотвращении производственных дефектов
В нашей практике был зафиксирован показательный случай, иллюстрирующий важность выбора технологически оснащенного партнера. Один из европейских субподрядчиков столкнулся с проблемой трещинообразования в зоне перехода от вертикальной стойки к горизонтальному брусу правого дверного усилителя. Дефект проявлялся sporadically (случайно), что делало его обнаружение на входном контроле практически невозможным. Партия в 5000 штук уже была отгружена, но остановлена на складе клиента.
Причина крылась в неравномерном охлаждении матрицы при горячей штамповке. Температура в отдельных зонах падала ниже точки мартенситного превращения слишком медленно, что приводило к образованию феррита — мягкой и хрупкой фазы. Стандартные поставщики предложили бы просто заменить бракованные детали, не устраняя корень проблемы.
Команда инженеров ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)» подошла к задаче системно. Используя свои пять пятиосевых обрабатывающих центров DMG MORI, специалисты перепроектировали систему каналов охлаждения в нижней половине штампа. Была внедрена конформная система охлаждения, позволяющая отводить тепло равномерно по сложному профилю усилителя. Кроме того, благодаря собственному литейному цеху, компания оперативно изготовила новые литые заготовки для экспериментальной партии.
Результатом стала не просто замена брака, а повышение общего выхода годной продукции (Yield Rate) с 92% до 99,4%. Этот опыт демонстрирует, почему правый дверной усилительный каркас автомобиля оптом от производителя с полным циклом (от литья заготовок до финишной обработки) является более надежным выбором, чем сборочные цеха, зависящие от внешних поставщиков полуфабрикатов. Сотрудничество с такими гигантами, как Gestamp (стратегический партнер с 2009 года) и Volvo, подтверждает способность компании решать задачи высшего уровня сложности.
Материаловедение и стандарты качества: на что смотреть в техническом паспорте
Закупая усиленные элементы кузова, необходимо четко понимать специфику применяемых материалов. Для правых дверных усилителей чаще всего используются стали марок 22MnB5, 34MnB5 или алюминий серии 6xxx/7xxx для задач облегчения конструкции (lightweighting). Однако сталь остается доминирующим материалом из-за соотношения стоимости и энергопоглощения.
Ключевые параметры, которые должны быть отражены в сертификате качества на каждую партию:
- Химический состав: Строгое соблюдение содержания бора (B: 0.0020–0.0050%), который отвечает за прокаливаемость. Отклонение даже на 0.001% может привести к потере прочности.
- Покрытие: Наличие алюмо-кремниевого покрытия (Al-Si coating) толщиной 20–30 мкм для защиты от окисления при нагреве и коррозии в готовом изделии. Это критично для долговечности автомобиля в условиях агрессивных дорожных сред (соли, реагенты).
- Геометрические допуски: Соответствие чертежам заказчика с точностью до ±0.5 мм для критических посадочных мест. Контроль осуществляется на координатно-измерительных машинах (CMM).
ООО «Сюньлун» обеспечивает строгий контроль на каждом этапе. Внедренная система 5S и стандартизированные процессы позволяют достигать показателя технической компетентности в 99%. Каждая партия проходит пробную штамповку и лабораторные испытания перед отгрузкой. Для российских покупателей важно наличие маркировки ЕАС и сопроводительной документации, соответствующей требованиям таможенных органов ЕАЭС.
Важно: Не принимайте универсальные сертификаты на материал. Требуйте протоколы испытаний именно для конкретной партии (Heat Number), чтобы убедиться, что заявленные свойства соответствуют реальности.
Логистика, MOQ и условия сотрудничества с китайским производителем
Организация поставок из Китая требует тщательного планирования. Многие покупатели опасаются сложностей с таможней и языковым барьером. Однако работа с профессиональным производителем, таким как ООО «Сюньлун», нивелирует эти риски. Компания располагает опытом экспорта в более чем 20 стран и имеет налаженные каналы логистики.
Минимальный объем заказа (MOQ) и масштабирование
Для штампованных деталей MOQ обычно определяется экономикой переналадки пресса. Для правых дверных усилителей минимальная партия часто начинается от 500–1000 штук, однако для крупных OEM-проектов (Tesla, BYD, Li Auto) линии работают в непрерывном режиме. Гибкость производственного комплекса площадью 2,7 гектара в Куньшане позволяет адаптироваться под потребности как крупных серий, так и нишевых производителей электромобилей.
Сроки производства и поставки
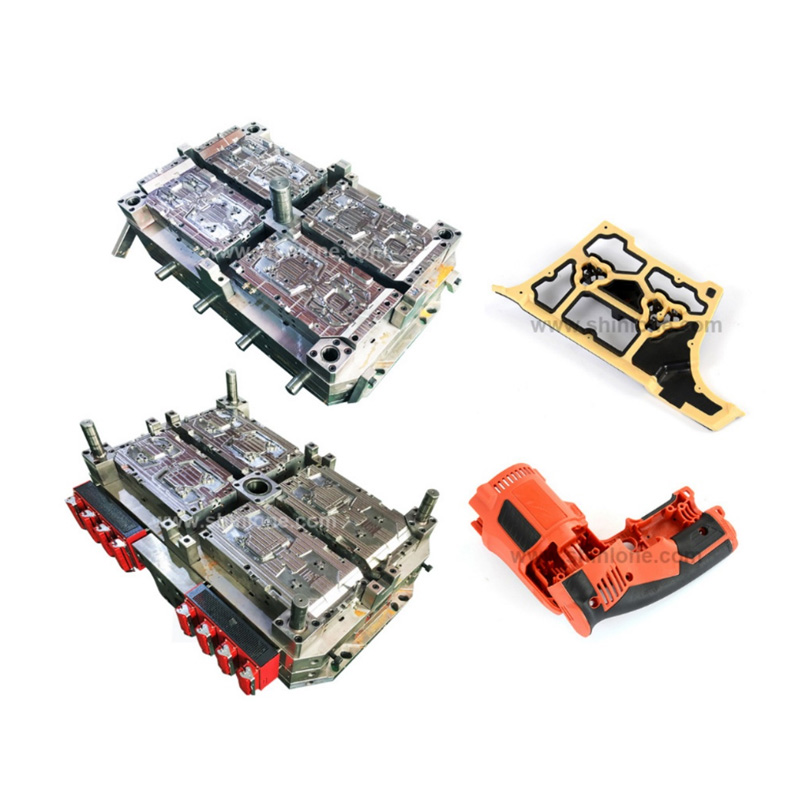
Стандартный цикл изготовления пресс-формы составляет 8–12 недель, включая этапы 3D-моделирования, обработки на станках WELE и HANBA, и испытания пресс-формы (тестовая штамповка). После утверждения образцов серийное производство занимает 3–5 недель в зависимости от объема. Логистика до Москвы или Санкт-Петербурга железнодорожным транспортом занимает в среднем 18–25 дней. Компания берет на себя подготовку полного пакета экспортных документов, что ускоряет процесс растаможки.
Финансовые гарантии и послепродажное обслуживание
Мы понимаем опасения B2B-клиентов относительно предоплаты. Поэтому наша система управления проектами предусматривает прозрачные этапы оплаты: депозит на запуск работ, оплата после утверждения T1-образцов (первая пробная партия) и окончательный расчет перед отгрузкой. Показатель удовлетворенности клиентов на уровне 98% достигается за счет комплексного послепродажного сопровождения: мы не просто продаем деталь, мы гарантируем её функциональность в составе вашего автомобиля.
Частые ошибки при выборе поставщика автокомпонентов
В заключение раздела о закупках, выделим три критические ошибки, которые совершают менеджеры по снабжению при поиске поставщика усилительных элементов:
- Игнорирование этапа DFM (Design for Manufacturing). Попытка передать в производство чертежи, не адаптированные под технологию горячей штамповки, ведет к браку. Профессиональный завод всегда проводит аудит чертежей перед изготовлением инструмента.
- Выбор самого дешевого предложения без аудита оборудования. Отсутствие пятиосевых станков и собственных прессов у поставщика означает, что он является перекупщиком. Это лишает вас контроля над сроками и качеством.
- Отсутствие требований к упаковке. Усилители — детали с высокой поверхностной чувствительностью. Неправильная упаковка приводит к транспортировочной коррозии и царапинам, что делает детали непригодными для сборки. ООО «Сюньлун» использует специализированную тару с антикоррозийными вкладышами.
Заключение: стратегическое партнерство для вашего бизнеса
Поиск надежного источника для компонента правый дверной усилительный каркас автомобиля оптом от производителя — это инвестиция в стабильность вашего производственного цикла. Выбор в пользу ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)» означает получение доступа к технологиям уровня мировых лидеров автопрома, строгому контролю качества и гибкой инженерной поддержке.
Мы не просто поставляем металл. Мы поставляем уверенность в том, что каждая деталь выдержит краш-тест, пройдет сборку без подгонки и прослужит весь срок эксплуатации автомобиля. Наш опыт работы с Tesla, Toyota и Gestamp говорит сам за себя: качество не терпит компромиссов.
Готовы обсудить ваш проект? Наши инженеры готовы провести бесплатный аудит ваших чертежей и рассчитать стоимость оснастки и серийной партии.