Обработка деталей по чертежам: надежный поставщик решений 2026
2026-09-16
- Критерии выбора подрядчика для механической обработки в 2026 году: от чертежа до серии
- Технологический аудит поставщика: на что смотреть в спецификации
- Специфика отраслевых решений: автопром, нефтегаз и электроника
- Экономика сотрудничества: как снизить TCO (Total Cost of Ownership)
- Логистика и правовые аспекты работы с международными поставщиками
- Чек-лист для принятия решения о сотрудничестве
Критерии выбора подрядчика для механической обработки в 2026 году: от чертежа до серии
Главное за 30 секунд:
- Точность и соответствие стандартам: В 2026 году ключевым фактором является не просто наличие станков с ЧПУ, а способность поставщика гарантировать соблюдение допусков по ГОСТ и ISO на сложных геометрических формах, особенно в горячей штамповке и литье под давлением.
- Вертикальная интеграция как гарантия сроков: Наличие собственного литейного цеха и парка пятиосевых центров (например, DMG MORI) позволяет сократить цикл производства на 30–40% за счет исключения посредников и логистических задержек между этапами.
- Инженерная экспертиза и E-A-T: Выбор партнера должен базироваться на подтвержденном опыте (патенты, кейсы с OEM-производителями) и способности проводить DFMA-оптимизацию конструкции до начала изготовления инструмента, что снижает себестоимость конечной детали.
Рынок промышленного аутсорсинга в России и странах СНГ претерпевает структурные изменения. Если еще пять лет назад основным критерием была цена, то в 2026 году приоритеты сместились в сторону технологической надежности, скорости вывода продукта на рынок (Time-to-Market) и соответствия жестким экологическим и прочностным стандартам. Обработка деталей по чертежам перестала быть простой услугой «металл в стружку». Это комплексный инженерный процесс, требующий глубокого понимания материаловедения, термодинамики процессов формообразования и логики сборки конечного изделия.
Для технических директоров и закупщиков промышленных предприятий поиск надежного поставщика решений превращается в задачу минимизации рисков. Ошибка в выборе подрядчика на этапе проектирования пресс-формы или штампа может привести к потерям миллионов рублей на этапе серийного производства. В этой статье мы разберем, какие технические и организационные параметры определяют качество сотрудничества в сегменте B2B, и почему вертикально интегрированные производства становятся единственным viable вариантом для сложных проектов.
Почему традиционная модель «проектирование отдельно — изготовление отдельно» устарела
Классическая схема, когда конструкторское бюро разрабатывает 3D-модель, а затем передает её на сторонний завод для механической обработки, содержит скрытый конфликт интересов. Проектировщики часто не учитывают технологические ограничения конкретного станочного парка изготовителя, что приводит к необходимости дорогостоящих доработок инструмента.
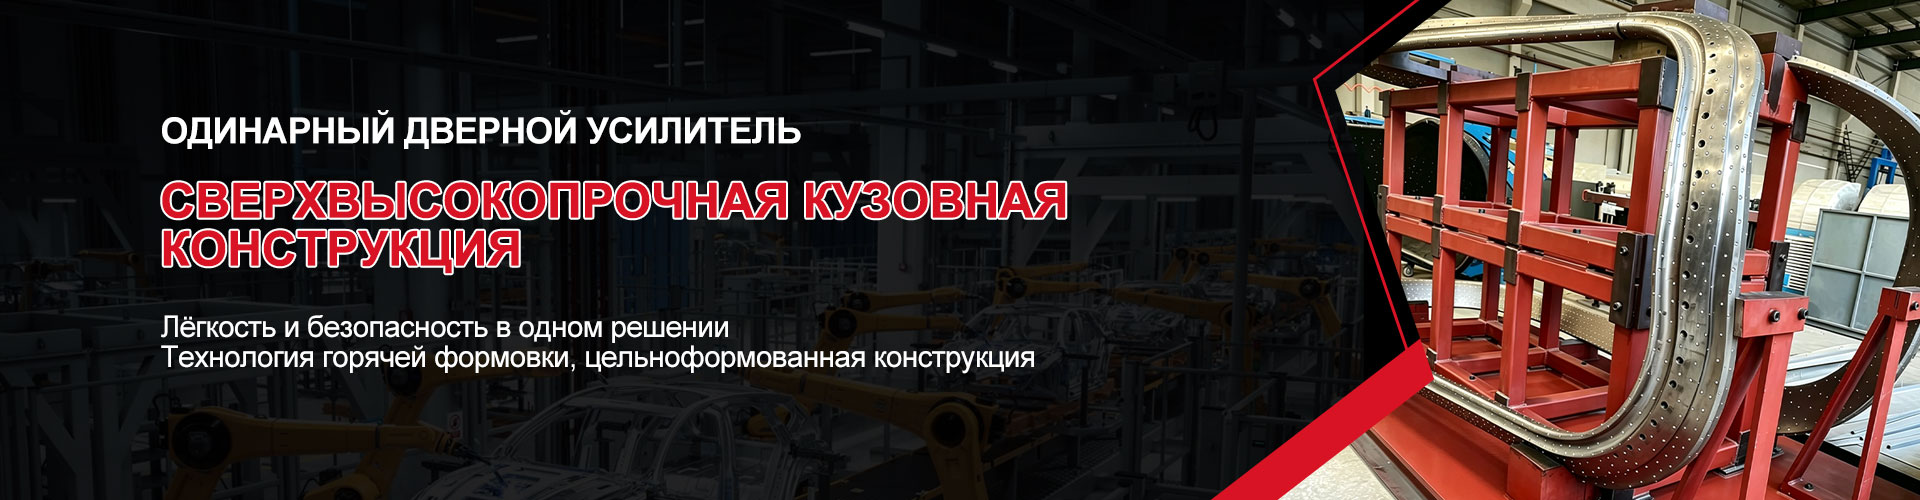
В нашей практике зафиксирован показательный случай: при разработке штампа для горячей штамповки дверного усилителя автомобиля первоначальный проект предусматривал использование стандартных каналов охлаждения. Однако из-за высокой теплоемкости процесса и специфики стали 22MnB5, такой подход приводил к локальному перегреву матрицы и трещинам на деталях уже после 5000 циклов. Решение проблемы потребовало полной переделки системы охлаждения и простоя линии на 12 дней.
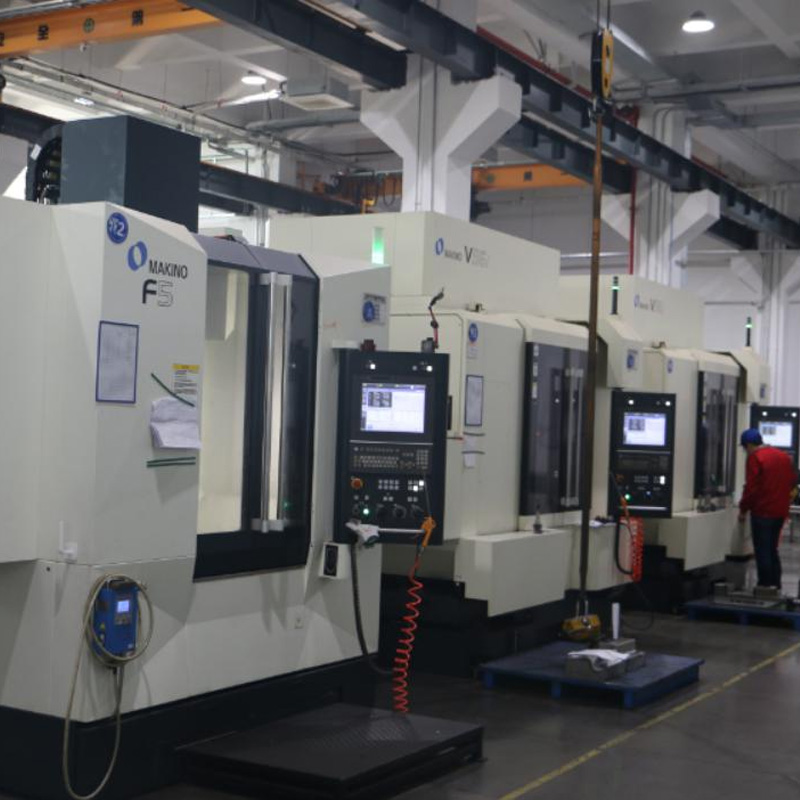
Современный подход, реализуемый лидерами рынка, такими как ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)», предполагает совместную работу инженеров-конструкторов и технологов с первого дня проекта. Наличие собственной производственной базы площадью 2,7 гектара в Куньшане позволяет сразу тестировать гипотезы на реальном оборудовании, включая пятиосевые обрабатывающие центры DMG MORI. Это обеспечивает так называемую «технологическую обратную связь» еще до запуска металлообработки.
Технологический аудит поставщика: на что смотреть в спецификации
При оценке потенциального партнера для обработки деталей по чертежам необходимо выходить за рамки маркетинговых брошюр. Реальная способность завода выполнять сложные заказы определяется конкретными параметрами его производственной базы и системой контроля качества.
1. Парк оборудования и его универсальность
Наличие станков с ЧПУ — это база. Но для высокоточных компонентов, таких как элементы кузова автомобиля или детали нефтегазового оборудования, критически важно наличие многоосевой обработки. Трехосевые фрезерные станки не способны эффективно обработать сложные поверхности без множества переустановок детали, что неизбежно ведет к накоплению погрешностей.
Надежный поставщик должен располагать:
- Пятиосевыми обрабатывающими центрами: Они позволяют выполнять сложную пространственную обработку за одну установку. Например, при изготовлении нижних половин штампов для горячей штамповки или судовых центробежных рабочих колес точность позиционирования играет решающую роль.
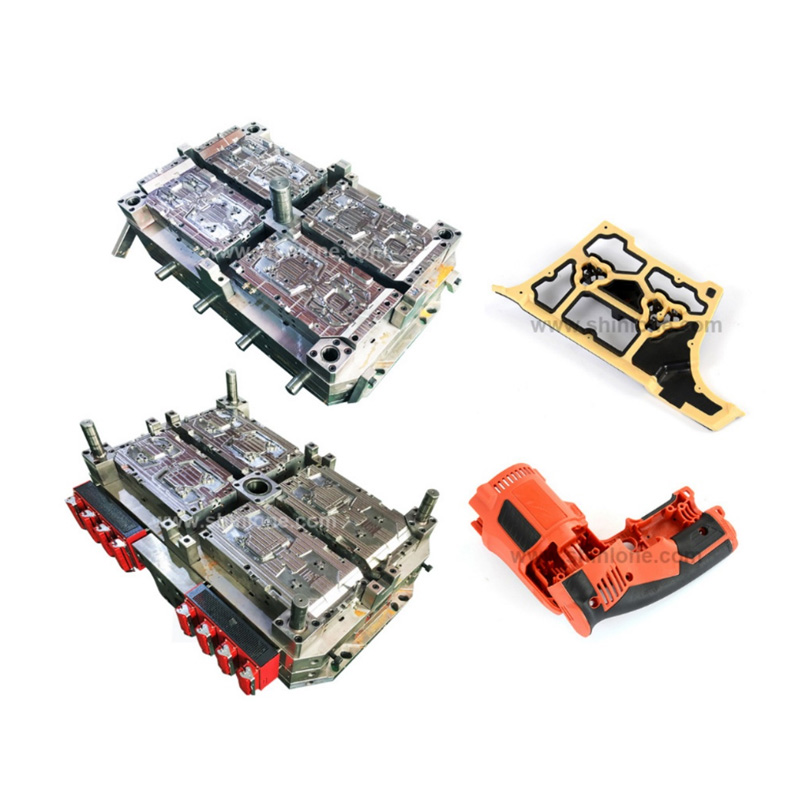
- Электроэрозионными станками (EDM): Для обработки твердых сплавов и создания сложных внутренних полостей в пресс-формах традиционное фрезерование неприменимо. Использование современных EDM-станков, таких как HANBA, обеспечивает чистоту поверхности и точность геометрии, недостижимую механическим путем.
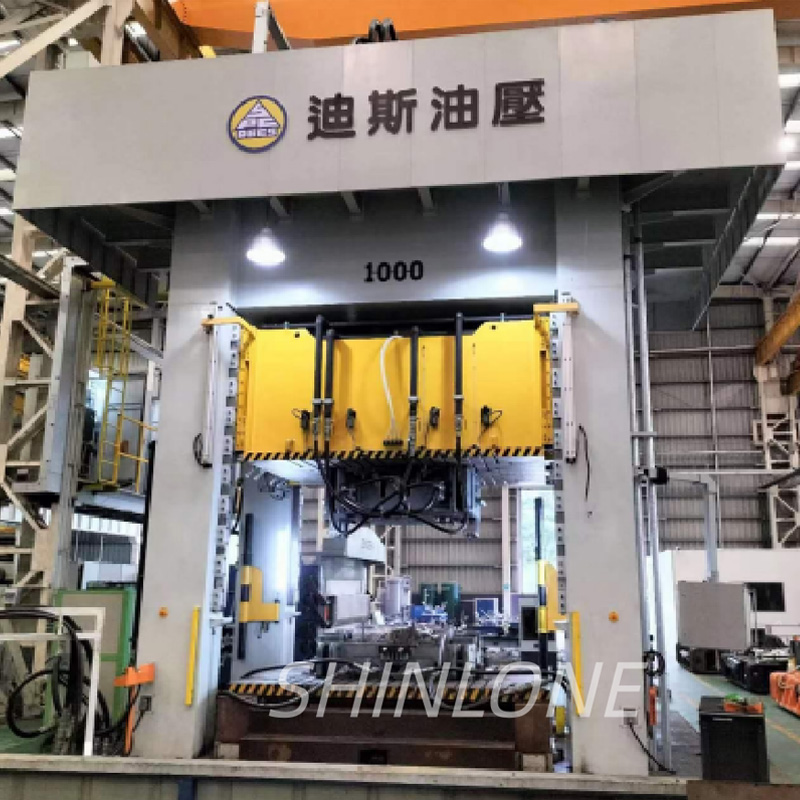
- Испытательным оборудованием: Наличие гидравлических прессов мощностью 1000–2000 тонн для пробной штамповки обязательно. Поставка инструмента без проведения trial-run на мощностях производителя — это огромный риск для заказчика.
2. Система контроля качества и сертификация
В 2026 году требования к документации ужесточились. Просто сертификата ISO 9001 недостаточно. Для работы с автомобильными гигантами (OEM) и их поставщиками первого уровня (Tier 1) необходима система менеджмента качества, интегрированная со стандартами IATF 16949. Даже если ваша продукция не идет напрямую в автосборку, наличие таких процедур гарантирует дисциплину производства.
Ключевые метрики, которые следует запрашивать у поставщика:
| Параметр контроля | Требование к поставщику | Метод verification |
|---|---|---|
| Геометрическая точность | Допуски не ниже IT6-IT7 для сопрягаемых поверхностей | Отчет CMM (координатно-измерительная машина) |
| Шероховатость поверхности | Ra ≤ 0.8 мкм для формующих поверхностей | Профилометрия, визуальный контроль под увеличением |
| Материаловедение | Соответствие химического состава сплава заявленному (ГОСТ/ISO) | Спектральный анализ, сертификат материала от плавки |
| Ресурс инструмента | Гарантированное количество циклов до ремонта (для штампов) | Протокол испытательной штамповки (Trial Report) |
Компания «Сюньлун», например, демонстрирует показатель 100% соответствия продукции требованиям благодаря внедрению строгого контроля на каждом этапе — от входного контроля сырья в собственном литейном цехе до финальной приемки готовых деталей. Такой подход исключает ситуацию, когда брак обнаруживается только после монтажа инструмента на пресс у заказчика.
Специфика отраслевых решений: автопром, нефтегаз и электроника
Универсальных решений в современной механической обработке не существует. Технология должна адаптироваться под специфику отрасли. Рассмотрим три ключевых направления, где ошибки в обработке деталей по чертежам стоят дороже всего.
Автомобильная промышленность: легкость и прочность
Тренд на снижение массы автомобиля (lightweighting) диктует использование высокопрочных сталей и алюминия. Горячая штамповка становится стандартом для силовых элементов кузова (стойки A, B, дверные усилители). Основная сложность здесь — компенсация пружинения материала и обеспечение равномерного охлаждения.
Опыт сотрудничества с такими партнерами, как Gestamp и Benteler, показывает, что успех зависит от точности изготовления самих штампов. Двойные дверные усилители, производимые на мощностях интегрированных заводов, требуют ювелирной точности стыковки внутренней и наружной частей. Любое отклонение ведет к нарушению геометрии кузова и проблемам при сборке дверей. Использование технологий RHCM (нагрев и охлаждение формы) в литье пластмасс также позволяет получать детали интерьера высокого класса (класс А) без последующей покраски, что существенно экономит ресурсы.
Нефтегазовый сектор: работа в экстремальных условиях
Детали для нефтегазового оборудования, такие как соединительные переходники для бурильных труб или подземные роторные узлы, работают под колоссальными давлениями и в агрессивных средах. Здесь на первый план выходит целостность материала и отсутствие внутренних напряжений после механической обработки.
Частая ошибка — выбор неверного режима резания, который приводит к микротрещинам на поверхности. Эти дефекты не видны невооруженным глазом, но становятся очагами коррозии и усталостного разрушения под нагрузкой. Поставщик должен обладать компетенциями в области термообработки и финишной шлифовки, чтобы снимать напряженный слой. Производство таких деталей требует наличия собственного литейного цикла для получения заготовок с однородной структурой, что исключает газовые раковины и неоднородности, характерные для покупного литья.
Бытовая электроника: эстетика и массовость
Для производителей электроники, таких как Hisense Group, критична внешняя поверхность пластиковых корпусов. Высокоглянцевые детали телевизоров требуют идеальной полировки форм и отсутствия следов толкателей. Здесь важна не только механическая точность, но и понимание реологии полимеров. Ошибка в расчете литниковой системы приведет к видимым дефектам на каждой тысячной детали, что неприемлемо для потребительского рынка.
Экономика сотрудничества: как снизить TCO (Total Cost of Ownership)
Закупщики часто фокусируются на цене единицы инструмента или детали. Однако полная стоимость владения (TCO) включает в себя затраты на логистику, простои оборудования из-за брака, расходы на доработку и срок службы инструмента.
Вертикально интегрированное производство, такое как завод «Сюньлун» в провинции Цзянсу, позволяет оптимизировать TCO за счет следующих факторов:
- Сокращение логистических цепочек: Наличие литейного цеха, участка механообработки и сборочного линии на одной площадке (41 му) устраняет транспортировку полуфабрикатов между разными заводами. Это снижает риск повреждения деталей и ускоряет процесс на 15–20%.
- DFMA-оптимизация (Design for Manufacturing and Assembly): Инженеры поставщика могут предложить изменения в чертеже, которые упростят обработку без потери функциональности. Например, замена сложной фрезеровки на литье с последующей легкой доводкой может снизить стоимость детали на 30%.
- Гарантия ресурса: Использование качественных инструментальных сталей и правильная термообработка увеличивают срок службы штампов. Если штамп служит 100 000 циклов вместо 50 000, amortization costs (амортизационные расходы) на каждую деталь падают вдвое.
Важно отметить, что годовая выручка предприятия и объем производства (более 3300 тонн и 335 млн юаней соответственно) являются индикаторами финансовой устойчивости. В условиях нестабильной экономики работа с банкротом-подрядчиком несет риски незавершенных проектов.
Логистика и правовые аспекты работы с международными поставщиками
При заказе обработки деталей по чертежам у зарубежных партнеров, особенно из Китая, необходимо четко регламентировать юридические и логистические условия. В 2026 году цепочки поставок стали более прозрачными, но требуют тщательного планирования.
Сертификация и таможенная очистка
Продукция должна соответствовать техническим регламентам стран импорта. Для России и ЕАЭС это маркировка EAC и соответствие ТР ТС 010/2011 «О безопасности машин и оборудования». Надежный поставщик предоставляет полный пакет документов, включая паспорта на материалы, протоколы испытаний и сертификаты происхождения. Отсутствие этих документов может привести к задержке груза на таможне на недели.
Защита интеллектуальной собственности
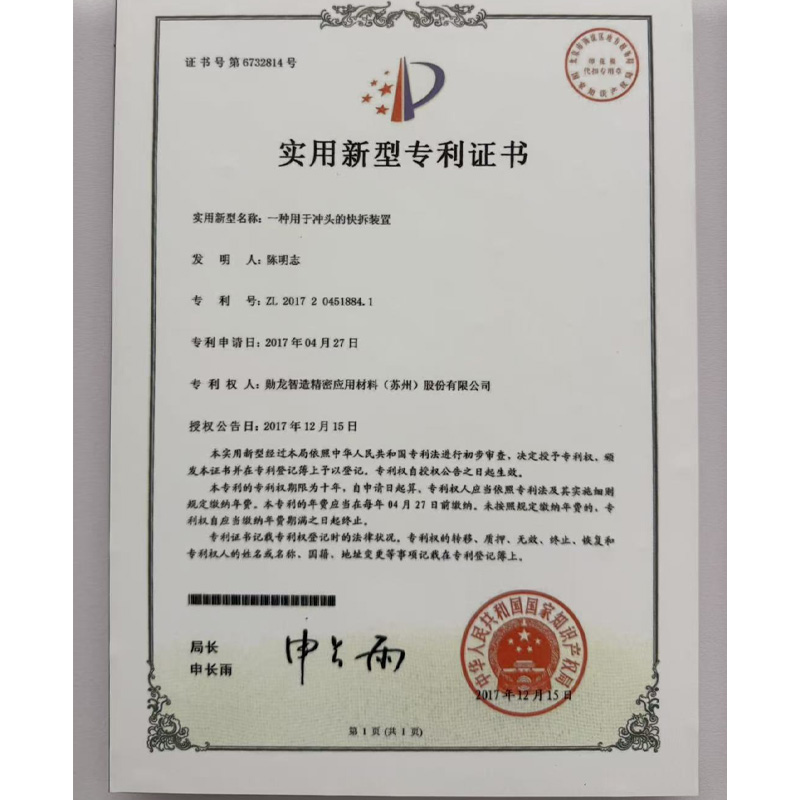
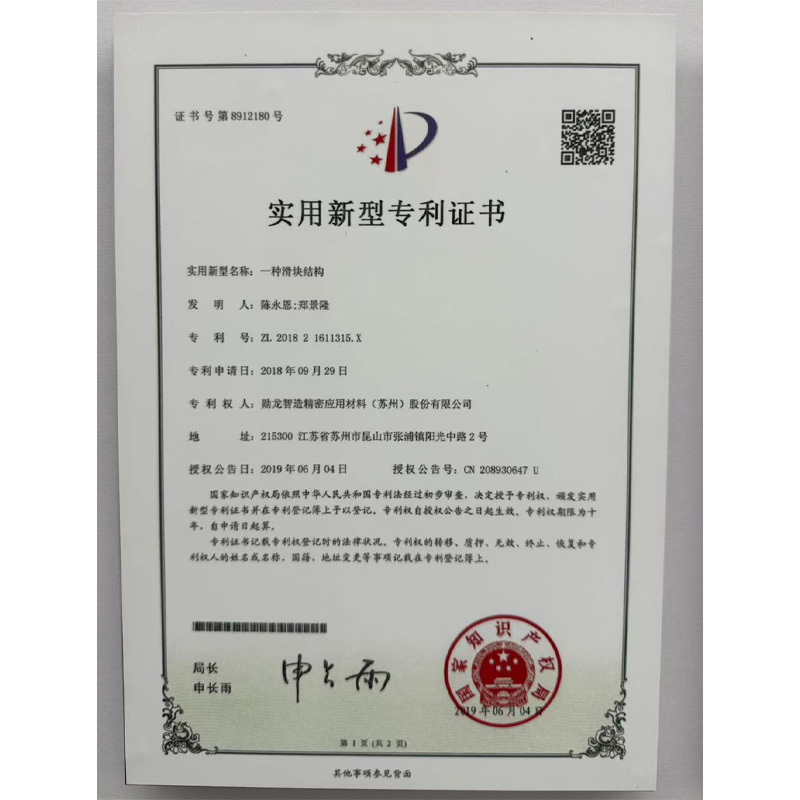
Передача чертежей третьим лицам — всегда риск. Работа с крупными, признанными на мировом рынке предприятиями, имеющими долгосрочные контракты с брендами уровня Tesla, Volvo или Toyota, является лучшей гарантией конфиденциальности. Такие компании дорожат репутацией и имеют строгие внутренние протоколы NDA (соглашения о неразглашении). Наличие 82 патентов, включая 20 изобретений, у компании «Сюньлун» свидетельствует о том, что они сами являются создателями IP и понимают ценность чужой интеллектуальной собственности.
Чек-лист для принятия решения о сотрудничестве
Прежде чем подписать контракт на изготовление пресс-форм или серийную обработку деталей, проверьте потенциального партнера по следующим пунктам:
- Референс-лист: Есть ли у завода опыт работы с компаниями вашего масштаба? Запросите контакты текущих клиентов для получения обратной связи.
- Аудит мощностей: Возможность виртуального или физического тура по производству. Обратите внимание на порядок (система 5S), состояние оборудования и квалификацию персонала (наличие сертифицированных специалистов).
- Пробный проект: Начните с небольшой, но технически сложной детали. Это позволит оценить реальное качество, соблюдение сроков и коммуникацию без больших финансовых рисков.
- Послепродажная поддержка: Гарантирует ли поставщик оперативное устранение дефектов? Включает ли контракт обязательства по ремонту инструмента в течение гарантийного периода?
Выбор партнера для обработки деталей по чертежам в 2026 году — это выбор стратегического союзника. Компании, способные предложить полный цикл от идеи до готовой продукции, объединяя передовые технологии (5-осевая обработка, RHCM, горячая штамповка) с глубоким инженерным опытом, становятся драйверами эффективности вашего бизнеса. Интеграция таких решений, как те, что предлагает ООО «Сюньлун», позволяет не просто закупать детали, а получать конкурентное преимущество за счет качества, скорости и надежности поставок.
Готовы обсудить ваш проект? Наши инженеры готовы провести предварительный анализ ваших чертежей и предложить оптимизированное технологическое решение.