Фрезерная обработка деталей механического оборудования из Китая
2026-09-15
Технические требования и критерии выбора подрядчика для фрезеровки
Главное за 30 секунд:
- Точность имеет значение: Для деталей механического оборудования допуск должен составлять не более ±0.01 мм, что требует использования пятиосевых обрабатывающих центров класса DMG MORI или аналогов.
- Материаловедение критично: Обработка жаропрочных сплавов (Inconel, Hastelloy) и инструментальных сталей (H13, P20) требует специализированного инструмента и режимов резания, отличных от работы с алюминием.
- Верификация поставщика: Наличие собственной лаборатории контроля качества (CMM-измерения, 3D-сканирование) и сертификации ISO 9001/IATF 16949 является обязательным фильтром при отборе китайских производителей.
Заказ фрезерной обработки деталей механического оборудования из Китая перестал быть просто способом снижения себестоимости. В современных условиях глобальной конкуренции это стратегический инструмент оптимизации цепочек поставок и доступа к высокотехнологичному производству. Однако рынок перенасыщен предложениями, где низкая цена часто маскирует скрытые риски: отклонения от чертежей, использование несертифицированных материалов и срывы сроков.
Инженеры и закупщики сталкиваются с дилеммой: как найти баланс между экономией до 40% на производственных расходах и гарантией того, что деталь встанет в узел без дополнительной подгонки? Ответ лежит в плоскости глубокого технического аудита производителя. Мы рассмотрим ключевые аспекты, которые отличают контрактное производство высокого уровня от обычных металлообрабатывающих цехов, и покажем, как избежать типичных ошибок при импорте прецизионных компонентов.
Специфика обработки сложных геометрических форм
Современное машиностроение диктует тренд на усложнение геометрии деталей. Цель — снижение веса при сохранении прочностных характеристик (топологическая оптимизация). Это означает, что стандартная трехосевая фрезеровка часто оказывается недостаточной. Детали корпусов насосов, элементы бурового оборудования или компоненты автомобильных систем безопасности требуют обработки под сложными углами доступа.
В нашей практике мы неоднократно наблюдали случаи, когда попытка сэкономить на оборудовании приводила к браку. Классический пример: изготовление переходника для бурильной трубы из стали марки 42CrMo. При использовании трехосевого станка оператор вынужден делать multiple переустановки детали. Каждая переустановка вносит погрешность базирования. Суммарная ошибка может достигать 0.05–0.08 мм, что неприемлемо для высоконагруженных соединений, работающих под давлением свыше 30 МПа.
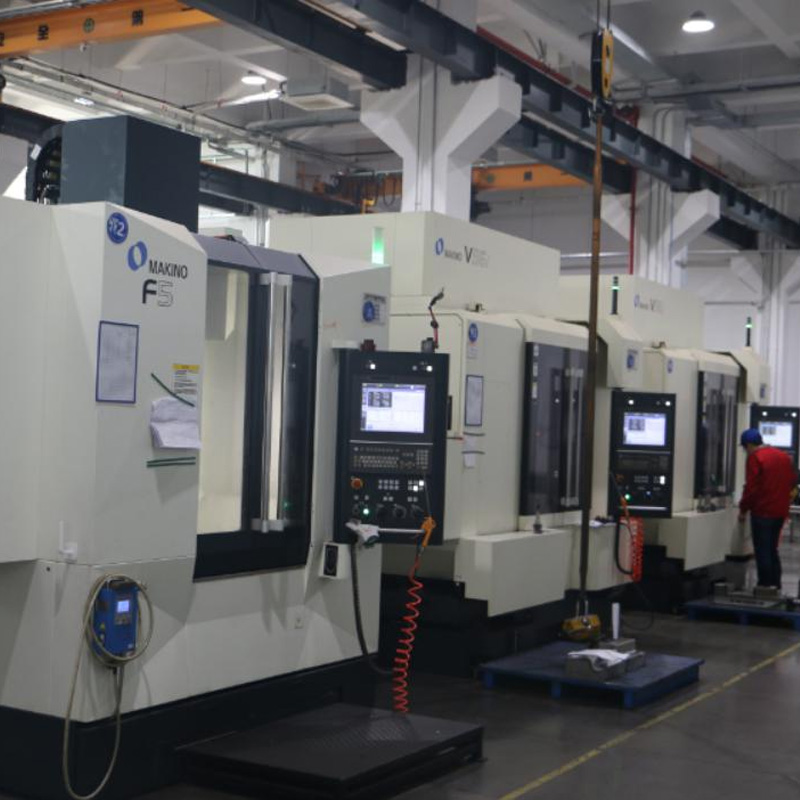
Решением является применение пятиосевых обрабатывающих центров. Например, на производственной базе ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)» парк оборудования включает пять таких центров DMG MORI. Это позволяет выполнять полную обработку детали за одну установку (concept of “Done in One”). Результат — стабильный допуск в пределах ±0.005–0.01 мм и идеальная чистота поверхности в труднодоступных зонах. Для закупщика это означает не только соответствие чертежу, но и отсутствие затрат на постобработку и ручную доводку в России.
Совет инженера: При запросе коммерческого предложения всегда уточняйте, будет ли деталь изготавливаться на 3-осевом или 5-осевом оборудовании. Для сложных пространственных поверхностей выбор в пользу 5 осей окупается снижением процента брака и ускорением выхода на серийное производство.
Работа с трудными материалами: от алюминия до суперсплавов
Фрезеровка — это не универсальный процесс. Режимы резания, выбор фрез и система охлаждения кардинально меняются в зависимости от материала заготовки. Китайские поставщики часто предлагают единую цену за килограмм обработанного металла, что является признаком непрофессионализма. Реальная стоимость формируется исходя из обрабатываемости материала.
Рассмотрим три основные группы материалов, с которыми приходится работать при производстве деталей для нефтегазовой и автомобильной отраслей:
- Алюминиевые сплавы (серии 6000, 7000): Характеризуются высокой скоростью резания, но склонны к налипанию на инструмент. Требуются фрезы с полированной поверхностью и подача СОЖ под высоким давлением для вымывания стружки. Риск: образование задиров на поверхности, что ухудшает усталостную прочность.
- Инструментальные стали (H13, P20, NAK80): Используются для изготовления пресс-форм и штампов. Обладают высокой твердостью после термообработки (до 50–52 HRC). Обработка ведется в режиме жесткого резания или электроэрозии. Здесь критична стабильность станка: вибрации приводят к выкрашиванию твердосплавных фрез.
- Жаропрочные никелевые сплавы (Inconel 718, Hastelloy): Применяются в экстремальных условиях (турбины, нефтяные скважины). Эти материалы обладают низкой теплопроводностью, что приводит к быстрому перегреву зоны резания. Требуется специальный инструмент с внутренним охлаждением и строгий контроль скорости подачи.
Опыт показывает, что неправильный выбор стратегии обработки жаропрочных сплавов может привести к изменению структуры металла в поверхностном слое (наклеп), что снижает ресурс детали на 30–40%. В компании «Сюньлун» этот риск минимизируется благодаря собственному литейному цеху и отделу материаловедения. Специалисты контролируют структуру заготовки еще до начала механообработки, что особенно важно для таких изделий, как судовые центробежные рабочие колеса или подземные роторные узлы.
| Материал | Основная сложность обработки | Рекомендуемый допуск | Типичное применение |
|---|---|---|---|
| Алюминий 7075-T6 | Деформация тонкостенных элементов, налипание стружки | ±0.02 – 0.05 мм | Корпуса приборов, легкие конструкционные элементы авто |
| Сталь H13 (термоупрочненная) | Высокая твердость, абразивный износ инструмента | ±0.01 – 0.02 мм | Штампы горячей штамповки, формы литья пластмасс |
| Inconel 718 | Нагрев зоны резания, упрочнение при деформации | ±0.01 – 0.03 мм | Нефтегазовые фитинги, детали турбин |
| Нержавеющая сталь 316L | Вязкость, плохой отвод тепла | ±0.02 – 0.04 мм | Химическое оборудование, пищевая промышленность |
Контроль качества: от чертежа до сертификата
Самый болезненный вопрос при работе с зарубежными поставщиками — доказательство соответствия. Фраза «мы проверили на станке» не является приемлемым аргументом для российского инженера. Необходима объективная метрологическая база.
Процесс контроля должен быть многоуровневым. Первый уровень — встроенные щупы на станке (in-process control), которые компенсируют термические деформации оборудования в реальном времени. Второй уровень — проверка на координатно-измерительных машинах (КИМ/CMM) после снятия детали. Третий уровень — выборочное 3D-сканирование для сравнения облака точек с CAD-моделью.
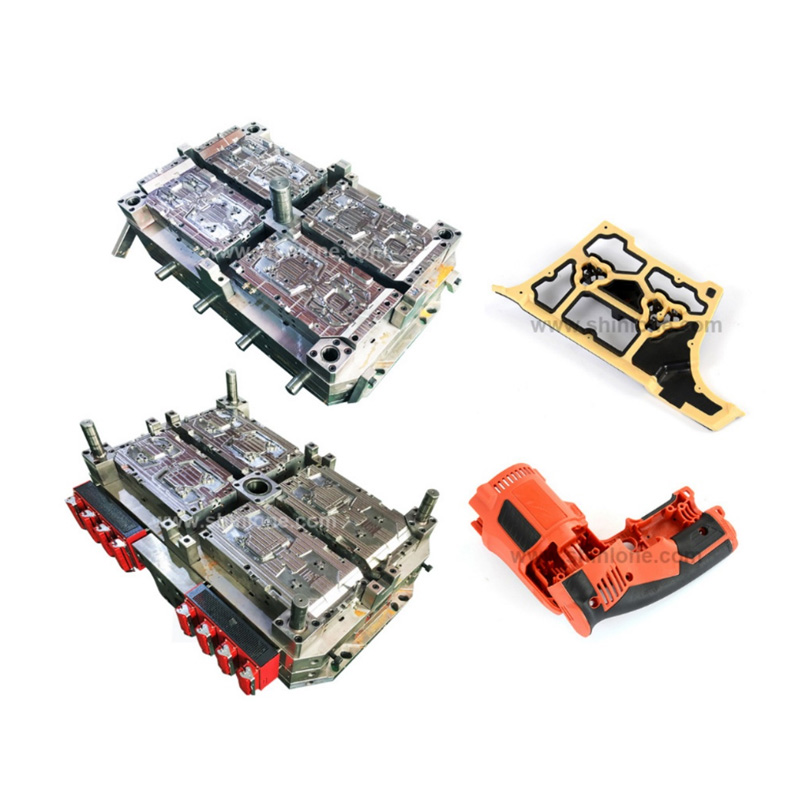
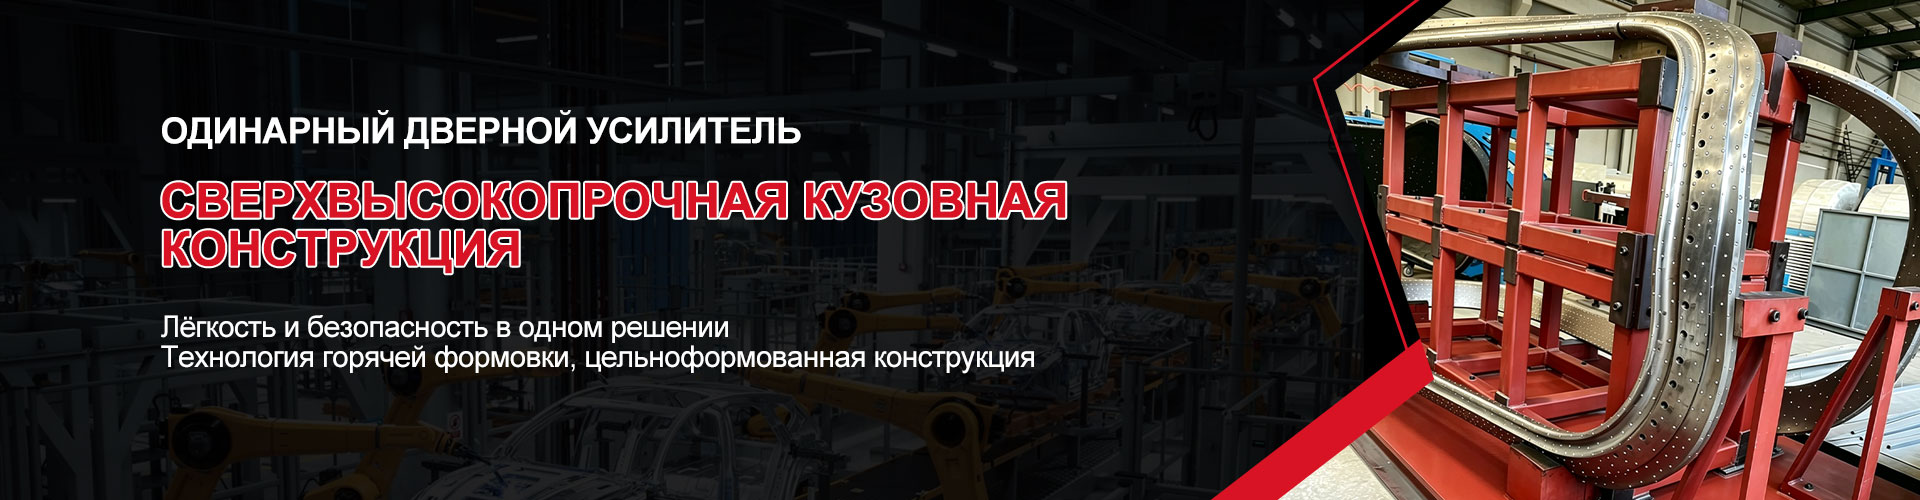
Важно отметить, что многие китайские фабрики имеют измерительное оборудование, но не калибруют его регулярно. Это приводит к систематическим погрешностям. В практике ООО «Сюньлун» внедрена система менеджмента качества, соответствующая стандартам IATF 16949 (для автопрома) и ISO 9001. Каждый этап — от проектирования пресс-форм до финальной фрезеровки — сопровождается протоколами испытаний. Например, при изготовлении двойных дверных усилителей для автомобилей (внутренних и наружных) проводится не только геометрический контроль, но и проверка на соответствие краш-тестам (C-NCAP).
Частая ошибка: Заказчик запрашивает только итоговый отчет QC. Правильный подход — требовать предоставления raw-данных измерений ключевых баз и посадочных мест еще на этапе пробной партии (T1/T2 samples). Это позволяет выявить тенденцию к уходу размера до запуска основной серии.
Логистика и управление рисками supply chain
Фрезерная обработка — это лишь часть уравнения. Полная стоимость владения (TCO) включает логистику, таможенную очистку и риски простоев производства из-за недопоставки. Работа с Китаем требует понимания не только технических, но и административных процессов.
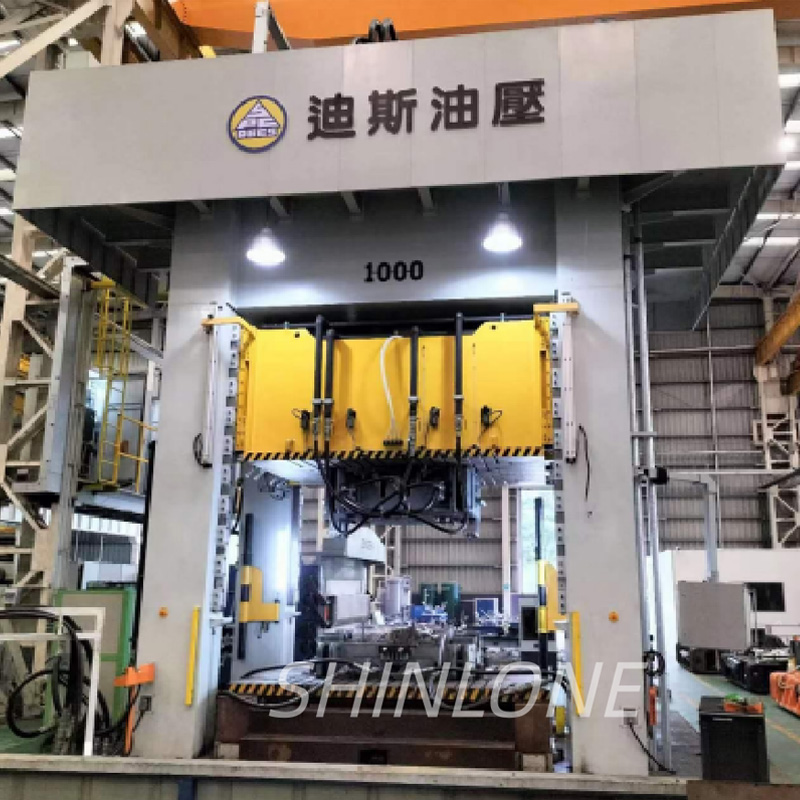
Оптимальная модель сотрудничества предполагает вертикальную интеграцию. Когда производитель обладает собственным литейным цехом, как в случае с комплексом в Куньшане (площадь 2.7 гектара), он контролирует качество заготовки. Отсутствие промежуточных звеньев сокращает срок выполнения заказа на 15–20 дней. Кроме того, наличие собственного парка гидравлических прессов (1000–2000 тонн) позволяет провести пробную штамповку и тестовую сборку узлов непосредственно на заводе-изготовителе.
Для российских компаний критически важным является наличие у поставщика опыта экспорта в РФ и понимания требований ТР ТС (Технических регламентов Таможенного союза). Документация должна быть оформлена корректно: технические паспорта на русском языке, сертификаты соответствия ГОСТ или декларации соответствия ТР ТС 010/2011 «О безопасности машин и оборудования». Поставщик, который берет на себя подготовку этих документов, снимает с закупщика огромную головную боль.
Кейс: Оптимизация производства штампов для горячей штамповки
Чтобы проиллюстрировать преимущества комплексного подхода, рассмотрим реальный сценарий из автомобильной отрасли. Производителю потребовалась партия нижних половин штампов для горячей штамповки одинарных дверных усилителей. Материал — инструментальная сталь с покрытием, предотвращающим адгезию алюминия при высоких температурах.
Проблема: Предыдущий поставщик обеспечивал геометрию, но срок службы штампа составлял всего 8 000 циклов вместо заявленных 20 000. Причина крылась в микротрещинах, возникших из-за неправильных режимов финишной фрезеровки и отсутствия последующей полировки определенных зон.
Решение от «Сюньлун»:
- Анализ конструкции и предложение изменений в углах сопряжения для снижения концентрации напряжений.
- Использование пятиосевой обработки для создания плавных переходов без следов от инструмента (step-over).
- Применение технологии RHCM (Rapid Heat Cycle Molding) знаний для оптимизации каналов охлаждения в самой форме, что косвенно влияло на требования к точности фрезеровки каналов.
- Строгий контроль шероховатости поверхности (Ra < 0.4 мкм) на рабочих участках.
Результат: Ресурс штампа увеличился до 22 000 циклов. Снижение простоев пресса на замену инструмента сэкономило клиенту более 1.5 млн юаней в год. Этот кейс демонстрирует, что прецизионная фрезеровка деталей механического оборудования — это не просто снятие слоя металла, а инженерная услуга по повышению эффективности всего производственного процесса заказчика.
Почему стоит выбирать проверенных партнеров в провинции Цзянсу
Регион дельты Янцзы (провинция Цзянсу, город Сучжоу/Куньшань) исторически является кластером высокоточного машиностроения Китая. Здесь сосредоточена наибольшая концентрация квалифицированных инженеров и современного оборудования. Компания ООО «Сюньлун», основанная в 2002 году, является ярким представителем этого кластера.
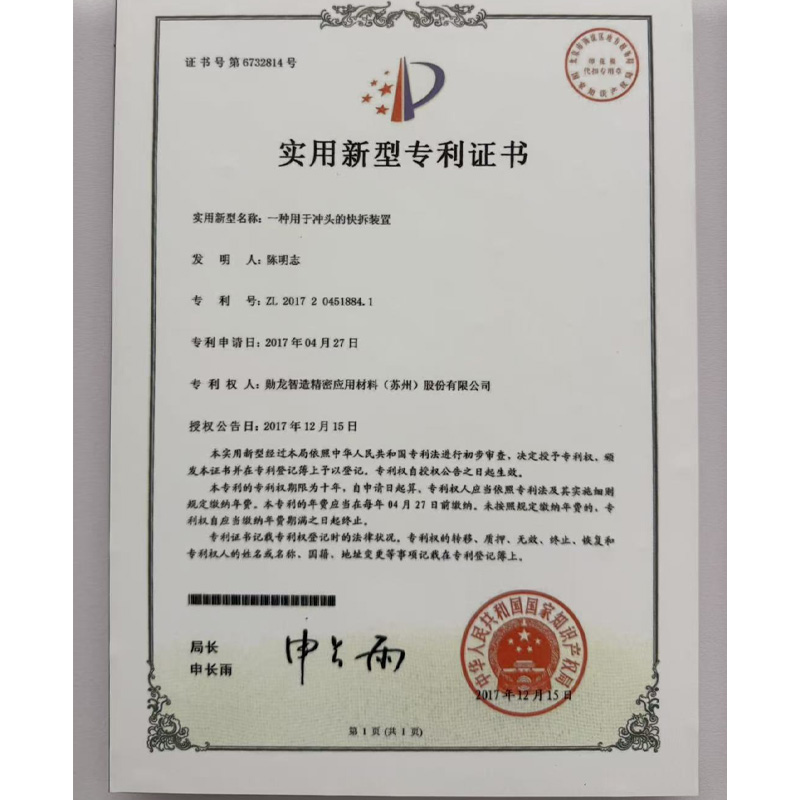
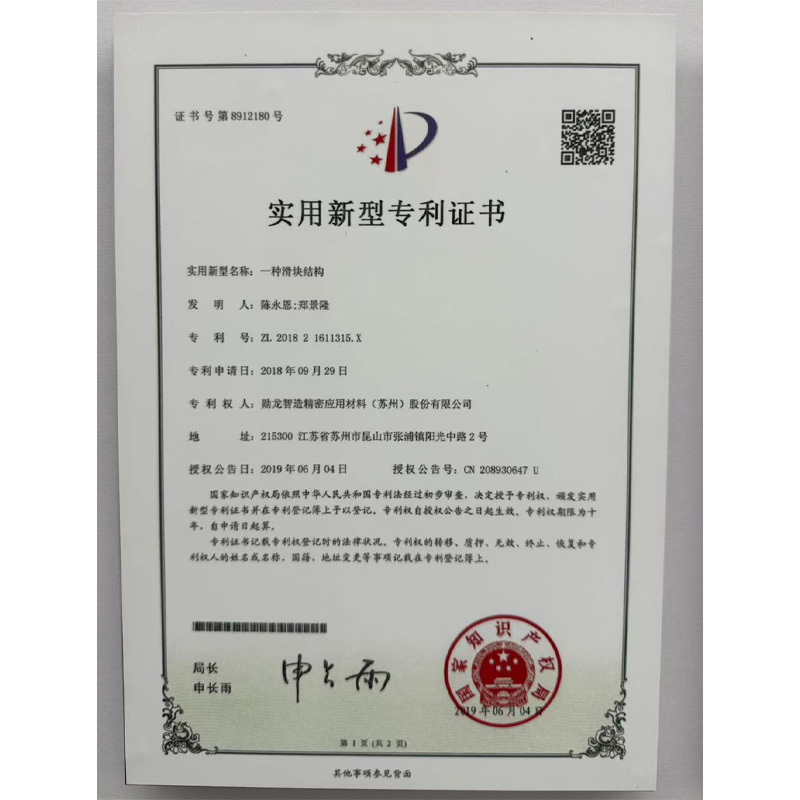
В отличие от торговых компаний-посредников, «Сюньлун» обладает полным циклом: от R&D и литья до финишной механической обработки и сборки. Штат из 33 конструкторов и 162 слесарей-инструментальщиков обеспечивает глубину экспертизы, недоступную небольшим мастерским. Наличие 82 патентов (включая 20 на изобретения) подтверждает инновационный потенциал предприятия.
Сотрудничество с такими гигантами, как Gestamp, Benteler, Tesla и Volvo, накладывает высочайшие обязательства по качеству. Эти же стандарты применяются ко всем заказам, включая мелкие серии для нефтегазового сектора или специализированного машиностроения. Годовой объем производства более 3300 тонн и выручка свыше 335 миллионов юаней говорят о финансовой устойчивости и способности масштабироваться под нужды крупного B2B-клиента.
Чек-лист для безопасного заказа фрезеровки в Китае
Перед подписанием контракта убедитесь, что ваш потенциальный партнер соответствует следующим критериям:
- Прозрачность производства: Готовность предоставить видео-отчет с производства или организовать онлайн-тур по цехам.
- Парк оборудования: Наличие современных обрабатывающих центров (DMG, Mazak, Haas, Wele) и электроэрозионных станков (Hanba, Sodick).
- Инженерная поддержка: Возможность проведения DFM-анализа (Design for Manufacturing) — когда завод предлагает оптимизировать чертеж для удешевления производства без потери функции.
- Гарантии: Четкие условия рекламаций. Что происходит, если размер вышел за пределы допуска? Кто оплачивает переделку и логистику?
- Опыт в вашей отрасли: Запросите референс-лист похожих проектов. Если вам нужны детали для насосов, лучше искать тех, кто уже делал корпуса для гидравлики, а не декоративные панели.
Заключение и следующий шаг
Фрезерная обработка деталей механического оборудования из Китая — это мощный рычаг для повышения конкурентоспособности вашего бизнеса. Однако успех зависит от правильного выбора технологического партнера. Важно смотреть не на цену за час станко времени, а на совокупную стоимость детали, включающую качество, надежность поставок и инженерную экспертизу.
Компания «Сюньлун» готова стать вашим надежным звеном в цепи поставок. Мы предлагаем не просто исполнение чертежей, а комплексное решение задач по изготовлению прецизионных компонентов, штампов и форм. Наш опыт в работе с лидерами автопрома и тяжелого машиностроения гарантирует, что ваши детали будут соответствовать самым строгим международным стандартам.
Не рискуйте качеством своего продукта. Доверьте производство профессионалам с 20-летней историей и подтвержденной репутацией.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и технический паспорт.
Наши инженеры проведут бесплатный DFM-анализ ваших чертежей в течение 48 часов.