Качественная формовочная вставка штампа для горячей штамповки – Производитель
2026-09-15
Главное за 30 секунд
- Критичность термостабильности: Качественная формовочная вставка штампа для горячей штамповки должна выдерживать циклические тепловые удары до 950°C без микротрещин, обеспечивая геометрию детали с допуском не хуже ±0.05 мм.
- Риск экономии на материалах: Использование сталей низкого класса или нарушение режимов вакуумной закалки приводит к деформации оснастки уже после 5–7 тысяч циклов, что увеличивает стоимость владения (TCO) на 40%.
- Вертикальная интеграция как гарантия: Производители с собственным литейным цехом и парком пятиосевых станков (например, DMG MORI), такие как ООО «Сюньлун», обеспечивают полную прослеживаемость качества от сырья до пробной штамповки на прессах 2000 тонн.
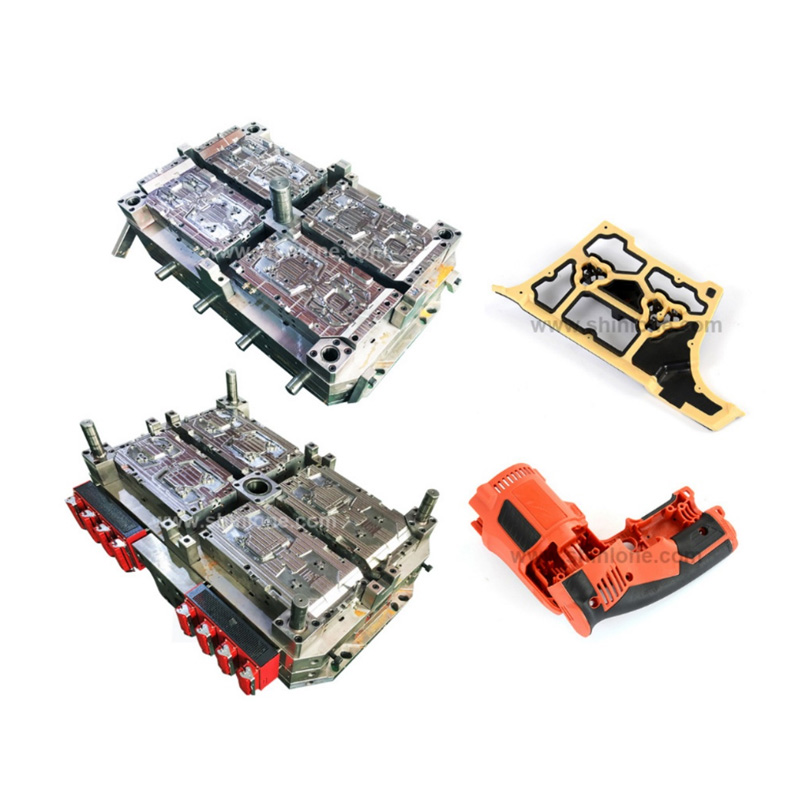
В современном автомобилестроении и тяжелом машиностроении горячая штамповка (Hot Stamping) стала безальтернативным стандартом для создания высокопрочных элементов безопасности. Переход на борсодержащие стали марки 22MnB5 и аналогичные сплавы требует от инструментальной оснастки экстремальной устойчивости к температурным деформациям. Ключевым узлом здесь выступает формовочная вставка — компонент, который непосредственно формирует геометрию изделия в условиях агрессивного термоциклирования.
Для технических директоров и закупщиков вопрос выбора поставщика сводится не просто к цене единицы продукции, а к надежности всего производственного процесса. Качественная формовочная вставка штампа для горячей штамповки — это результат синергии правильной металлургии, прецизионной механической обработки и глубокого понимания физики процессов охлаждения. В данной статье мы разберем технические критерии оценки таких компонентов, основываясь на производственном опыте ведущих предприятий, включая практики ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)».
Металлургия и термическая обработка: фундамент долговечности
Основная причина преждевременного выхода из строя штамповой оснастки при горячей штамповке — термическая усталость и окисление поверхности. Заготовка нагревается до температуры аустенитизации (около 900–950°C), затем помещается в штамп, где происходит одновременная формовка и закалка со скоростью охлаждения более 27°C/сек. В этот момент поверхностный слой вставки испытывает колоссальные термические напряжения.
Выбор базового материала определяет класс инструмента. В нашей практике наиболее эффективными показали себя специальные инструментальные стали, легированные хромом, молибденом и ванадием (аналоги H13, но с улучшенной чистотой по немагнитным включениям). Для премиального сегмента, где требуется свыше 100 000 циклов без полировки, применяются порошковые стали или стали с повышенным содержанием кобальта.
Критические параметры термообработки
Даже самый дорогой сплав потеряет свои свойства при нарушении технологии закалки. Процесс должен проходить в вакуумных печах с контролируемой скоростью нагрева и охлаждения. Твердость рабочей поверхности формовочной вставки обычно составляет 48–52 HRC. Превышение этого порога ведет к хрупкости и сколам, а снижение — к пластической деформации под давлением пресса.
Важным аспектом является азотирование или нанесение PVD-покрытий (например, AlCrN). Эти слои толщиной 3–5 мкм создают барьер для диффузии кислорода и предотвращают приваривание листа к матрице. Однако покрытие не спасет от ошибок в проектировании системы охлаждения.
Инженерный совет: При запросе коммерческого предложения требуйте протоколы термообработки и сертификаты на материал (Mill Certificate). Отсутствие возможности предоставить эти документы — красный флаг, сигнализирующий о возможных проблемах с однородностью структуры металла.
Прецизионная обработка и геометрия каналов охлаждения
Геометрическая точность формовочной вставки напрямую влияет на соответствие детали чертежу, особенно для элементов кузова, таких как стойки A, B и дверные усилители. Допуски на горячештампованных деталях ужесточились: если раньше нормой считалось ±0.1 мм, то современные стандарты OEM-производителей (Volvo, Tesla, BMW) требуют соблюдения диапазона ±0.03–0.05 мм.
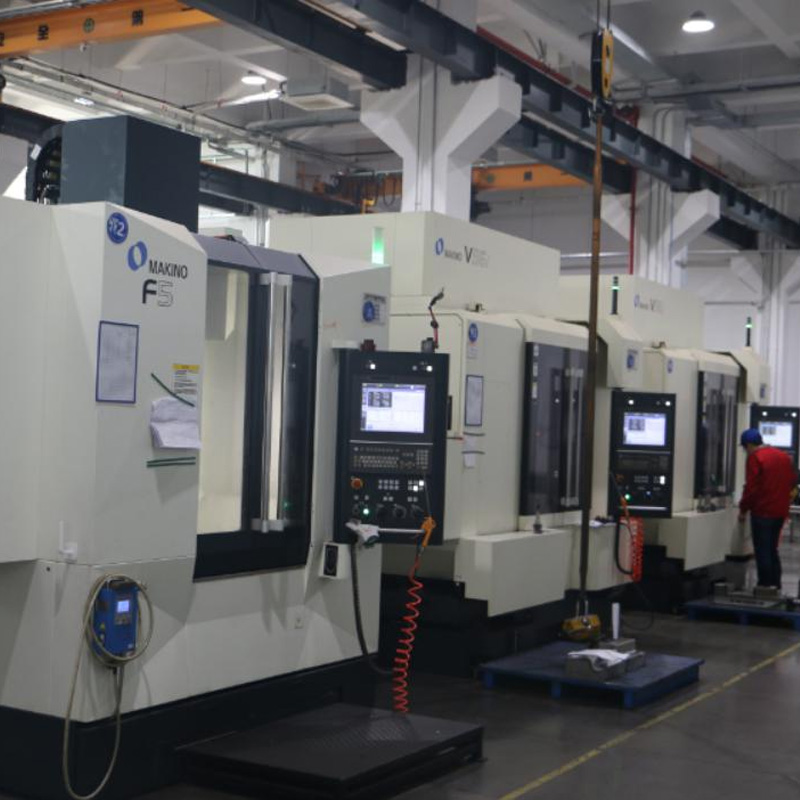
Достижение таких показателей невозможно без использования пятиосевых обрабатывающих центров. В арсенале передовых производителей, таких как компания Сюньлун Интеллектуальное производство, присутствуют станки DMG MORI, которые позволяют выполнять финишную обработку сложных криволинейных поверхностей за одну установку. Это исключает накопление погрешностей при переустановке заготовки.
Эффективность конформного охлаждения
Традиционные прямые каналы охлаждения не способны равномерно отводить тепло из зон с высокой тепловой нагрузкой. Современные качественные вставки изготавливаются с использованием технологий, позволяющих создавать близко расположенные к поверхности каналы сложной формы. Расстояние от рабочей поверхности до канала охлаждения должно составлять 10–15 мм, а диаметр каналов оптимизируется под турбулентный поток воды или масляного теплоносителя.
Некорректный расчет гидравлики приводит к локальным перегревам («hot spots»). На практике это выражается в изменении микроструктуры стали в конкретной точке, появлении сетки трещин и, как следствие, браке детали (пружиность, неверная геометрия).
| Параметр | Стандартное решение (Эконом) | Премиальное решение (Сюньлун/DMG MORI) |
|---|---|---|
| Обработка поверхностей | 3-осевая фрезеровка + ручная доводка | 5-осевая высокоскоростная обработка (HSM) |
| Шероховатость (Ra) | 0.4 – 0.8 мкм | 0.1 – 0.2 мкм (зеркальная поверхность) |
| Охлаждение | Прямые сверленые каналы | Оптимизированные контуры, близкие к поверхности |
| Точность позиционирования | ±0.08 мм | ±0.02 мм |
| Ресурс до первой ревизии | 15 000 – 20 000 циклов | > 80 000 циклов |
Инженерный совет: Обратите внимание на качество обработки переходов между поверхностями. Острые углы являются концентраторами напряжений. Радиусы скругления должны быть строго соблюдены согласно технологической карте, чтобы избежать зарождения трещин.
Анализ реальных инженерных кейсов и рисков
Опыт работы с крупнейшими мировыми автоконцернами, включая стратегическое партнерство с Gestamp с 2009 года, позволяет нам выделять типичные ошибки при заказе оснастки. Рассмотрим случай из практики, когда экономия на этапе проектирования привела к серьезным финансовым потерям.
Кейс: Деформация нижней половины штампа для дверного усилителя
Клиент обратился с проблемой нестабильной геометрии внутренних дверных усилителей. После анализа было выявлено, что предыдущий поставщик использовал сталь среднего класса без достаточной глубины прокалки и сэкономил на количестве каналов охлаждения. В результате, после 6000 циклов, центральная часть вставки прогнулась на 0.15 мм из-за неравномерного теплового расширения.
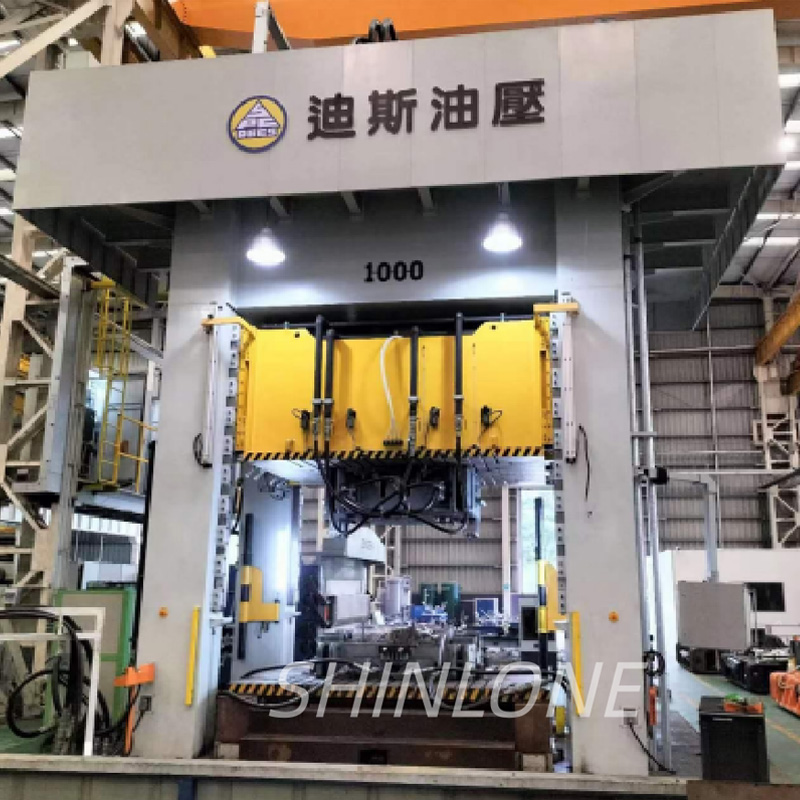
Решение от команды инженеров Сюньлун включало полный редизайн системы охлаждения и замену материала на усовершенствованный сплав с повышенной теплопроводностью. Использование собственных гидравлических прессов мощностью 1000–2000 тонн для пробной штамповки позволило выявить и устранить проблему еще на этапе отладки, до отгрузки клиенту. Это сэкономило заказчику недели простоя конвейера.
Подобные ситуации подчеркивают важность наличия у производителя собственной испытательной базы. Компания располагает парком из более чем 90 единиц высокоточного оборудования, включая электроэрозионные станки HANBA и шлифовальные установки, что обеспечивает полный контроль качества на каждом этапе.
Ограничения технологии
Стоит отметить, что даже самая совершенная формовочная вставка имеет ограничения. Горячая штамповка неэффективна для деталей с крайне сложной глубокой вытяжкой, где требуются многоступенчатые процессы. Также метод накладывает ограничения на толщину листа: оптимальный диапазон составляет 1.2–2.5 мм. Для более толстых материалов требуются прессы экстремально высокого тоннажа, что экономически оправдано не всегда.
Инженерный совет: Всегда проводите совместную оптимизацию конструкции детали (DFM) на ранних этапах. Изменение угла входа материала или радиуса гиба может значительно снизить нагрузку на инструмент и увеличить его ресурс.
Производственные мощности и контроль качества
Выбор партнера по поставке штамповой оснастки должен базироваться на аудите его производственных возможностей. ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)» демонстрирует подход вертикально интегрированного предприятия. Расположенный в районе Куньшань (провинция Цзянсу), завод площадью 2.7 гектара объединяет под одной крышей литейное производство, механическую обработку и сборку.
Наличие собственного литейного цеха позволяет контролировать качество заготовок с самого начала. Это критически важно для крупных вставок, где внутренние дефекты литья (раковины, поры) могут проявиться только под нагрузкой. Годовой объем производства компании превышает 3300 тонн, что свидетельствует о способности масштабироваться под потребности крупных серий.
Система менеджмента качества
Все процессы стандартизированы в соответствии с системой 5S и международными стандартами. Контроль качества не ограничивается финальной проверкой. Он включает:
- Входной контроль сырья спектрометром.
- Промежуточный контроль геометрии на координатно-измерительных машинах (КИМ).
- Ультразвуковую дефектоскопию критических узлов.
- Обязательную пробную штамповку с предоставлением отчетов по размерам первых образцов.
Стабильность результатов обеспечивается кадровым потенциалом: в штате компании работают 33 конструктора и более 160 слесарей-инструментальщиков, многие из которых имеют стаж более 5 лет. Такой уровень экспертизы позволяет реализовывать сложные проекты, включая цельноформованные конструктивные элементы и двойные дверные усилители, соответствующие строгим стандартам краш-тестов C-NCAP.
Инженерный совет: Запрашивайте отчеты о пробной штамповке (Tryout Report). Наличие детальных данных по размерам контрольных точек на реальных образцах — лучший индикатор готовности инструмента к серийному производству.
Логистика, сертификация и условия сотрудничества
При импорте промышленной оснастки из Китая российские покупатели часто сталкиваются с вопросами таможенного оформления и соответствия техническим регламентам. Профессиональный производитель берет на себя подготовку полного пакета документов для сертификации ТР ТС (ЕАС) и прохождения таможенной очистки.
Коммерческие условия и гарантии
Работа с проверенным производителем, таким как Сюньлун, минимизирует риски срыва сроков. Благодаря отлаженной системе управления проектами, компания гарантирует соблюдение графиков поставки. Минимальный объем заказа (MOQ) зависит от сложности инструмента, но благодаря гибкости производства, возможно изготовление как единичных прототипов, так и крупных партий для конвейеров автозаводов (Chery, BYD, Li Auto).
Гарантийные обязательства распространяются на количество циклов штамповки и сохранение геометрических параметров. В случае выявления дефектов, связанных с нарушением технологии изготовления, производитель осуществляет оперативную доработку или замену компонентов. Послеродажное сопровождение включает консультационную поддержку по настройке режимов штамповки на оборудовании заказчика.
Почему стоит рассмотреть китайскую_supply chain_?
Китайская промышленность прошла путь от копирования до технологического лидерства в ряде сегментов. Сочетание передового европейского оборудования (DMG MORI, WELE), доступной квалифицированной рабочей силы и развитой сырьевой базы позволяет предлагать цену на 20–30% ниже европейских аналогов при сопоставимом, а иногда и превосходящем качестве. Опыт сотрудничества с такими гигантами, как Benteler и Hisense Group, служит независимым подтверждением компетенций.
Инженерный совет: Закладывайте в график проекта время на логистику (обычно 3–5 недель морским транспортом до портов РФ) и таможенные процедуры. Заказывайте оснастку с запасом времени, чтобы иметь возможность на корректировку после первой пробной партии.
Заключение и призыв к действию
Инвестиции в качественную формовочную вставку штампа для горячей штамповки окупаются за счет снижения процента брака, уменьшения простоев на переналадку и увеличения межремонтного интервала. Выбор производителя должен базироваться на технической экспертизе, наличии современного парка оборудования и подтвержденном опыте работы с ведущими игроками рынка.
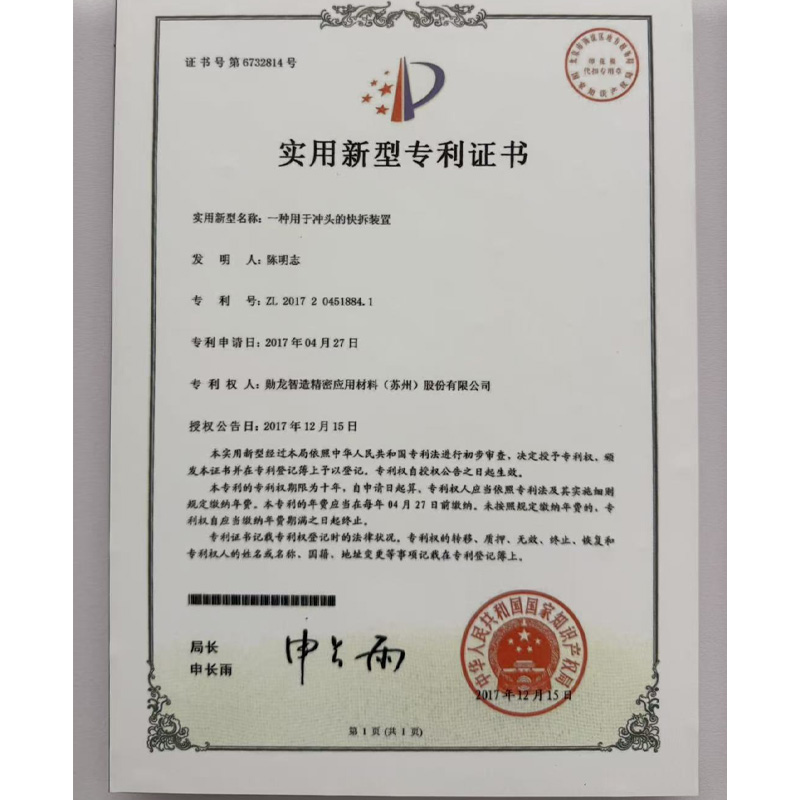
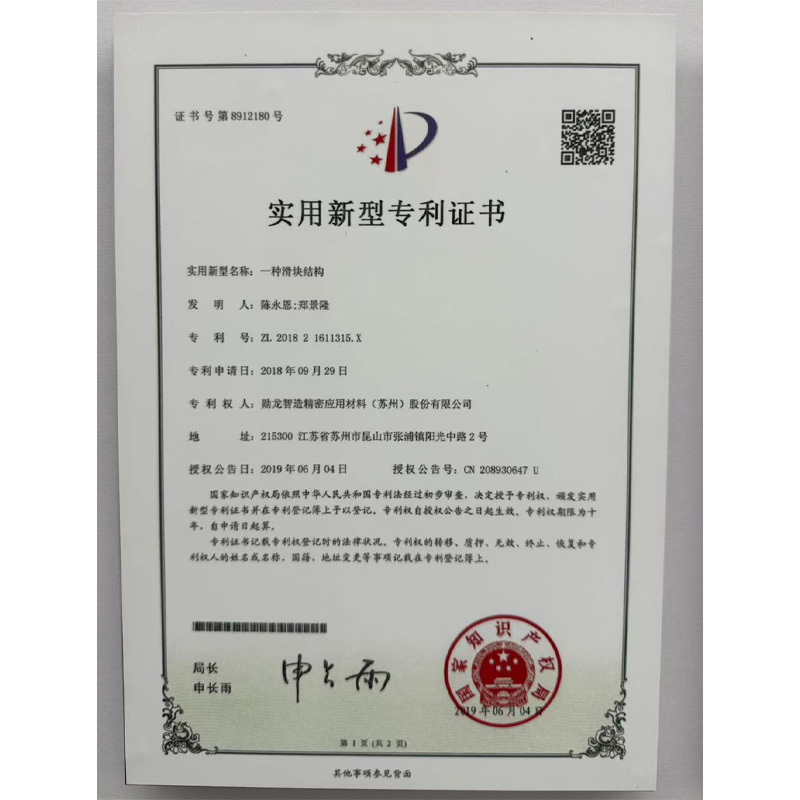
ООО «Сюньлун» предлагает не просто поставку металла, а комплексное инженерное решение: от оптимизации конструкции и выбора материалов до серийного производства компонентов через дочернее предприятие «Сюньцзе Автомобильные компоненты». Наши 82 патента и 98% удовлетворенность клиентов говорят сами за себя.
Если вы планируете запуск нового проекта или столкнулись с проблемами ресурса существующей оснастки, наши инженеры готовы провести бесплатный аудит вашей технической документации и предложить оптимизированное решение.