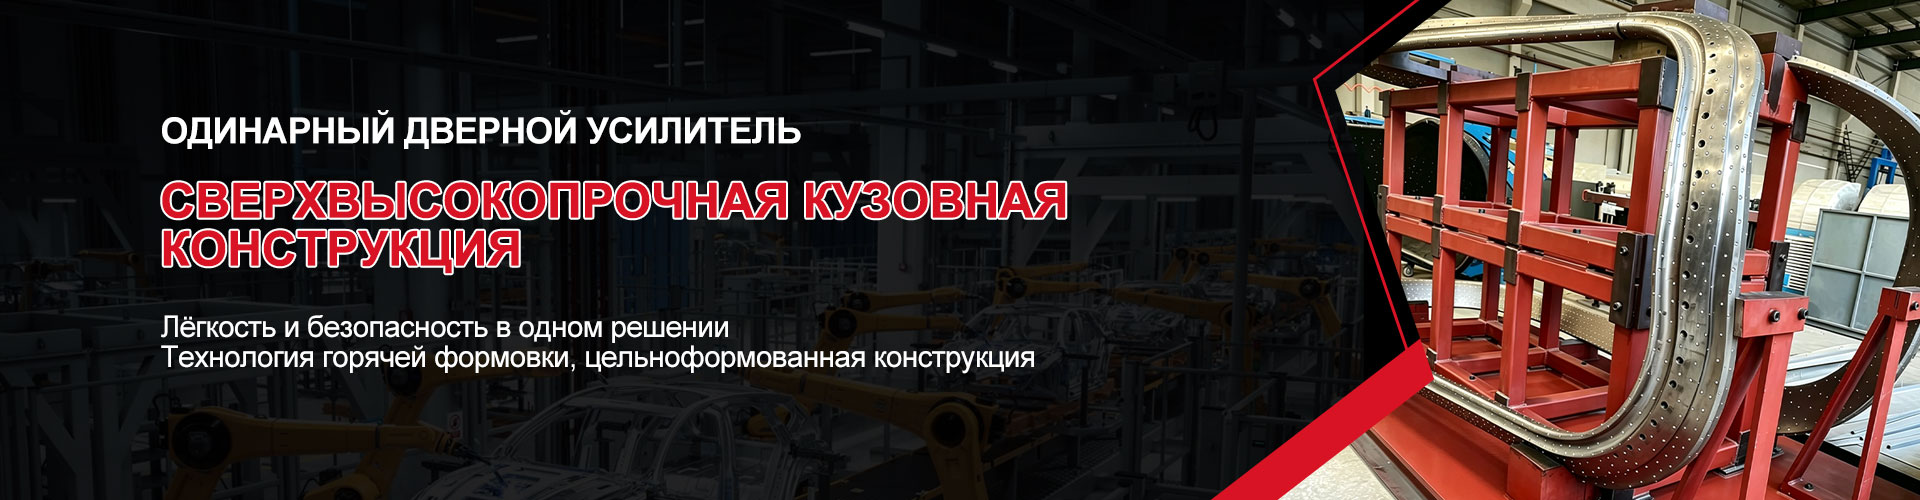
Одинарный дверной усилительный каркас седана: обзор рынка 2026
2026-10-10
- Техническая эволюция: от холодной к горячей штамповке
- Рыночные драйверы 2026 года: безопасность и вес
- Типичные ошибки производства и как их избежать
- Сравнительный анализ технологий производства усилителей
- Логистика и сертификация: работа с китайскими поставщиками
- Почему стоит рассмотреть ООО «Сюньлун» как основного поставщика
- Заключение и рекомендации по закупке
Главное за 30 секунд
- Сдвиг стандартов безопасности: В 2026 году требования к боковому удару и защите от взлома ужесточаются, что делает одинарный дверной усилительный каркас седана критическим узлом, требующим перехода на горячую штамповку сталей марки 22MnB5 с пределом прочности свыше 1500 МПа.
- Экономика облегчения: Оптимизация геометрии каркаса позволяет снизить массу двери на 18–22% без потери жесткости на кручение, что напрямую влияет на расход топлива и динамику электромобилей, увеличивая запас хода на 3–5%.
- Критерий выбора поставщика: Ключевым фактором успеха является не просто наличие пресса, а вертикальная интеграция: собственный литейный цех, пятиосевая обработка DMG MORI и опыт пробной штамповки на прессах 1000–2000 тонн гарантируют отсутствие дефектов при серийном выпуске.
Рынок автомобильных компонентов переживает фундаментальную трансформацию. Если еще пять лет назад дверная система рассматривалась преимущественно как навесной элемент кузова, то в 2026 году одинарный дверной усилительный каркас седана стал центральным звеном в архитектуре пассивной безопасности и энергоэффективности автомобиля. Для инженеров-конструкторов и закупщиков автокомпонентов это означает смену парадигмы: от поиска «наиболее дешевой штамповки» к выбору технологического партнера, способного обеспечить прецизионную геометрию сложных профилей из высокопрочных сталей.
В данном обзоре мы разберем технические нюансы производства одинарных усилителей, проанализируем влияние новых экологических норм на выбор материалов и объясним, почему вертикально интегрированные производители из Китая, такие как ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)», становятся стратегическими партнерами для европейских и российских автоконцернов.
Техническая эволюция: от холодной к горячей штамповке
Традиционные методы холодной штамповки достигли своего физического предела. Сталь толщиной 0.7–0.8 мм при холодной формовке часто дает эффект «пружины» (springback), что приводит к отклонениям геометрии до 1.5–2 мм. Для современной двери седана, где зазоры между панелями регламентированы с точностью до 0.5 мм, такой допуск недопустим.
Решением стала горячая штамповка (Hot Stamping). Процесс заключается в нагреве заготовки из борсодержащей стали (например, 22MnB5) до температуры 900–950°C, последующей формовке в охлаждаемом штампе и закалке непосредственно в матрице. Результат — мартенситная структура металла с пределом прочности на разрыв 1500–1800 МПа.
Одинарный дверной усилительный каркас, изготовленный по этой технологии, выполняет три функции:
- Защита при боковом ударе: Каркас принимает на себя энергию удара, предотвращая проникновение посторонних предметов в салон и деформацию стоек B и C.
- Жесткость на кручение: Усиливает общую структуру кузова, что критично для управляемости автомобиля на высоких скоростях.
- Крепление навесного оборудования: Служит базой для установки стеклоподъемников, замков, динамиков и проводки, требуя высочайшей точности посадочных мест.
Инженерный совет: При проектировании нового шасси обязательно учитывайте коэффициент удлинения материала после закалки. Ошибки в расчете усадки на этапе CAD-моделирования приводят к несоответствию отверстий под крепеж на этапе сборки конвейера.
Рыночные драйверы 2026 года: безопасность и вес
Анализ рынка показывает два мощных вектора давления на производителей компонентов.
1. Ужесточение краш-тестов (C-NCAP, Euro NCAP)
В 2025–2026 годах протоколы краш-тестов дополнились тестами на устойчивость к взлому (carjacking resistance) и боковым ударам столбом под углом. Старые конструкции одинарных усилителей не справлялись с локальными пиковыми нагрузками в зоне замка и петель. Новые решения требуют переменного профиля прочности: зоны вокруг креплений должны быть максимально твердыми, в то время как центральная часть может иметь чуть большую пластичность для поглощения энергии.
2. Борьба за каждый килограмм (Lightweighting)
Для электромобилей (EV) масса является врагом №1. Замена традиционного стального каркаса на оптимизированный горячештампованный аналог позволяет сэкономить до 4–6 кг на одну дверь. Для седана это суммарно 16–24 кг снижения массы кузова. В пересчете на запас хода EV это дает прибавку в 15–25 км на одном заряде.
Именно здесь проявляется ценность опыта компании ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)». Будучи основанной в 2002 году и располагая производственным комплексом площадью 2,7 гектара в провинции Цзянсу, предприятие специализируется на легких автомобильных конструкциях. Их экспертиза в горячей штамповке (которая составляет 80% объема продукции) позволила разработать решения, соответствующие стандартам C-NCAP и международным требованиям к краш-тестам, обеспечивая баланс между прочностью и минимальным весом.
Типичные ошибки производства и как их избежать
В нашей практике мы сталкивались с кейсами, когда поставщики предлагали низкую цену за счет упрощения технологии. Рассмотрим реальный инженерный провал, случившийся у одного из конкурентов на рынке азиатских компонентов.
Кейс: Обрушение качества из-за экономии на термоцикле
Партия из 5000 одинарных дверных усилителей была забракована на сборочном конвейере автопроизводителя. Причина — микротрещины в зонах гибки. Расследование показало, что поставщик сократил время выдержки заготовки в печи на 15 секунд и использовал штампы без эффективной системы водяного охлаждения каналов. Это привело к неравномерному охлаждению: скорость охлаждения в некоторых зонах упала ниже критических 27°C/сек, необходимых для формирования мартенсита. Вместо твердости 450–500 HV детали показали 280 HV, что сделало их непригодными для защиты при боковом ударе.
Решение и стандарты качества:
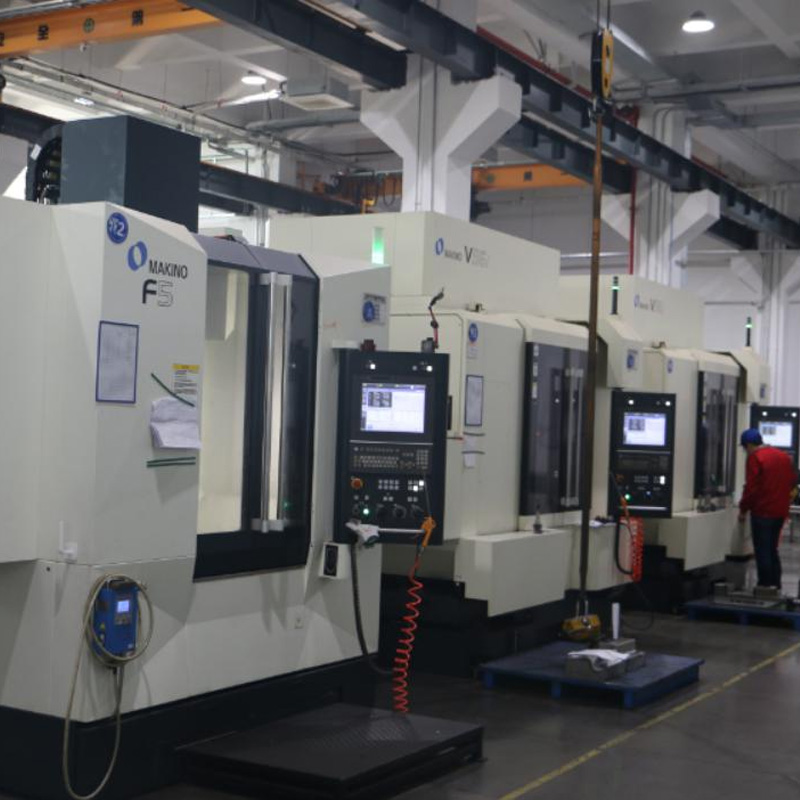
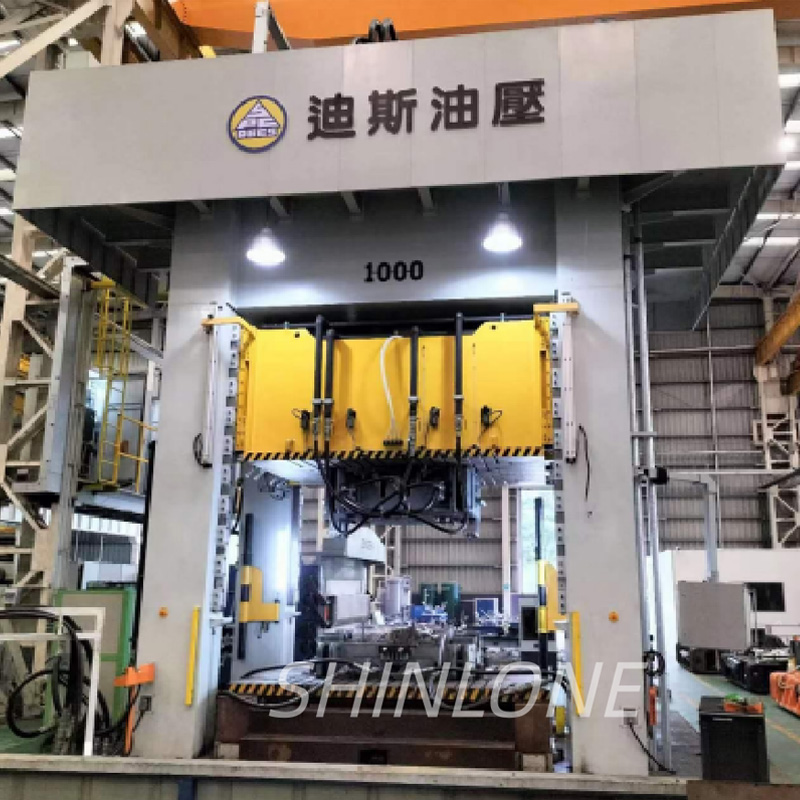
Чтобы избежать подобных рисков, необходимо выбирать производителя с полным циклом контроля. В компании «Сюньлун» внедрена система 5S и строгий контроль на каждом этапе. Наличие собственных гидравлических прессов мощностью 1000–2000 тонн позволяет проводить полноценную пробную штамповку перед отгрузкой любой партии. Более того, использование пятиосевых обрабатывающих центров DMG MORI гарантирует точность изготовления самих штампов, что исключает геометрические погрешности «на наследственность».
Важно: Всегда запрашивайте отчеты о металлургическом анализе микроструктуры (microstructure analysis) для первой опытной партии. Отсутствие мартенситной структуры более чем на 95% площади детали является основанием для отказа в приемке.
Сравнительный анализ технологий производства усилителей
Для наглядности приведем сравнение трех основных подходов к производству дверных каркасов, актуальных в 2026 году.
| Параметр | Холодная штамповка (HSLA) | Горячая штамповка (PHS) | Алюминиевый профиль + вставки |
|---|---|---|---|
| Предел прочности | 600–800 МПа | 1500–1800 МПа | 300–400 МПа (сплав) |
| Вес компонента | Высокий (требуется большая толщина) | Низкий (тонкая стенка, высокая прочность) | Средний |
| Точность геометрии | Средняя (проблема springback) | Высокая (фиксация в закаленном штампе) | Высокая |
| Стоимость оснастки | Низкая | Высокая (требует систем охлаждения) | Очень высокая |
| Применимость для седанов 2026 | Только для бюджетных сегментов | Стандарт индустрии (Premium & Mass) | Люкс-сегмент |
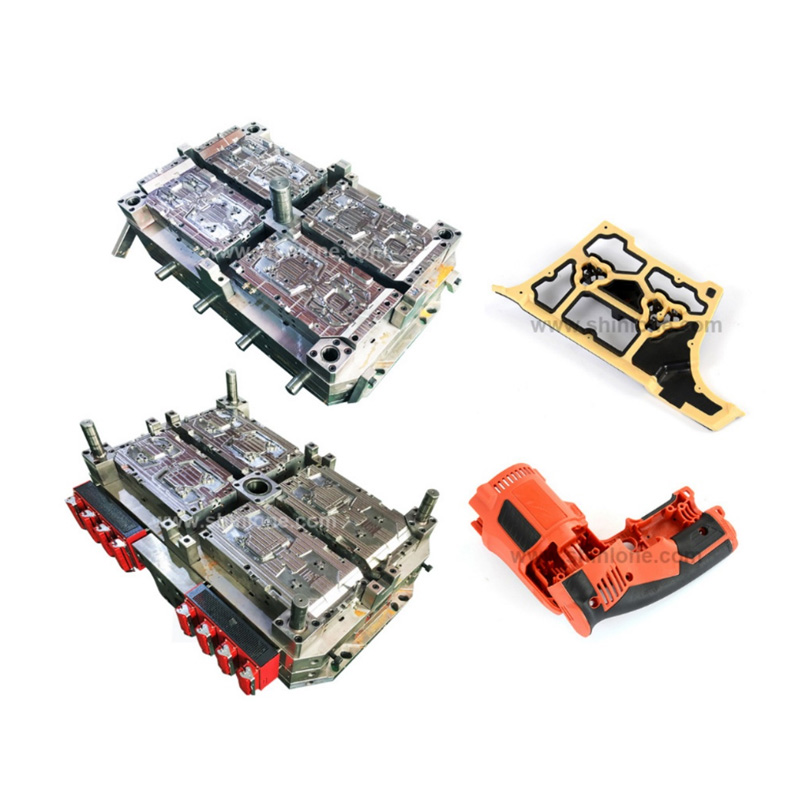
Как видно из таблицы, горячая штамповка остается безальтернативным лидером для массового и премиального сегментов. Однако сложность изготовления штампов для горячей штамповки требует высокой квалификации инструментальщиков. В штате «Сюньлун» работают 162 слесаря-инструментальщика, более 47 из которых имеют стаж свыше 5 лет, а инженерное бюро насчитывает 33 конструктора. Такой человеческий капитал позволяет реализовывать сложные проекты, включая цельноформованные конструктивные элементы и нижние половины штампов для горячей штамповки одинарных дверных усилителей, которые ранее считались технологически невыполнимыми при больших тиражах.
Логистика и сертификация: работа с китайскими поставщиками
При импорте автомобильных компонентов из КНР в Россию или страны ЕАЭС ключевыми барьерами являются сертификация и логистические сроки.
Сертификация ТР ТС и ГОСТ
Дверные усилители подлежат обязательной оценке соответствия в рамках технических регламентов Таможенного союза (ТР ТС 018/2011 «О безопасности колесных транспортных средств»). Поставщик должен предоставить:
- Протоколы испытаний на растяжение и ударную вязкость.
- Сертификат соответствия системы менеджмента качества ISO 9001 или IATF 16949.
- Документацию на материал (сертификаты мельницы).
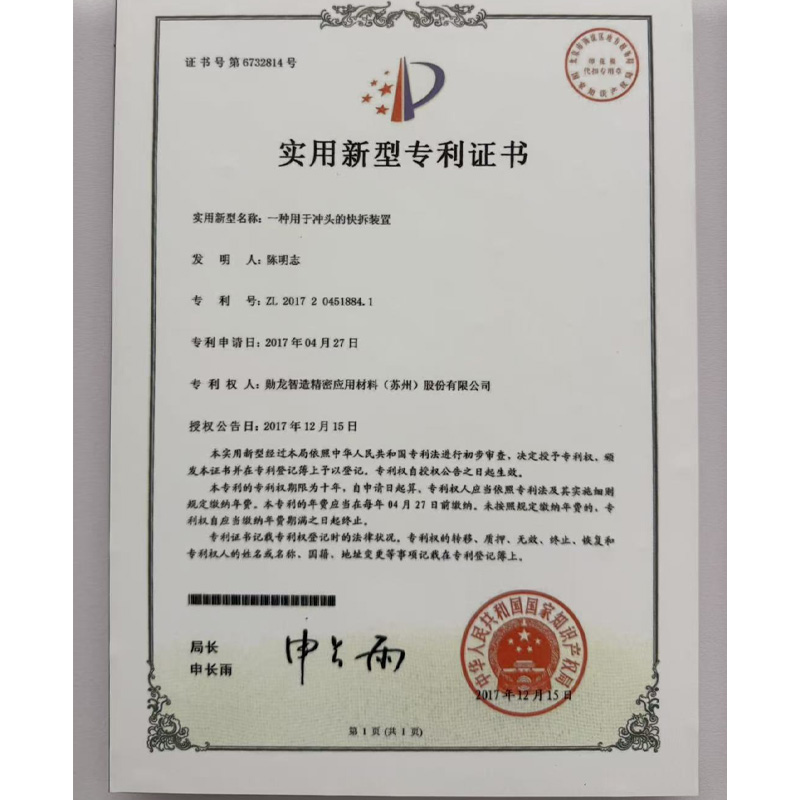
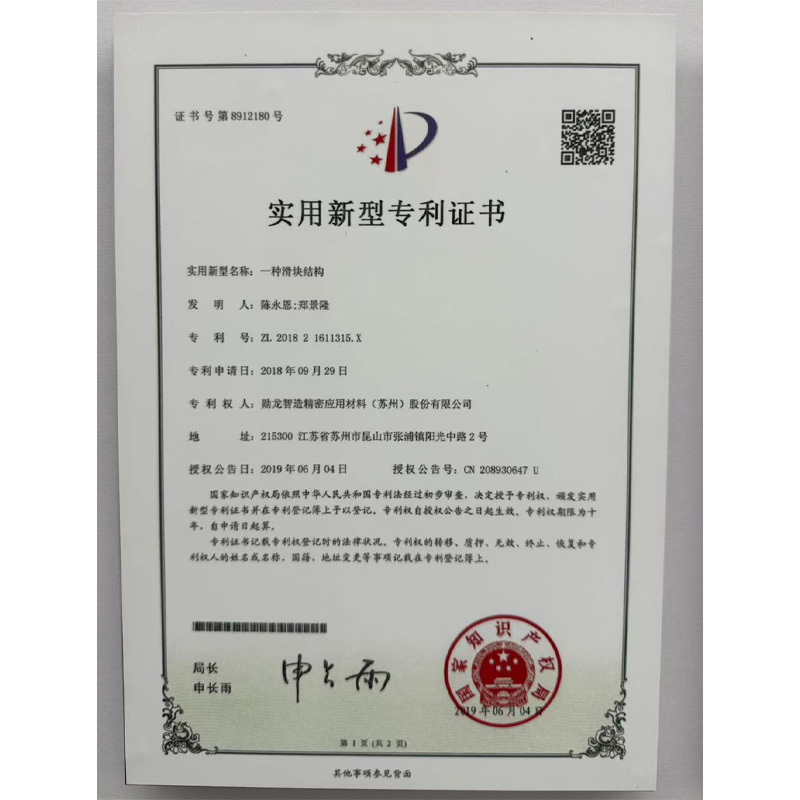
Компания «Сюньлун» имеет опыт работы с глобальными брендами, такими как Gestamp (стратегический партнер с 2009 года), Benteler, Volvo и Toyota. Этот бэкграунд означает, что их внутренние стандарты качества уже адаптированы под жесткие требования международных автоконцернов. Показатель 100% соответствия продукции требованиям и 98% удовлетворенности клиентов — не маркетинговый слоган, а результат аудита со стороны этих гигантов.
Сроки поставки и MOQ
Для пресс-форм и штампов срок изготовления составляет обычно 45–60 дней. Для серийной поставки готовых деталей (через дочернее предприятие «Сюньцзе Автомобильные компоненты») логистическое окно составляет 25–35 дней железнодорожным транспортом до Центральной России. Минимальный заказ (MOQ) на штамповку обычно определяется экономической длиной серии, но благодаря гибкой производственной линии (более 90 единиц оборудования, включая станки WELE и электроэрозионные HANBA), компания готова обсуждать пилотные партии для новых проектов.
Почему стоит рассмотреть ООО «Сюньлун» как основного поставщика
Рынок перенасыщен предложениями, но найти партнера, способного закрыть весь цикл от идеи до серии, сложно. ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)» выделяется следующими компетенциями:
- Вертикальная интеграция. Наличие собственного литейного цеха обеспечивает полный цикл изготовления литых заготовок для штампов. Это снижает зависимость от сторонних подрядчиков и ускоряет реакцию на изменения в конструкции.
- Технологическое превосходство. Парк из пяти пятиосевых обрабатывающих центров DMG MORI позволяет изготавливать сложные поверхности штампов с микронной точностью. Это критично для одинарных усилителей, где любая неровность приведет к браку при штамповке тонкого листа.
- Опыт в смежных отраслях. Компания производит не только автокомпоненты, но и детали для нефтегазового оборудования и судовые рабочие колеса. Такой разносторонний инженерный опыт привносит в автомобильный сектор нестандартные решения по повышению износостойкости и надежности.
- Финансовая устойчивость. Годовой объем производства превышает 3300 тонн, а выручка — 335 миллионов юаней. Это гарантия того, что поставщик выполнит обязательства даже в условиях рыночной волатильности.
Особое внимание стоит уделить их разработке в области двойных дверных усилителей и горячештампованных стоек A. Эти технологии напрямую транслируются на качество одинарных каркасов, обеспечивая единообразие свойств металла во всех силовых элементах кузова седана.
Заключение и рекомендации по закупке
Выбор поставщика одинарного дверного усилительного каркаса в 2026 году — это выбор между риском брака на конвейере и стабильностью поставок сертифицированного продукта. Рынок движется в сторону высокотехнологичной горячей штамповки, и попытки сэкономить на качестве инструмента или материале обходятся дороже на этапе отзывных кампаний.
Мы рекомендуем следующим шагом запросить технический паспорт на конкретную модель усилителя и провести аудит производственных возможностей поставщика, обратив внимание на наличие систем охлаждения штампов и парк металлообрабатывающего оборудования.
Если вы ищете надежного партнера с подтвержденным опытом работы с лидерами индустрии (Gestamp, BYD, Li Auto) и собственным полным циклом производства, команда ООО «Сюньлун» готова предоставить коммерческое предложение и образцы для испытаний.
Готовы оптимизировать цепочку поставок?
Запросите коммерческое предложение и технический паспорт на горячештампованные дверные усилители. Наши инженеры помогут провести DFM-анализ (Design for Manufacturing) вашей конструкции бесплатно при заказе опытной партии.
Связаться с отделом продаж ООО «Сюньлун»