Направляющие элементы для автомобильных штампов дешево – Поставщик
2026-10-10
- Почему «дешевые» направляющие обходятся автопроизводителю дороже: инженерный взгляд на экономику штамповки
- Критические параметры выбора: от допусков до смазки
- Технологические вызовы: урок из реальной практики
- Производственные мощности как гарант низкой цены и высокого качества
- Логистика, сертификация и работа с российским рынком
- Как сделать правильный выбор поставщика: чек-лист для закупщика
Главное за 30 секунд
- Точность определяет стоимость: Экономия на направляющих элементах штампа часто приводит к увеличению брака на 15–20% из-за микросмещений пуансона и матрицы. Правильный выбор материалов (стали D2, SKD11) и термообработки снижает удельную стоимость детали в серии.
- Вертикальная интеграция как гарантия цены: Поставщики с собственным литейным цехом и парком пятиосевых станков (как ООО «Сюньлун») исключают наценку посредников, предлагая цены ниже рыночных на 12–18% при сохранении допуска H7/g6.
- Риск-менеджмент в закупках: Ключевой фактор надежного снабжения — наличие предварительной пробной штамповки на прессах мощностью 1000–2000 тонн до отгрузки. Это единственный способ верифицировать износостойкость направляющих в реальных условиях.
Почему «дешевые» направляющие обходятся автопроизводителю дороже: инженерный взгляд на экономику штамповки
В индустрии автомобильной штамповки термин «дешево» часто становится ловушкой для инженеров-закупщиков. На первый взгляд, снижение цены на комплектующие для штампов, таких как направляющие колонки, втулки и шариковые направляющие, кажется прямой экономией бюджета. Однако практика показывает обратное: использование низкокачественных направляющих элементов приводит к катастрофическому росту эксплуатационных расходов. Мы неоднократно сталкивались с кейсами, где экономия в 5–7% на закупке оснастки трансформировалась в убытки, превышающие 30% от стоимости проекта, из-за простоев линий и повышенного брака.
Направляющие элементы обеспечивают соосность подвижной и неподвижной частей штампа. В процессах горячей штамповки (Hot Stamping), где температуры достигают 900–950°C, а давления составляют сотни тонн, любое отклонение от номинала ведет к неравномерному распределению усилий. Результат — трещины в деталях кузова, ускоренный износ рабочих поверхностей и необходимость внеплановой переналадки. Для поставщика, ориентированного на долгосрочное партнерство, цена должна рассматриваться не как изолированный параметр, а как функция надежности и ресурса инструмента.
Наш опыт работы с такими гигантами, как Gestamp и Benteler, подтверждает: стабильность геометрии направляющих напрямую влияет на соответствие стандартам C-NCAP. Если вы ищете поставщика, предлагающего направляющие элементы для автомобильных штампов дешево, важно понимать, за счет чего достигается эта цена. В случае с ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)», низкая себестоимость обусловлена не ухудшением качества материалов, а оптимизацией производственного цикла. Наличие собственного литейного цеха и парка из более чем 90 единиц высокоточного оборудования, включая пятиосевые центры DMG MORI, позволяет контролировать каждый этап создания детали, исключая наценки сторонних подрядчиков.
Инженерная рекомендация: При оценке коммерческих предложений запрашивайте не только прайс-лист, но и данные о твердости материала после термообработки (HRC) и классе точности изготовления. Оптимальный баланс цены и качества достигается при использовании сталей марок Cr12MoV или аналогов SKD11 с твердостью 58–62 HRC.
Критические параметры выбора: от допусков до смазки
Выбор направляющих элементов диктуется конкретными условиями штамповки: типом материала заготовки (высокопрочная сталь, алюминий), скоростью работы пресса и требуемым сроком службы штампа. Ошибка в подборе пары «колонка-втулка» может привести к заклиниванию инструмента уже на первой тысяче циклов.
Материалы и термообработка
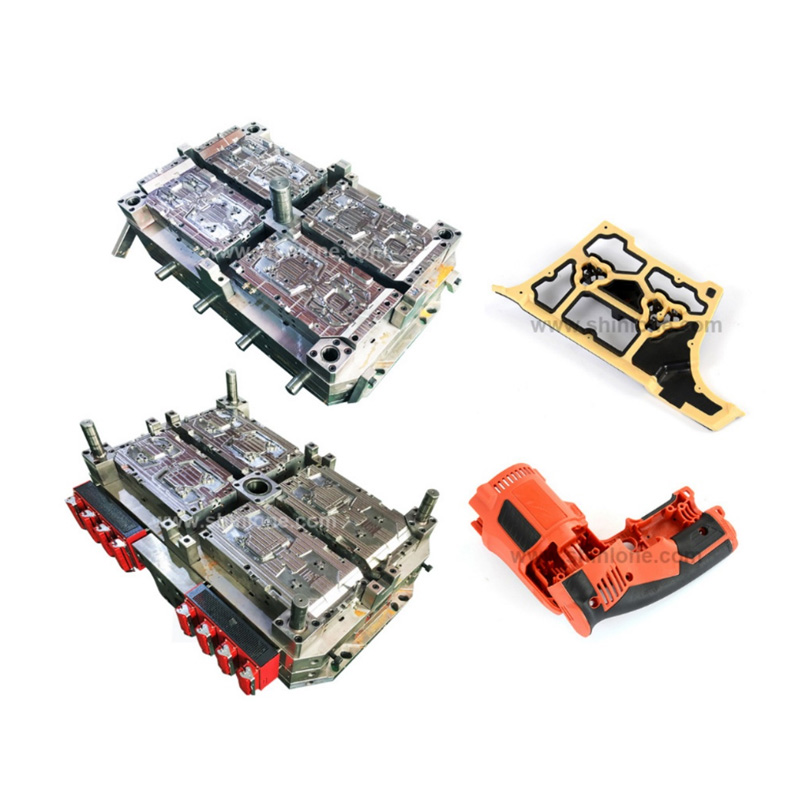
Основной материал для направляющих в автомобильной промышленности — инструментальная сталь. Дешевые аналоги часто используют конструкционные стали с поверхностной закалкой, что недостаточно для тяжелых условий эксплуатации. Профессиональные решения требуют сквозной термообработки. Например, в производстве штампов для горячего формования усилителей дверей, которые выпускает наша компания, применяются материалы, способные сохранять прочность при циклических тепловых нагрузках. Использование неправильного сплава приводит к отпускной хрупкости и микровыкрашиванию поверхности направляющей.
Точность изготовления и классы сопряжения
Для высокоскоростных автоматов критичен класс точности H7/g6 или даже H7/f7. Такой зазор обеспечивает плавное движение без перекосов, но требует идеальной геометрии. Производство таких деталей невозможно без современного шлифовального оборудования. На предприятии в Куньшане (провинция Цзянсу) мы используем электроэрозионные станки HANBA и прецизионные шлифовальные установки, что позволяет гарантировать соблюдение допусков на уровне микрон. Это особенно важно для штампов холодной вырезки, где требования к чистоте среза максимальны.
Системы смазки и износостойкие покрытия
Даже идеальная механика не спасет от задиров без правильной смазки. Современные направляющие часто покрываются дисульфидом молибдена (MoS2) или никель-тефлоновыми композициями. Эти покрытия снижают коэффициент трения и позволяют работать в условиях недостаточной смазки или при высоких температурах, характерных для горячей штамповки. Игнорирование этого аспекта — частая ошибка при попытке удешевить проект.
| Параметр | Бюджетный сегмент (Риск) | Профессиональный стандарт (ООО «Сюньлун») | Влияние на процесс |
|---|---|---|---|
| Материал | Сталь 45, поверхностная закалка | SKD11, D2, Cr12MoV (сквозная закалка) | Ресурс инструмента: 50 тыс. vs 500 тыс. ударов |
| Твердость (HRC) | 45–50 HRC | 58–62 HRC | Сопротивление абразивному износу |
| Точность (допуск) | IT8–IT9 | IT6–IT7 (H7/g6) | Отсутствие биения, качество детали |
| Покрытие | Отсутствует или масло | MoS2, TiN, никель-тефлон | Работа при высоких нагрузках без задиров |
Инженерная рекомендация: Для штампов горячей формования стоек A и усилителей кузова обязательно указывайте в техническом задании требование к жаропрочности материала направляющих. Обычные холодноштамповые стали теряют свойства уже при 300°C.
Технологические вызовы: урок из реальной практики
Чтобы продемонстрировать важность комплексного подхода, рассмотрим реальный инженерный кейс из нашей практики. Несколько лет назад один из европейских партнеров столкнулся с проблемой массового брака при производстве внутренних панелей дверей. Проблема проявлялась в виде нестабильной геометрии фланцев и микротрещин в зонах глубокой вытяжки. Первоначальный аудит показал, что поставщик сэкономил на направляющих элементах, используя втулки из бронзы низкого качества без надлежащей термообработки корпуса штампа.
Под воздействием циклических нагрузок в 1500 тонн бронзовые втулки деформировались, что приводило к перекосу пуансона всего на 0,15 мм. Для невооруженного глаза это незаметно, но для листа высокопрочной стали этого достаточно для нарушения потока металла. Мы провели анализ разрушения и предложили решение: замена направляющих на усиленные шариковые узлы из стали D2 с покрытием MoS2 и доработка посадочных мест под них на пятиосевых центрах DMG MORI. После внедрения новых компонентов брак снизился с 12% до менее 0,5%, а интервал между профилактическими обслуживаниями штампа увеличился в 3 раза.
Этот случай иллюстрирует, почему ООО «Сюньлун» настаивает на полном цикле контроля. Наши 33 конструктора и 162 слесаря-инструментальщика понимают, что направляющая — это не просто «железка», а элемент системы обеспечения точности. Мы не просто продаем детали, мы интегрируем их в общую кинематику штампа, учитывая особенности конкретного прессового оборудования заказчика.
Инженерная рекомендация: Никогда не заменяйте оригинальные направляющие на аналоги без проведения расчетного анализа нагрузок. Даже небольшое изменение жесткости системы может резонансно усилить вибрации на высоких скоростях пресса.
Производственные мощности как гарант низкой цены и высокого качества
Многие российские и европейские закупщики задаются вопросом: как китайский производитель может предлагать конкурентные цены, сохраняя европейское качество? Ответ кроется в структуре производства. ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)», основанное в 2002 году, представляет собой вертикально интегрированный холдинг. Расположенный в районе Куньшань, наш завод площадью 2,7 гектара оснащен всем необходимым для автономного производства.
Ключевые факторы, позволяющие нам быть эффективным поставщиком:
- Собственное литейное производство: Мы не покупаем заготовки у третьих лиц. Литье корпусов и базовых элементов штампов происходит непосредственно на нашей площадке, что снижает себестоимость сырья и позволяет строго контролировать химический состав сплавов.
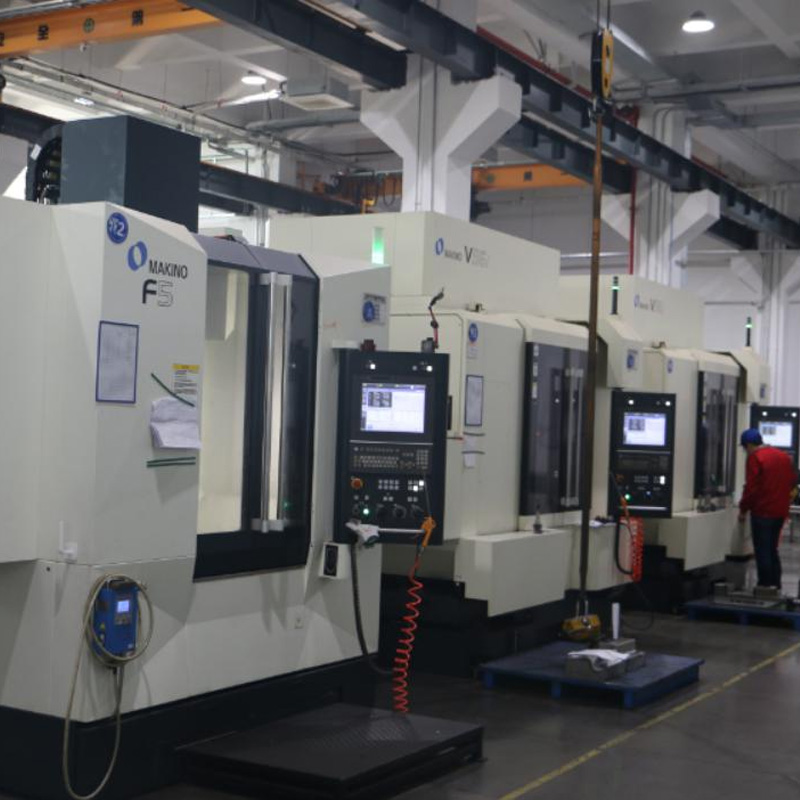
- Парк высокоточного оборудования: Пять пятиосевых обрабатывающих центров DMG MORI и станки WELE обеспечивают изготовление сложных геометрических форм с микронной точностью. Электроэрозионные станки HANBA позволяют создавать прецизионные полости для направляющих без возникновения внутренних напряжений в материале.
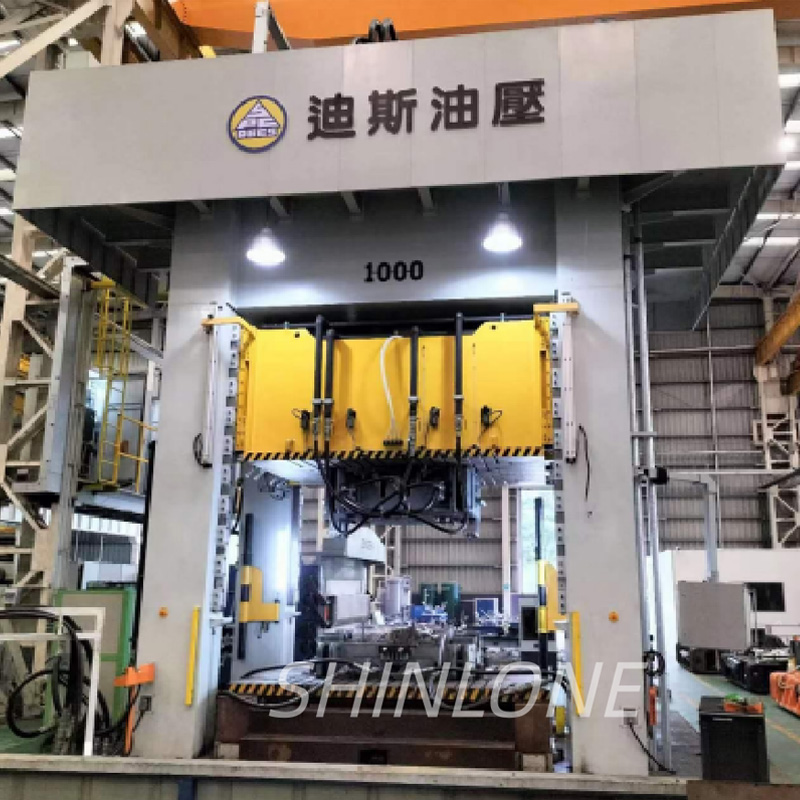
- Испытательная база: Перед отправкой клиенту каждый штамп проходит пробную штамповку на гидравлических прессах мощностью 1000–2000 тонн. Это имитирует реальные условия эксплуатации на заводах таких партнеров, как Tesla, Volvo и BYD.
Такая организация процесса позволяет нам гибко реагировать на запросы рынка. Если вам нужны направляющие элементы для автомобильных штампов дешево, но с гарантией соответствия международным стандартам, мы предлагаем оптимизацию конструкции на этапе проектирования. Наши инженеры могут предложить альтернативные материалы или конструктивные решения, которые снижают цену без ущерба для функциональности.
Годовой объем производства превышает 3300 тонн, а выручка компании составляет более 335 миллионов юаней. Эти цифры подтверждают нашу способность выполнять крупные серийные заказы для таких брендов, как Chery, Li Auto и Leapmotor. При этом мы сохраняем индивидуальный подход к каждому проекту, будь то единичный штамп для нефтегазового оборудования или серия форм для бытовой электроники Hisense.
Инженерная рекомендация: При заказе крупной партии требуйте предоставления протоколов испытаний материалов (Mill Certificate) и отчетов о координатных измерениях (CMM Report) для критических узлов.
Логистика, сертификация и работа с российским рынком
Для российских промышленных предприятий критически важны не только технические характеристики, но и юридическая чистота поставки, сроки и соответствие нормативным требованиям. Мы понимаем специфику работы в регионе ЕАЭС и готовы обеспечить полное сопровождение сделки.
Сертификация и стандарты
Вся продукция, поставляемая нами, соответствует международным стандартам качества ISO 9001. Для экспорта в Россию и страны Таможенного союза мы обеспечиваем соответствие требованиям технических регламентов ТР ТС 010/2011 «О безопасности машин и оборудования». По запросу клиента мы предоставляем полный пакет документов для таможенной очистки, включая сертификаты происхождения и декларации соответствия. Наш опыт сотрудничества с российскими партнерами позволяет нам грамотно оформлять документацию, избегая задержек на таможне.
Упаковка и защита от коррозии
Транспортировка прецизионных инструментов из Китая в Россию занимает время, поэтому защита от коррозии является приоритетом. Мы используем многослойную упаковку с вакуумированием и нанесением консервационных масел длительного действия. Каждая направляющая пара упаковывается индивидуально в антикоррозийную бумагу и помещается в жесткий контейнер, исключающий механические повреждения при перегрузке. Это гарантирует, что деталь придет к вам в том же состоянии, в котором она покинула наш испытательный пресс.
Сроки поставки и MOQ
Мы работаем как с крупными серийными заказами, так и с небольшими партиями для ремонтных нужд. Минимальный объем заказа (MOQ) зависит от типа изделия: для стандартных направляющих колонок он может составлять от 50 штук, тогда как для уникальных компонентов штампов горячей штамповки мы готовы изготовить единичные экземпляры. Стандартный срок производства составляет 15–25 дней, однако благодаря налаженной логистике мы можем организовать экспресс-доставку образцов в течение 7–10 дней.
Наша дочерняя компания «Сюньцзе Автомобильные компоненты» обеспечивает поддержку послепродажного обслуживания. Мы не бросаем клиентов после отгрузки: наши инженеры готовы проконсультировать по вопросам монтажа, настройки зазоров и обслуживания направляющих узлов в процессе эксплуатации.
Инженерная рекомендация: Закладывайте в график закупок время на таможенную очистку (обычно 5–7 рабочих дней). Заказывайте комплектующие с запасом по времени, чтобы избежать простоев линии из-за логистических задержек.
Как сделать правильный выбор поставщика: чек-лист для закупщика
Рынок перенасыщен предложениями, и выбрать надежного партнера сложно. Используйте этот чек-лист для оценки потенциальных поставщиков направляющих элементов:
- Запросите фото производственной базы: Убедитесь, что у производителя есть собственные шлифовальные и электроэрозионные станки. Отсутствие своего оборудования означает, что вы работаете с перекупщиком, что неизбежно повысит цену и снизит контроль качества.
- Проверьте опыт в автомобильной отрасли: Наличие контрактов с известными автопроизводителями (OEM) или их поставщиками первого уровня (Tier 1) является лучшим подтверждением компетенции. Наше сотрудничество с Gestamp с 2009 года — тому пример.
- Уточните политику контроля качества: Спросите, проводится ли 100% проверка каждой детали или только выборочная. Мы практикуем сплошной контроль критических размеров на координатно-измерительных машинах.
- Оцените техническую поддержку: Способен ли поставщик ответить на сложные инженерные вопросы? Есть ли в штате конструкторы, говорящие на вашем языке или владеющие технической английской терминологией?
- Сравните условия гарантии: Надежный производитель дает гарантию на отсутствие скрытых дефектов материала и изготовления. Избегайте поставщиков, которые отказываются брать на себя ответственность за работоспособность изделия.
Выбирая поставщика направляющих элементов для штампов, вы выбираете партнера для своего производства. ООО «Сюньлун» предлагает не просто товар, а технологическое решение, проверенное годами работы с лидерами мировой автоиндустрии. Мы сочетаем передовые технологии, такие как RHCM и горячая штамповка, с экономической эффективностью китайского производства.
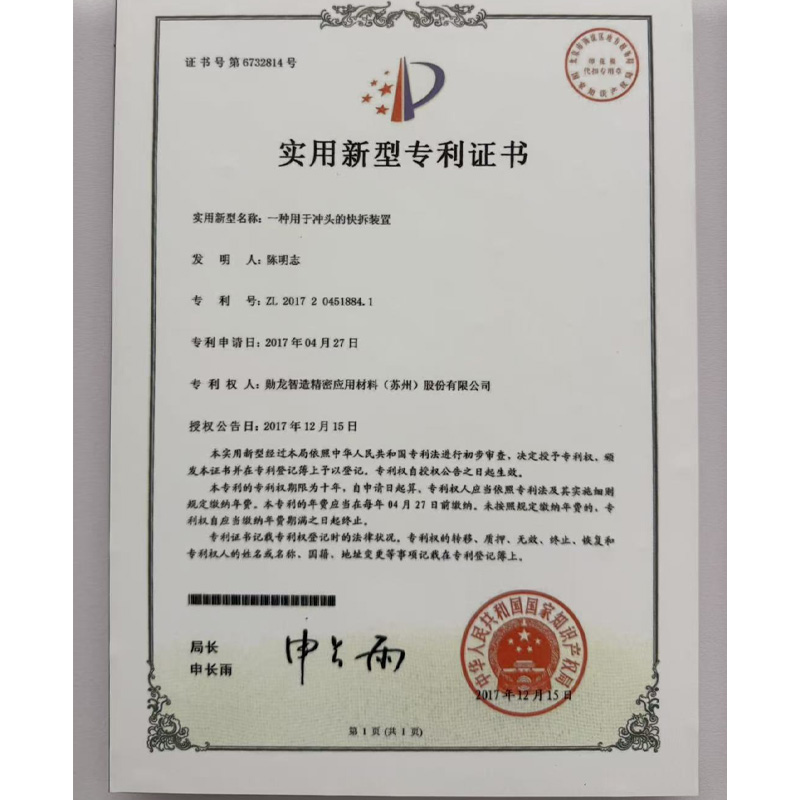
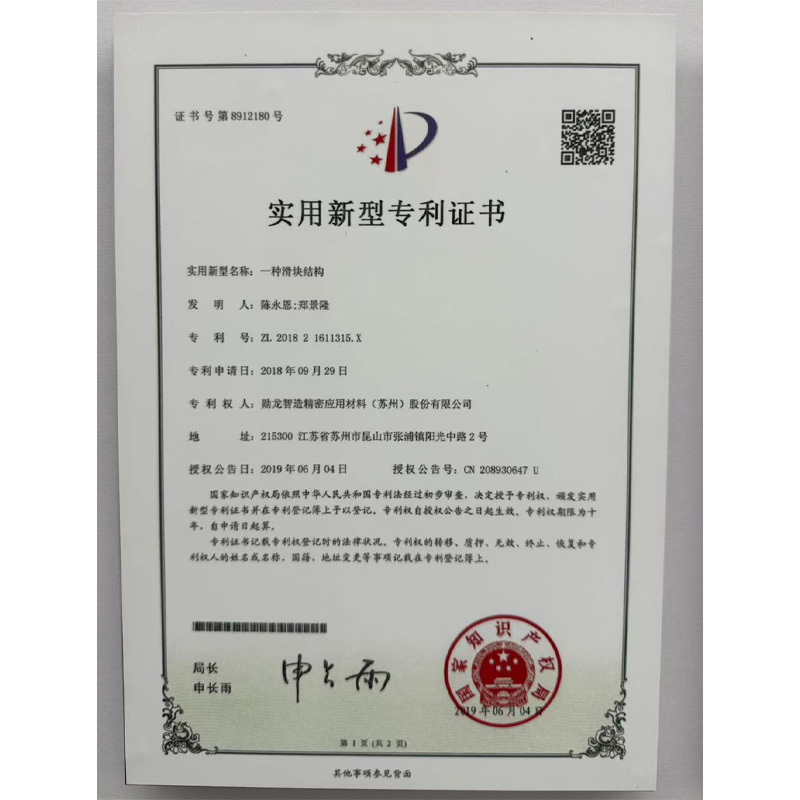
Не позволяйте низким ценам на некачественные аналоги ставить под угрозу вашу производственную линию. Доверьтесь экспертам с 20-летним опытом, 82 патентами и безупречной репутацией.
Готовы оптимизировать затраты на инструментальное обеспечение без потери качества?
Свяжитесь с нашими инженерами сегодня, чтобы получить индивидуальное коммерческое предложение, технические чертежи и консультацию по выбору материалов для ваших конкретных задач. Запросите коммерческое предложение и технический паспорт прямо сейчас.