Обработка крышек электродвигателей на станках с ЧПУ недорого
2026-09-19
- Почему точность обработки крышек определяет срок службы всего двигателя
- Технология ЧПУ-обработки: от заготовки до готовой детали
- Сравнение методов производства: Литье под давлением vs Гравитационное литье + ЧПУ
- Как снизить затраты без потери качества: практические кейсы
- Почему стоит выбрать ООО «Сюньлун» в качестве партнера
- Часто задаваемые вопросы (FAQ)
- Заключение и следующий шаг
Главное за 30 секунд
- Точность и баланс: Качественная ЧПУ-обработка крышек электродвигателей обеспечивает соосность подшипниковых щитов с погрешностью не более 0,02 мм, что критически важно для снижения вибрации и шума при высоких оборотах.
- Экономика процесса: Снижение стоимости достигается не за счет ухудшения качества материала, а через оптимизацию режимов резания, использование вертикально интегрированных производственных линий и минимизацию брака на этапе литья заготовок.
- Надежность поставщика: Выбор подрядчика с собственным литейным цехом и парком 5-осевых станков (например, DMG MORI) исключает риски срыва сроков и гарантирует соответствие стандартам ISO 9001 и ТР ТС.
Почему точность обработки крышек определяет срок службы всего двигателя
В промышленной практике мы часто сталкиваемся с ситуацией, когда заказчики фокусируются исключительно на характеристиках ротора или статора, недооценивая роль корпусных деталей. Крышки подшипниковых щитов (подшипниковые щиты) — это не просто «заглушки». Это фундаментальные элементы кинематической цепи, обеспечивающие фиксацию вала и защиту внутренних узлов от пыли, влаги и механических воздействий.
Ошибка в геометрии посадочных мест под подшипники даже на 0,05 мм приводит к перекосу вала. Результат предсказуем: локальный перегрев подшипника, вымывание смазки и выход двигателя из строя в первые 500 часов работы. Для двигателей мощностью свыше 15 кВт и частотой вращения более 3000 об/мин требования ужесточаются. Здесь на первый план выходит обработка крышек электродвигателей на станках с ЧПУ недорого, но без компромиссов в классе точности.
Наш опыт показывает, что ключевой проблемой является не сама механическая обработка, а внутренние напряжения в материале заготовки. Если крышка отлита с нарушениями технологии охлаждения, то после финишной фрезеровки деталь «поведет». Именно поэтому интеграция литейного производства и механообработки в единый цикл является единственным способом гарантировать стабильность размеров при серийных поставках.
Критические параметры контроля качества
При приемке партии крышек инженерно-технический отдел должен проверять следующие параметры, соответствующие стандартам ГОСТ 15150-69 и международным нормам ISO:
- Соосность посадочных мест: Допуск не более 0,02–0,03 мм относительно общей оси двигателя.
- Перпендикулярность торца: Отклонение плоскости прилегания к станине не должно превышать 0,05 мм на диаметре посадки.
- Шероховатость поверхности: Для посадочных мест под подшипники качения требуется класс шероховатости Ra 0.8–1.6 мкм, для уплотнительных канавок — Ra 3.2 мкм.
- Отсутствие литьевого брака: Раковины, трещины или непроливы в зонах крепления недопустимы.
Рекомендация инженера: Требуйте предоставления протокола измерений координатно-измерительной машины (КИМ) для первой образцовой партии. Это единственный объективный способ подтвердить возможности станочного парка поставщика.
Технология ЧПУ-обработки: от заготовки до готовой детали
Процесс изготовления крышек электродвигателей требует комплексного подхода. Традиционная схема «отдельный литейный завод — отдельный мехцех» часто приводит к увеличению логистических издержек и потере контроля над качеством сырья. В нашей практике, реализованной на базе производственного комплекса ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)», мы применяем вертикально интегрированную модель.
Производственный цикл начинается с собственного литейного цеха. Мы контролируем химический состав чугуна (обычно СЧ15, СЧ20 или алюминиевые сплавы АК12 для облегченных конструкций), чтобы обеспечить необходимую вязкость и обрабатываемость. После литья заготовки проходят естественную или искусственную стабилизацию для снятия внутренних напряжений.
Роль пятиосевой обработки в снижении себестоимости
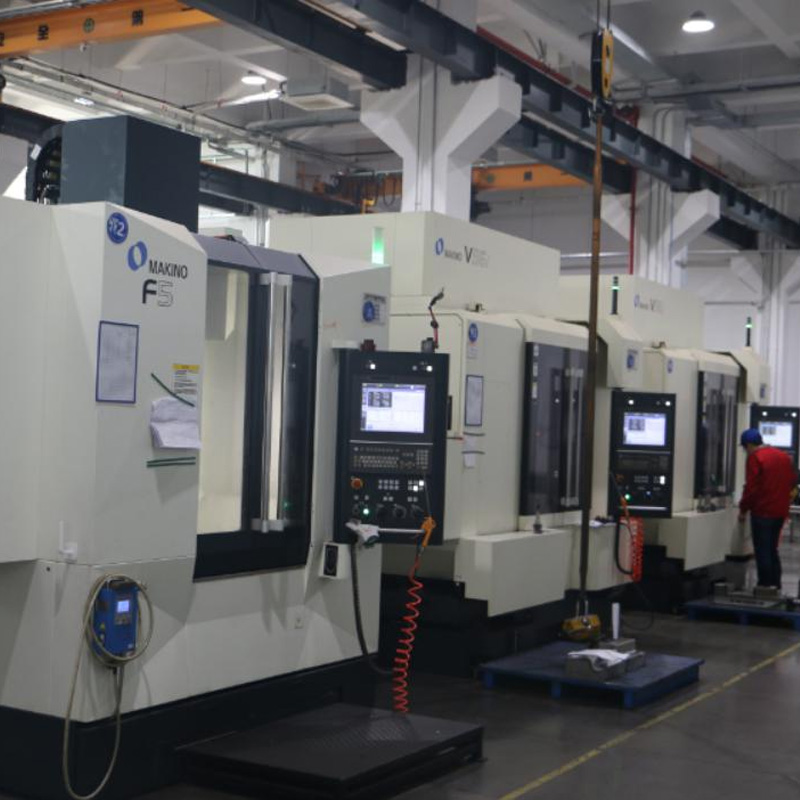
Использование современных обрабатывающих центров, таких как DMG MORI, позволяет выполнять всю механическую обработку за одну или две установки. Это кардинально меняет экономику процесса. Классическая технология требовала последовательной обработки на токарном, затем на фрезерном и сверлильном станках с промежуточным контролем и переустановкой детали. Каждое снятие и закрепление вводило погрешность базирования.
Пятиосевые центры позволяют:
- Выполнить черновое и чистовое точение посадочных мест под подшипники.
- Фрезеровать крепежные отверстия и вентиляционные каналы с высокой точностью позиционирования.
- Нарезать резьбу и снимать фаски в автоматическом режиме.
Благодаря такому подходу, время цикла сокращается на 40–60%, а человеческий фактор сводится к минимуму. Именно эта эффективность оборудования и позволяет предлагать услугу обработки крышек электродвигателей на станках с ЧПУ недорого, сохраняя маржинальность за счет объема и скорости, а не за счет экономии на инструменте или СОЖ (смазочно-охлаждающей жидкости).
Важный нюанс: для сложных геометрий, например, крышек с интегрированными элементами охлаждения или нестандартными фланцами, мы используем специализированные кондукторы и мягкие губки тисков, чтобы избежать деформации тонкостенных элементов при зажиме.
Сравнение методов производства: Литье под давлением vs Гравитационное литье + ЧПУ
Выбор метода формирования заготовки напрямую влияет на стоимость финальной механической обработки. Ниже приведено сравнение двух основных подходов, применяемых в нашем производстве для различных серий.
| Параметр | Литье под высоким давлением (HPDC) | Гравитационное/Кокильное литье + ЧПУ |
|---|---|---|
| Точность геометрии | Высокая (минимальные припуски) | Средняя (требует значительной механообработки) |
| Пористость материала | Возможна газовая пористость (риск для герметичности) | Плотная структура, высокая прочность |
| Стоимость оснастки | Очень высокая (сложные пресс-формы) | Умеренная |
| Гибкость изменений | Низкая (дорогая модификация формы) | Высокая (изменения вносятся в программу ЧПУ) |
| Оптимальный объем партии | От 10 000 шт. | От 100 до 5 000 шт. |
| Применение | Массовые серии, бытовая техника, малые двигатели | Промышленные двигатели, нефтегазовое оборудование, спецтехника |
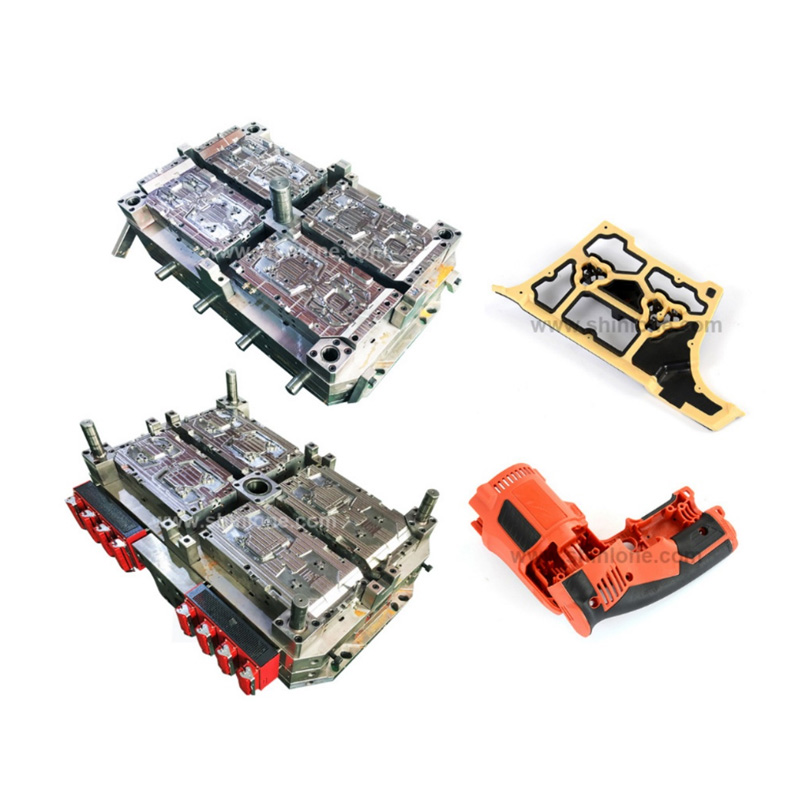
Для промышленных применений, где критична надежность (например, приводы насосов или компрессоров), мы рекомендуем гравитационное литье с последующей глубокой ЧПУ-обработкой. Это обеспечивает отсутствие скрытых раковин в теле детали. В то же время, для сегмента бытовой электроники и маломощных моторов, где важнее цена, оптимально литье под давлением.
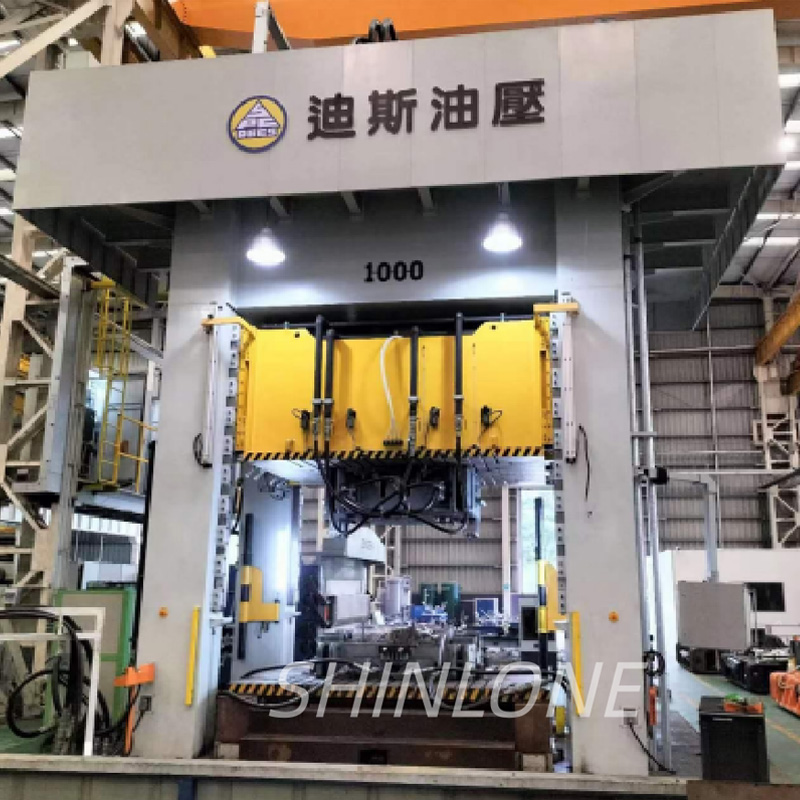
Компания «Сюньлун» обладает экспертизой в обоих направлениях. Наш парк включает пять электроэрозионных станков HANBA и гидравлические прессы мощностью до 2000 тонн, что позволяет изготавливать сложную оснастку собственными силами. Это снижает зависимость от сторонних производителей форм и ускоряет вывод новой продукции на рынок.
Как снизить затраты без потери качества: практические кейсы
Запрос на «недорогую обработку» часто воспринимается поставщиками как требование снизить цену любой ценой. Однако профессиональный инжиниринг предлагает другие пути оптимизации бюджета. Рассмотрим реальный пример из нашей практики.
Кейс: Оптимизация конструкции крышки для нефтегазового привода
К нам обратился клиент с задачей удешевления производства партии переходников и крышек для бурового оборудования. Изначальная конструкция предусматривала избыточные толщины стенок и сложные внутренние полости, требовавшие длительной обработки на 5-осевом центре.
Проблема: Высокое время машинного времени (Machine Time) и большой объем удаляемого материала (стружки).
Решение: Наши инженеры (команда из 33 конструкторов) провели анализ нагрузок и предложили изменить геометрию литейной заготовки. Мы добавили технологические ребра жесткости, которые позволили уменьшить общую толщину стенки на 15% без потери прочности. Также были оптимизированы траектории движения инструмента.
Результат:
- Сокращение веса детали на 12% (экономия материала).
- Уменьшение времени обработки на станке с ЧПУ на 25%.
- Снижение итоговой стоимости единицы продукции на 18% при сохранении всех прочностных характеристик.
Этот пример демонстрирует, что обработка крышек электродвигателей на станках с ЧПУ недорого — это результат совместной работы технологов и конструкторов, а не просто демпинг со стороны завода.
Логистика и таможенная очистка
Для российских покупателей важным фактором стоимости является логистика. Расположение нашего завода в районе Куньшань (провинция Цзянсу), вблизи Шанхая, обеспечивает удобный доступ к морским портам и железнодорожным терминалам. Мы имеем отлаженные каналы поставок в РФ и страны СНГ.
Мы берем на себя подготовку полного пакета документов для таможенной очистки, включая сертификаты происхождения и технические паспорта. Продукция соответствует требованиям ТР ТС 010/2011 «О безопасности машин и оборудования», что упрощает её внедрение на промышленных предприятиях России.
Почему стоит выбрать ООО «Сюньлун» в качестве партнера
Рынок Китая перенасыщен предложениями, но найти партнера, способного обеспечить стабильное качество на длинной дистанции, сложно. ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)» работает с 2002 года. За это время мы выросли из небольшого цеха в высокотехнологичный комплекс площадью 2,7 гектара с годовым объемом производства более 3300 тонн.
Наши преимущества, подтвержденные цифрами:
- Собственное оборудование мирового уровня: Парк из более чем 90 единиц техники, включая 5-осевые центры DMG MORI и 3-осевые станки WELE. Это позволяет нам не зависеть от внешних подрядчиков по механообработке.
- Квалификация персонала: В штате 162 слесаря-инструментальщика, более 47 из которых имеют стаж свыше 5 лет. Стабильность коллектива — залог того, что ваш заказ не будет испорчен новичком.
- Опыт работы с лидерами рынка: Мы являемся стратегическим партнером Gestamp с 2009 года, поставляем компоненты для Tesla, Volvo, Toyota, BYD и Li Auto. Эти бренды предъявляют жесточайшие требования к качеству, и мы успешно их выполняем.
- Комплексный подход: От разработки пресс-форм и литья до финишной ЧПУ-обработки и испытаний. Мы контролируем каждый этап.
- Гарантия качества: Внедрена система 5S, показатель удовлетворенности клиентов составляет 98%. Каждая партия проходит строгий контроль перед отгрузкой.
Мы понимаем специфику B2B-закупок в промышленном секторе. Для нас важно не просто продать партию деталей, а стать частью вашей цепочки поставок, обеспечивая бесперебойную работу вашего производства.
Часто задаваемые вопросы (FAQ)
Какой минимальный объем заказа (MOQ)?
Мы работаем с партиями от 100 штук для стандартных изделий. Для сложных уникальных деталей MOQ может обсуждаться индивидуально, однако следует учитывать стоимость подготовки управляющих программ и настройки станков. Для крупных серий (от 1000 шт.) предоставляются существенные скидки.
Какие материалы вы используете для крышек?
Основные материалы: серые чугуны (СЧ15, СЧ20, GG20, GG25), алюминиевые сплавы (AK12, ADC12) для легких конструкций, а также стали для высоконагруженных узлов. Выбор материала зависит от условий эксплуатации двигателя (температура, вибрация, агрессивность среды).
Предоставляете ли вы чертежи и отчеты о качестве?
Да, каждая партия сопровождается сертификатом качества и, по запросу, протоколами измерений ключевых геометрических параметров. Мы можем работать по вашим чертежам или предложить помощь в их адаптации для оптимизации производства (DFM — Design for Manufacturing).
Каковы сроки изготовления и доставки в Россию?
Срок изготовления образцов составляет 7–10 дней. Серийное производство — от 15 до 25 рабочих дней в зависимости от объема. Доставка автотранспортом занимает 12–18 дней, железнодорожным транспортом — 20–25 дней. Мы помогаем с организацией логистики «до двери».
Заключение и следующий шаг
Инвестиции в качественную механообработку корпусных деталей окупаются за счет снижения гарантийных случаев и повышения репутации вашего конечного продукта. Обработка крышек электродвигателей на станках с ЧПУ недорого в исполнении ООО «Сюньлун» — это сочетание китайской производственной эффективности и европейских стандартов качества.
Не рискуйте надежностью ваших двигателей, выбирая случайных поставщиков. Доверьте производство профессионалам с 20-летним опытом и подтвержденной экспертизой в автомобильной и промышленной отраслях.
Готовы обсудить ваш проект? Наши инженеры готовы провести бесплатный аудит ваших чертежей и предложить оптимизированное коммерческое предложение.
Запросите коммерческое предложение и технический паспорт прямо сейчас