Изготовление гидравлических деталей по индивидуальным заказам – Завод
2026-09-19
- Технические требования к кастомизированным гидравлическим компонентам
- Почему вертикальная интеграция производства критична для сложных заказов
- Сравнение подходов: Локальное производство vs Китайский Hi-Tech Завод
- Этапы сотрудничества и управление качеством
- Отраслевая специфика: от автопрома до нефтегаза
- Частые ошибки при заказе гидравлики и как их избежать
- Заключение: Ваш надежный партнер в мире прецизионной гидравлики
Главное за 30 секунд
- Точность и материалы: Изготовление гидравлических деталей по индивидуальным заказам требует соблюдения допусков не хуже ISO 2768-mK и использования сертифицированных сталей (42CrMo4, 30CrNiMo8) для работы под давлением свыше 35 МПа.
- Риски кастомизации: Ошибки в термообработке или геометрии каналов приводят к утечкам и гидроударам. Вертикально интегрированное производство с собственным литейным цехом и парком из 90+ станков (включая 5-осевые DMG MORI) исключает эти риски на этапе прототипирования.
- Критерий поставщика: Надежный завод-изготовитель обязан предоставлять протоколы испытаний, сертификацию EAC/ГОСТ и гарантировать пробную штамповку/опрессовку перед отгрузкой. Опыт сотрудничества с глобальными брендами (Gestamp, Volvo) служит индикатором качества системы менеджмента.
В современной тяжелой промышленности и машиностроении переход на нестандартные гидравлические системы становится не просто трендом, а необходимостью. Стандартные компоненты часто не способны обеспечить требуемую компактность, энергоэффективность или устойчивость к экстремальным нагрузкам в специфических условиях эксплуатации. Изготовление гидравлических деталей по индивидуальным заказам — это сложный инженерный процесс, где цена ошибки измеряется не только финансовыми потерями, но и простоем дорогостоящего оборудования.
Как технический директор производственного предприятия, вы сталкиваетесь с дилеммой: найти локального подрядчика с ограниченными технологическими возможностями или обратиться к международному партнеру, способному закрыть весь цикл — от 3D-моделирования до серийной поставки. В этой статье мы разберем технические нюансы заказа прецизионной гидравлики, критерии выбора завода-изготовителя и то, как интеграция передовых технологий обработки металлов влияет на итоговую надежность узла.
Технические требования к кастомизированным гидравлическим компонентам
Гидравлическая система работает на грани физических пределов материалов. Давление, циклические нагрузки, вибрации и агрессивные рабочие среды (масла, эмульсии) диктуют жесткие рамки для проектирования. Когда речь идет об индивидуальном заказе, стандарты DIN или ГОСТ выступают лишь базовой линией, которую необходимо адаптировать под конкретную задачу.
Материаловедение и термообработка
Выбор марки стали определяет ресурс детали. Для корпусов гидрораспределителей, цилиндров и высоконагруженных штоков чаще всего применяются легированные стали, такие как 42CrMo4 (аналог 40ХМА) или 30CrNiMo8. Ключевой параметр здесь — не просто твердость по Роквеллу (HRC), а структура материала после закалки и отпуска.
Наша практика показывает, что многие отказы происходят не из-за механического износа, а из-за внутренних напряжений, возникших при некорректной термообработке. Например, при изготовлении фланцев высокого давления остаточные напряжения могут привести к микротрещинам уже через 2000 часов работы. На предприятии ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)» этот риск нивелируется благодаря собственному литейному цеху и строгому контролю термических режимов. Мы используем оборудование, позволяющее проводить глубокую дефектоскопию заготовок еще до начала механической обработки, что гарантирует отсутствие скрытых раковин и неоднородностей структуры.
Геометрическая точность и качество поверхности
Для гидравлических уплотнений критически важна шероховатость поверхности. Если для внешних конструктивных элементов достаточно Rz 20, то для рабочих поверхностей штоков и зеркал цилиндров требуется Ra 0.2–0.4. Достичь таких значений на длинномерных деталях возможно только при использовании высокоточных шлифовальных и хонинговальных станков.
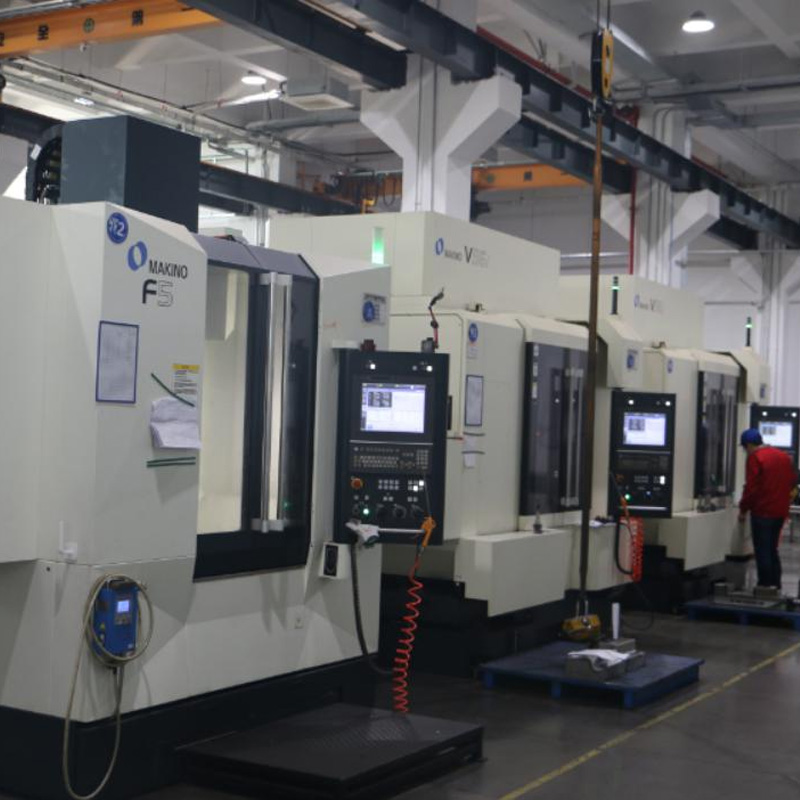
Допуски формы и расположения поверхностей (соосность, перпендикулярность) должны соответствовать классу точности IT6-IT7. Отклонение соосности отверстий под монтаж клапанов всего на 0.05 мм может привести к заклиниванию золотника. Именно поэтому в нашем парке оборудования присутствуют пятиосевые обрабатывающие центры DMG MORI. Они позволяют выполнить сложную пространственную обработку за одну установку, исключая накопление погрешностей при переустановке детали.
Инженерный совет: При заказе чертежей всегда указывайте требования к шероховатости в местах установки уплотнительных колец отдельно от общих требований. Это сэкономит время на согласование технологии изготовления.
Почему вертикальная интеграция производства критична для сложных заказов
Рынок переполнен компаниями, которые позиционируют себя как производители, но фактически являются сборочными цехами, передающими заказы на субподряд. Для стандартных болтов это приемлемо, но для изготовления гидравлических деталей по индивидуальным заказам такая модель несет колоссальные риски. Разрыв коммуникации между конструкторским бюро, литейным участком и механообработкой приводит к искажению технического задания.
Единый цикл: от литья до сборки
Вертикально интегрированный завод контролирует каждый этап. Рассмотрим пример производства сложного гидравлического коллектора или корпуса насоса. Процесс начинается с создания литой заготовки. Наличие собственного литейного цеха позволяет нам оптимизировать систему литников и холодов, минимизируя припуски на механическую обработку и снижая вес готового изделия на 15-20% по сравнению с традиционными методами.
После литья заготовка проходит черновую и чистовую обработку. Здесь в игру вступает парк из более чем 90 единиц высокоточного оборудования, включая электроэрозионные станки HANBA для изготовления сложных внутренних полостей и резьбовых соединений, которые невозможно получить фрезерованием. Завершает цикл сборка и испытания.
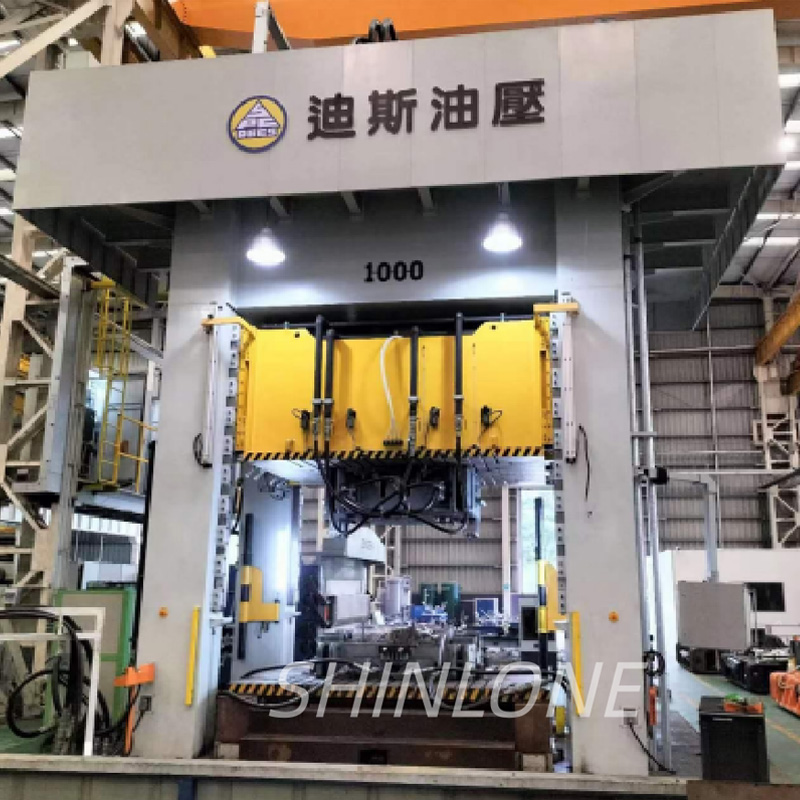
Компания ООО «Сюньлун», основанная в 2002 году в провинции Цзянсу, демонстрирует эффективность этой модели. Наш производственный комплекс площадью 2.7 гектара оснащен гидравлическими прессами мощностью 1000–2000 тонн для испытаний и отладки. Это означает, что каждая партия деталей проходит проверку на реальном оборудовании, имитирующем рабочие нагрузки, прежде чем покинет стены завода. Годовой объем производства превышает 3300 тонн, что подтверждает способность масштабироваться под крупные промышленные проекты.
Кейс из практики: предотвращение гидроудара
В одном из проектов для нефтегазового сектора (производство соединительных переходников для бурильных труб) клиент столкнулся с проблемой пульсации давления, приводящей к разрушению уплотнений. Анализ показал, что проблема крылась в микрогеометрии внутренних каналов, вызывающей турбулентность потока.
Благодаря тому, что наши инженеры участвовали в проекте на этапе проектирования, мы смогли оперативно модифицировать технологию обработки внутренних поверхностей, применив метод полировки потоком абразива. Это снизило гидравлическое сопротивление на 12% и полностью устранило кавитацию. Такой уровень гибкости невозможен при работе с посредниками.
Сравнение подходов: Локальное производство vs Китайский Hi-Tech Завод
При выборе партнера российские закупщики часто сравнивают локальные мастерские с крупными азиатскими предприятиями. Ниже приведена объективная таблица сравнения, основанная на нашем опыте работы с европейскими и российскими клиентами.
| Критерий | Локальная мастерская (РФ/СНГ) | Высокотехнологичный завод (КНР, уровень Сюньлун) |
|---|---|---|
| Технологическое оснащение | Часто ограничено 3-осевыми станками. Сложная геометрия требует ручной доводки. | Парк 5-осевых центров (DMG MORI), роботизированные линии, автоматизированный контроль. |
| Материаловедение | Закупка металла у сторонних поставщиков, риск несоответствия сертификатов. | Собственный входной контроль, прямые контракты с металлургическими комбинатами, полное отслеживание партий. |
| Стоимость оснастки | Высокая стоимость подготовки производства для малых серий. | Эффект масштаба. amortization стоимости пресс-форм и приспособлений распределяется на большие объемы. |
| Контроль качества | Выборочный контроль, часто отсутствует лаборатория разрушающего контроля. | 100% контроль ключевых параметров, наличие лаборатории, соответствие ISO 9001, IATF 16949. |
| Сроки реализации | Быстрое прототипирование (1-2 недели), но сложности с серийностью. | Прототипирование 3-4 недели (включая логистику), но стабильная серийная поставка без срывов. |
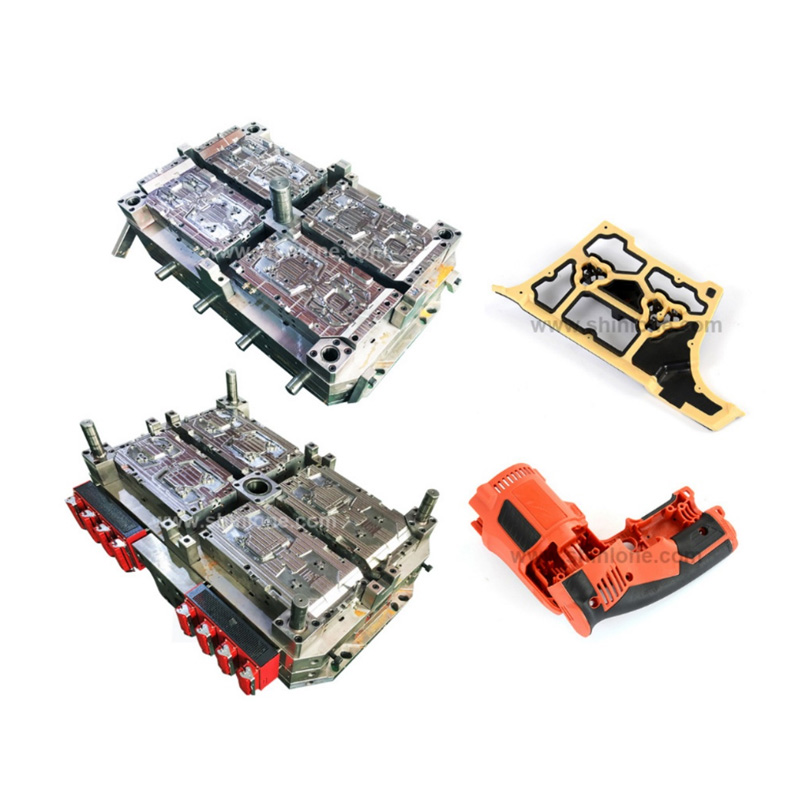
Важно отметить, что современные китайские заводы уровня Сюньлун давно ушли от стереотипа «дешево и некачественно». Наше сотрудничество с такими гигантами, как Gestamp (с 2009 года), Benteler, Volvo и Tesla, строится именно на способности обеспечивать автомобильное качество (Automotive Grade) в промышленных масштабах. Мы производим не только гидравлические компоненты, но и сложнейшие штампы для горячей штамповки (80% нашего портфолио), что требует высочайшей культуры производства.
Этапы сотрудничества и управление качеством
Процесс изготовления гидравлических деталей по индивидуальным заказам на нашем предприятии регламентирован и прозрачен. Мы понимаем, что для B2B-клиента важны не только технические характеристики, но и предсказуемость поставок.
- Аудит технической документации. Наши 33 конструктора (включая 3 экспертов высшего уровня) анализируют ваши чертежи на предмет технологичности. Мы предлагаем оптимизацию конструкции (DFM — Design for Manufacturing), которая может снизить себестоимость на 10-15% без потери функциональности.
- Прототипирование и согласование. Изготовление опытных образцов с предоставлением отчетов о измерениях (FAI — First Article Inspection). Мы используем координатно-измерительные машины (КИМ) для проверки каждой геометрической параметра.
- Серийное производство. Запуск партии осуществляется только после утверждения эталона. Система 5S на производстве и строгий контроль на каждом этапе (от литья до упаковки) обеспечивают стабильность качества.
- Испытания и сертификация. Гидравлические узлы проходят опрессовку давлением, превышающим рабочее в 1.5 раза. По запросу мы предоставляем паспорта качества, сертификаты на материалы и акты испытаний, соответствующие требованиям ТР ТС и ГОСТ.
Особое внимание уделяется упаковке и логистике. Гидравлические детали чувствительны к коррозии при транспортировке. Мы применяем вакуумную упаковку с влагопоглотителями и антикоррозийную обработку поверхностей, что гарантирует сохранность товара даже при длительных морских перевозках.
Отраслевая специфика: от автопрома до нефтегаза
Наш опыт не ограничивается одним сектором. Технологии, отточенные на производстве компонентов для легких автомобильных конструкций (дверные усилители, стойки A), успешно применяются в других отраслях.
В нефтегазовом секторе мы производим соединительные переходники и элементы бурового оборудования, работающие под высоким давлением и в условиях абразивного износа. Здесь критична однородность металла и точность резьбовых соединений.
В судостроении нами изготавливаются центробежные рабочие колеса и роторные узлы. Специфика этих деталей — сложный профиль лопаток, требующий пятиосевой обработки и идеальной балансировки. Ошибка в балансе приводит к вибрациям, разрушающим подшипниковые узлы насосов.
Даже в сегменте бытовой электроники (сотрудничество с Hisense Group) наши компетенции в области литья пластмасс (RHCM) и прецизионной обработки помогают создавать высокоглянцевые детали корпусов, что говорит о широте наших технологических возможностей.
Частые ошибки при заказе гидравлики и как их избежать
За годы работы мы выявили несколько типичных ошибок, которые совершают заказчики при формировании ТЗ:
- Игнорирование температурных расширений. При проектировании узлов, работающих в широком температурном диапазоне, необходимо учитывать коэффициент теплового расширения материалов. Мы закладываем эти данные в расчеты посадок сопрягаемых деталей.
- Неверный выбор покрытия. Хромирование штока — не всегда лучшее решение. Для некоторых сред более эффективны керамические покрытия или никелирование. Наши технологи помогут подобрать покрытие, устойчивое к конкретной рабочей среде.
- Отсутствие требований к чистоте поверхности внутри каналов. Остатки стружки или абразива — главная причина выхода из строя сервоклапанов. Мы внедряем процедуру обязательной промывки деталей под высоким давлением перед сборкой.
Заключение: Ваш надежный партнер в мире прецизионной гидравлики
Выбор партнера для изготовления гидравлических деталей по индивидуальным заказам — это стратегическое решение. ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)» предлагает не просто металлообработку, а комплексную инженерную экспертизу. Мы объединяем передовое оборудование (DMG MORI, HANBA), глубокие знания материаловедения и опыт работы с мировыми лидерами индустрии.
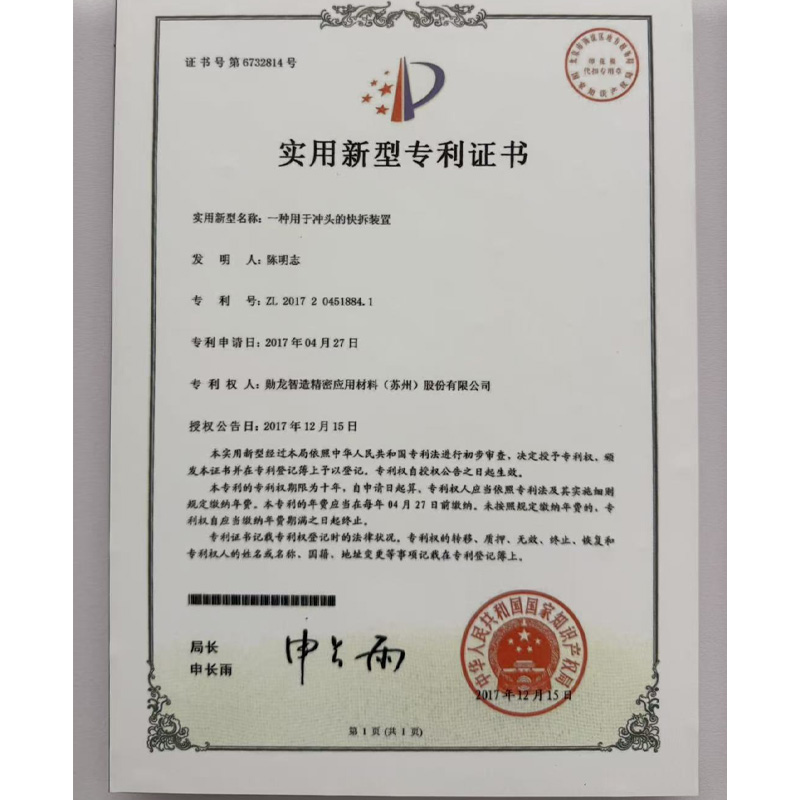
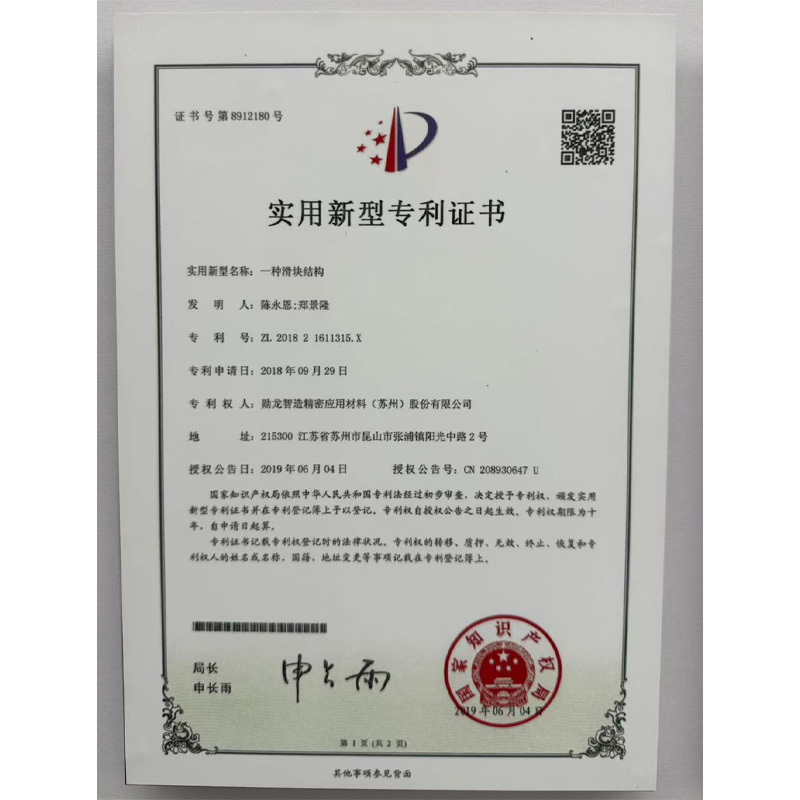
Наши преимущества подтверждены цифрами: 82 патента, 99% технической компетентности, 100% соответствие продукции требованиям и 98% удовлетворенность клиентов. Мы готовы взять на себя ответственность за качество ваших гидравлических систем, обеспечивая полный цикл от идеи до серийной поставки.
Не позволяйте качеству гидравлики стать слабым звеном вашего оборудования. Доверьте производство профессионалам с доказанной репутацией.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и техническую консультацию уже сегодня.
Связаться с инженером