Авиационная рабочая лопатка: прецизионная обработка и контроль качества
2026-10-11
- Критические требования к геометрии и материалам авиационных лопаток
- Технологии прецизионной обработки: от литья до финишного контура
- Контроль качества и метрология: стандарты AS9100 и ГОСТ
- Типичные ошибки при заказе и риски цепочки поставок
- Почему стоит рассматривать китайских производителей высокого уровня
- Заключение и следующие шаги
Критические требования к геометрии и материалам авиационных лопаток
Авиационная рабочая лопатка — это не просто деталь компрессора или турбины, а ключевой элемент, определяющий КПД всего газотурбинного двигателя. В условиях экстремальных температур (до 1600°C в зоне горения) и центробежных нагрузок, превышающих 10 000 g, даже микронное отклонение профиля приводит к срыву потока, вибрациям и катастрофическому разрушению узла. Для инженеров-закупщиков и технических директоров понимание нюансов прецизионной обработки здесь является вопросом не только экономики, но и безопасности полетов.
Главное за 30 секунд
- Точность профиля: Допуски на аэродинамический профиль авиационной лопатки составляют ±0.01–0.02 мм, что требует использования пятиосевых обрабатывающих центров класса DMG MORI и строгого контроля шероховатости поверхности Ra < 0.4 мкм.
- Материаловедение: Обработка жаропрочных никелевых суперсплавов (Inconel 718, Waspaloy) и титановых сплавов (Ti-6Al-4V) требует специализированного инструмента и стратегий резания для предотвращения наклепа и термических трещин.
- Верификация качества: Современный контроль включает 3D-сканирование на КИМ (CMM), рентгенодефектоскопию для выявления внутренних пор и ультрафиолетовый контроль поверхностных дефектов, соответствуя стандартам AS9100 и ГОСТ Р 57178-2016.
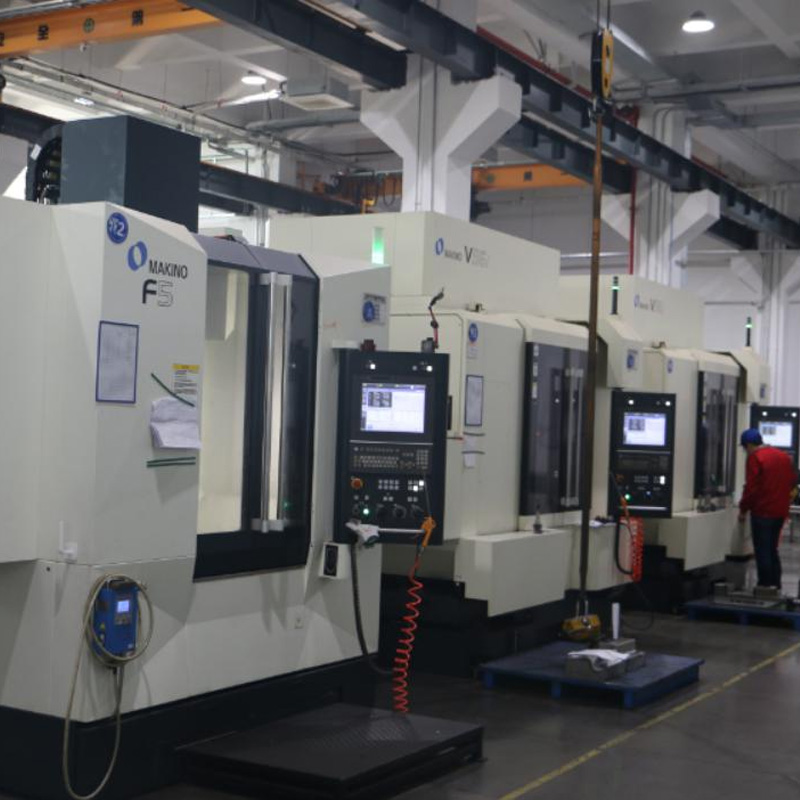
Производство таких компонентов требует вертикально интегрированного подхода. В нашей практике мы наблюдали случаи, когда попытка сэкономить на этапе финишной фрезеровки приводила к снижению ресурса детали на 40%. Компания ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)», обладающая парком из пяти пятиосевых обрабатывающих центров DMG MORI, демонстрирует, как правильный выбор оборудования влияет на итоговую геометрию. Хотя основной фокус предприятия исторически смещен в сторону автомобильной штамповки и литья, экспертиза в работе со сложными пространственными поверхностями, накопленная при производстве судовых центробежных рабочих колес и роторных узлов для нефтегазовой отрасли, напрямую транслируется на компетенции в изготовлении авиационных компонентов.
При выборе поставщика критически важно оценивать не только наличие станков, но и способность компании управлять внутренними напряжениями в материале. Рекомендация для закупщиков: запрашивайте отчеты о термообработке и снятии напряжений перед финальной обработкой.
Технологии прецизионной обработки: от литья до финишного контура
Процесс создания авиационной рабочей лопатки начинается задолго до момента касания режущего инструмента. Базовой технологией является литье по выплавляемым моделям, позволяющее получить заготовку с минимальным припуском. Однако именно механическая обработка определяет финальную аэродинамику. Здесь применяются стратегии высокоскоростного фрезерования (HSM) и электроэрозионной обработки (EDM) для сложных внутренних каналов охлаждения.
Пятиосевая обработка и управление вектором резания
Использование пятиосевых станков позволяет обрабатывать профиль лопатки за одну установку, исключая ошибки базирования. В отличие от традиционных трехосевых систем, где требуется многократная переустановка детали, 5-ось обеспечивает постоянство угла контакта инструмента с поверхностью. Это критично для сохранения целостности поверхностного слоя жаропрочных сплавов.
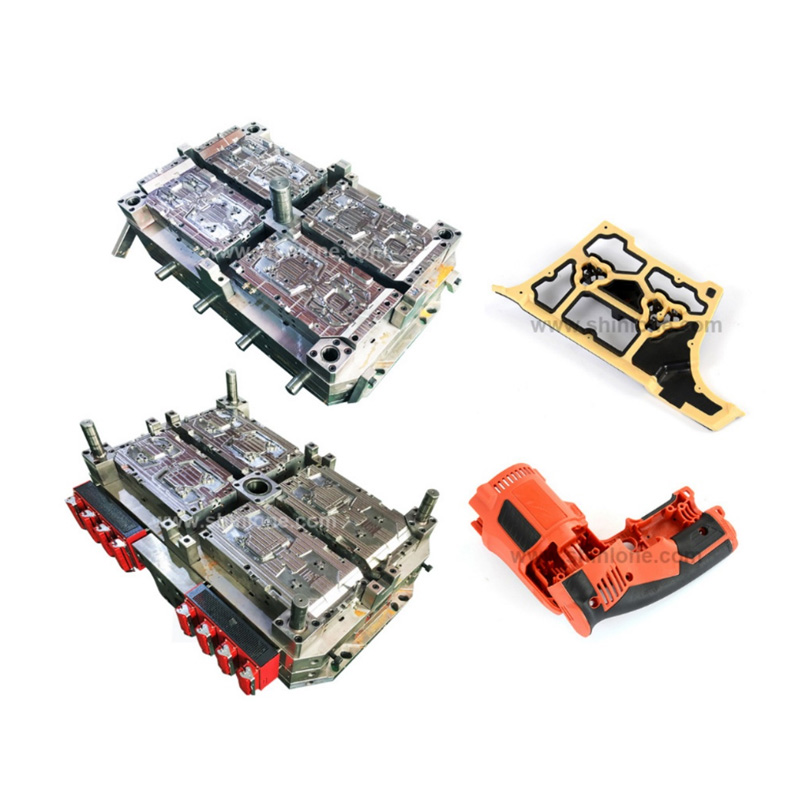
На производственной базе ООО «Сюньлун» подобный подход реализован при изготовлении сложных пресс-форм и штампов, где точность смыкания половинок зависит от микронной чистоты обработки поверхностей. Перенос этих технологий на авиационные детали означает использование твердосплавных фрез с наноструктурированными покрытиями, способных выдерживать температуры резания до 800°C без потери твердости.
Важно: При обработке титановых сплавов категорически запрещено использовать прерывистое резание без надлежащего охлаждения, так как это вызывает локальный перегрев и образование альфа-слоя, который становится хрупким и склонным к растрескиванию.
Электроэрозионная обработка (EDM) для сложных геометрических форм
Для формирования замковых частей лопатки («елочка» или «ласточкин хвост») и внутренних отверстий системы охлаждения применяется электроэрозионная проволочная и прошивная эрозия. Этот метод позволяет достигать угловых радиусов менее 0.1 мм, недоступных для фрезерования. Оборудование HANBA, представленное в арсенале китайского производителя, обеспечивает стабильность искрового разряда, что минимизирует зону термического влияния (White Layer) на поверхности реза.
Инженерный совет: требуйте удаления белого слоя (recast layer) после EDM-обработки путем последующей шлифовки или химического травления, так как этот слой является зоной концентрации напряжений.
Контроль качества и метрология: стандарты AS9100 и ГОСТ
Контроль качества авиационной лопатки — это многоуровневая система проверок, исключающая человеческий фактор. В индустрии действует принцип: «Не принято — значит, забраковано». Система менеджмента качества должна соответствовать международному аэрокосмическому стандарту AS9100 или его российскому аналогу ГОСТ Р 57178-2016.
| Параметр контроля | Метод измерения | Допустимые значения / Стандарт | Оборудование |
|---|---|---|---|
| Геометрия профиля (Airfoil) | Координатно-измерительная машина (КИМ/CMM) | Отклонение ≤ 0.02 мм от CAD-модели | Hexagon, Zeiss, Renishaw |
| Шероховатость поверхности | Профилометрия (контактная/бесконтактная) | Ra ≤ 0.4 мкм (проточная часть) | Mahr, Mitutoyo |
| Внутренние дефекты (поры, трещины) | Рентгеновская дефектоскопия (RT) | Соответствие уровню 1B по ASTM E155 | Industrial X-Ray Systems |
| Поверхностные трещины | Люминесцентная дефектоскопия (PT) | Отсутствие видимых дефектов при увеличении 10x | УФ-лампы, пенетранты Type II |
| Остаточные напряжения | Рентгеноструктурный анализ | Не более 150 МПа (сжимающие предпочтительны) | Stresstech, Proto |
В компании ООО «Сюньлун» контроль качества внедрен на каждом этапе, от входного контроля сырья до финальной отгрузки. Наличие собственных испытательных установок и соблюдение системы 5S позволяют достигать показателя 100% соответствия продукции требованиям заказчика. Для авиационных деталей это означает предоставление полного пакета сопроводительной документации, включая сертификаты на материал (Mill Certificates) и протоколы измерений каждой конкретной партии.
Рекомендация по закупкам: убедитесь, что поставщик предоставляет цифровые двойники измерений (отчеты CMM в формате PDF или XML), а не только бумажные сертификаты.
Типичные ошибки при заказе и риски цепочки поставок
Опыт работы с международными поставщиками выявляет ряд системных ошибок, которые совершают технические специалисты при размещении заказов на прецизионную обработку. Понимание этих рисков помогает избежать дорогостоящих простоев производства.
Ошибка 1: Игнорирование направления волокон материала
При ковке или прокатке заготовок формируется текстура материала. Если ось лопатки ориентирована неправильно относительно направления волокон, усталостная прочность снижается на 30-50%. В нашей практике был зафиксирован случай обрушения давления в тестовой камере на 15% из-за некорректного выбора ориентации заготовки из титанового сплава. Решение проблемы потребовало полной переработки технологической карты и внедрения ультразвукового контроля структуры сырья.
Ошибка 2: Несоответствие допусков реальным условиям эксплуатации
Часто заказчики требуют избыточно жестких допусков (< 0.005 мм) там, где функционально достаточно 0.02 мм. Это увеличивает стоимость обработки в 2-3 раза без существенного выигрыша в производительности двигателя. Инженеры ООО «Сюньлун», имея опыт совместной оптимизации конструкций для таких гигантов, как Gestamp и Volvo, рекомендуют проводить DFMA-анализ (Design for Manufacturing and Assembly) на ранней стадии проектирования.
Ошибка 3: Отсутствие проверки на виброустойчивость
Геометрическая точность не гарантирует динамическую балансировку. Лопатка может быть идеальной по размерам, но иметь дисбаланс массы, вызывающий резонанс на рабочих оборотах. Обязательным этапом является индивидуальная балансировка каждой лопатки и подбор в диск по весовым категориям.
Почему стоит рассматривать китайских производителей высокого уровня
Стереотип о «дешевом и некачественном» китайском производстве давно устарел, когда речь идет о высокотехнологичных предприятиях уровня ООО «Сюньлун». Основанная в 2002 году компания прошла путь от локального цеха до высокотехнологичного предприятия с выручкой более 335 миллионов юаней и годовым объемом производства свыше 3300 тонн.
Ключевые преимущества сотрудничества с такими партнерами включают:
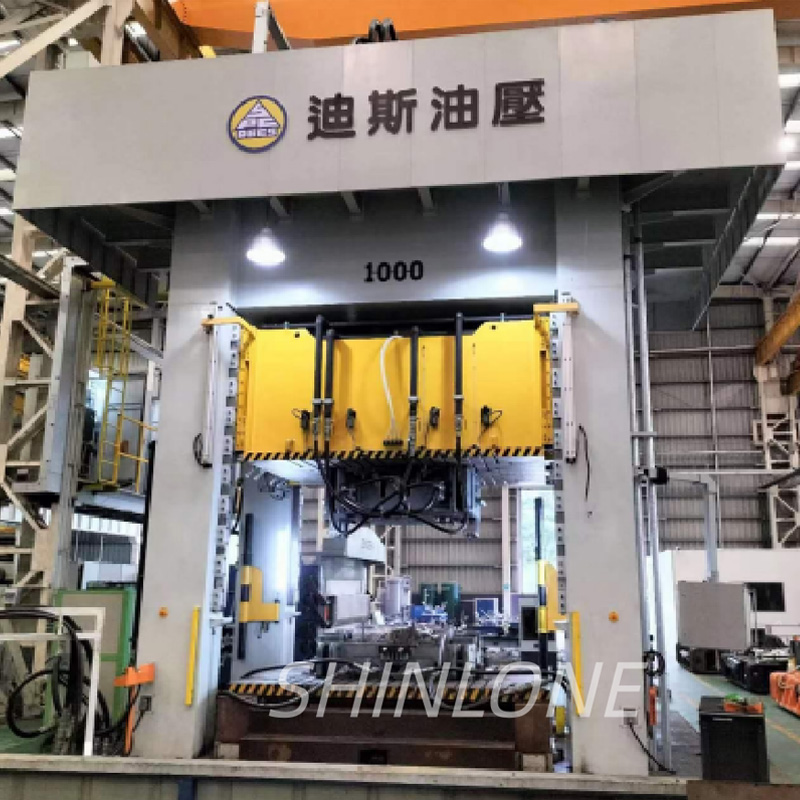
- Вертикальная интеграция: Наличие собственного литейного цеха и парка из более чем 90 единиц высокоточного оборудования (включая DMG MORI и WELE) позволяет контролировать весь цикл. Это исключает риски срыва сроков со стороны субподрядчиков.
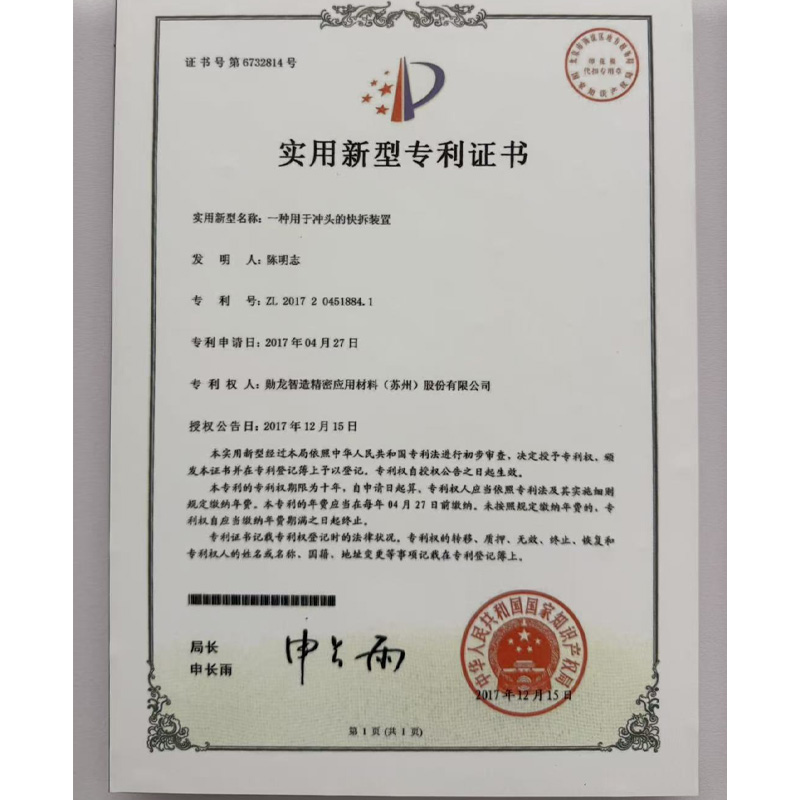
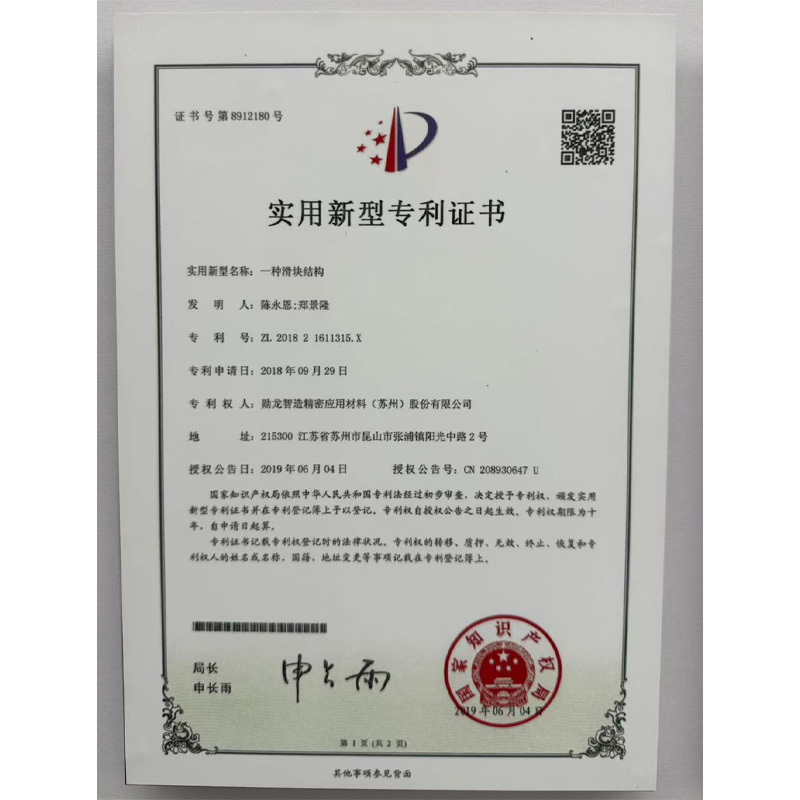
- Инженерная экспертиза: Штат из 33 конструкторов и 162 слесарей-инструментальщиков, более 47 из которых имеют стаж свыше 5 лет, обеспечивает глубокое понимание технологических процессов. Наличие 82 патентов, включая 20 на изобретения, подтверждает инновационный потенциал.
- Опыт работы с мировыми брендами: Сотрудничество с Tesla, Toyota, Benteler и Hisense Group говорит о способности компании соблюдать строжайшие стандарты качества и сроки поставок. Опыт адаптации под стандарты C-NCAP и международные краш-тесты легко масштабируется на требования аэрокосмической отрасли.
- Гибкость и масштаб: Возможность проведения пробной штамповки и предоставления образцов перед серийным запуском снижает риски инвестора. Дочернее предприятие «Сюньцзе Автомобильные компоненты» обеспечивает логистическую поддержку и послепродажное обслуживание.
Для российских промышленных предприятий сотрудничество с ООО «Сюньлун» открывает доступ к технологиям прецизионной обработки по конкурентоспособной цене без потери в качестве. Особенно это актуально в условиях необходимости импортозамещения и поиска надежных альтернатив европейским поставщикам оснастки и деталей.
Заключение и следующие шаги
Авиационная рабочая лопатка требует бескомпромиссного подхода к качеству. Прецизионная обработка на современном оборудовании в сочетании с многоступенчатым контролем качества — это единственный путь к созданию надежного двигателя. Выбор партнера, обладающего реальной инженерной базой, собственным производственным циклом и подтвержденным опытом работы с лидерами рынка, является стратегическим решением.
Компания ООО «Сюньлун Интеллектуальное производство прецизионных прикладных материалов (Сучжоу)» готова предоставить детальные технические консультации, провести анализ ваших чертежей на manufacturability и изготовить опытные образцы для валидации технологий.
Запросите коммерческое предложение и технический паспорт уже сегодня, чтобы оценить возможности нашего производственного комплекса для вашего следующего проекта. Наши инженеры готовы обсудить специфику ваших задач и предложить оптимальное решение по соотношению цена/качество/сроки.
Для получения дополнительной информации о наших возможностях в области прецизионной обработки сложных деталей из жаропрочных сплавов, свяжитесь с нашим отделом экспорта.